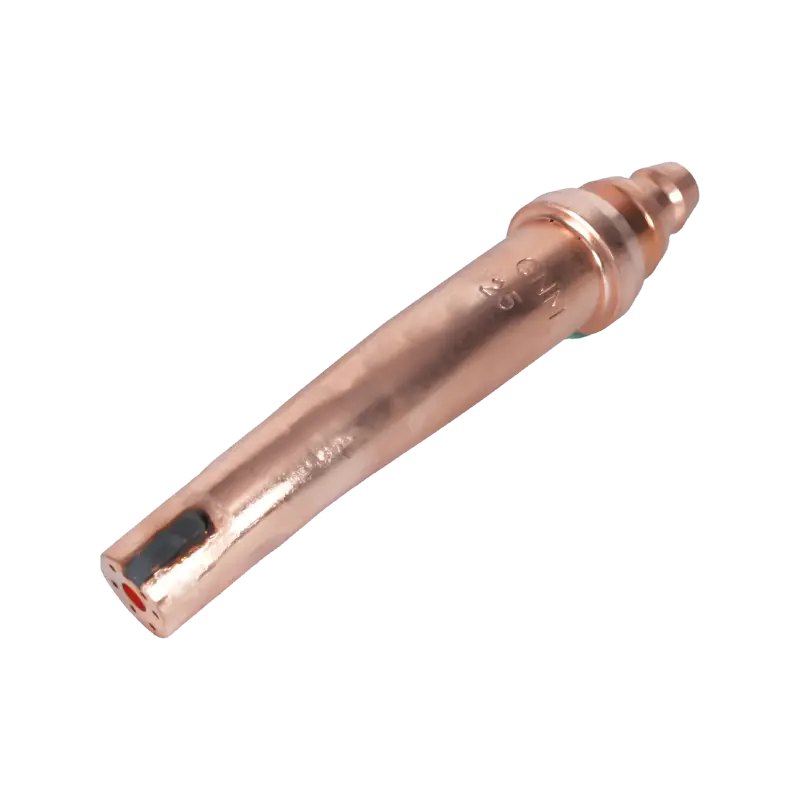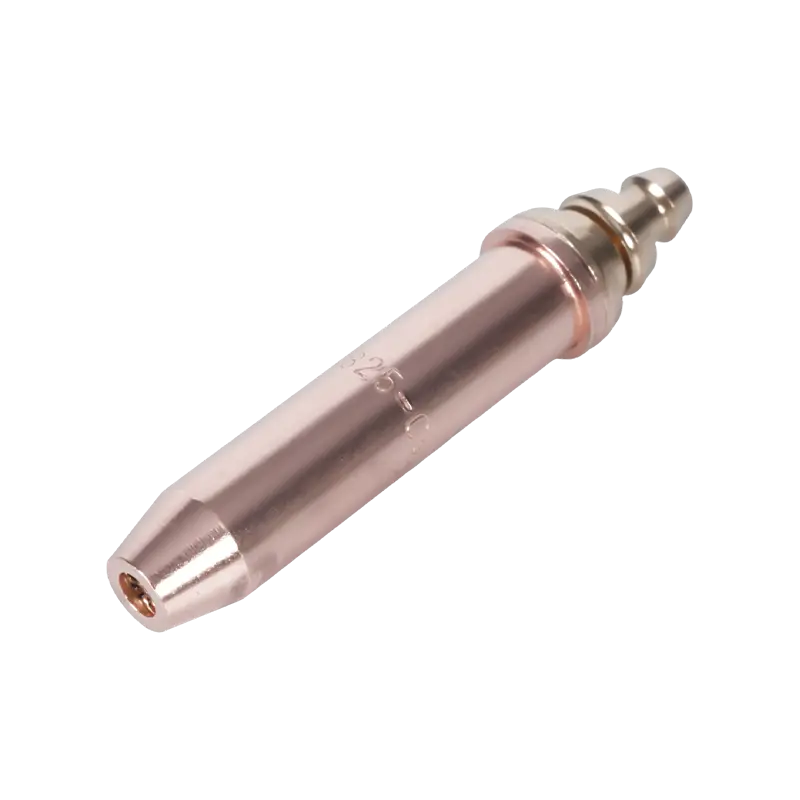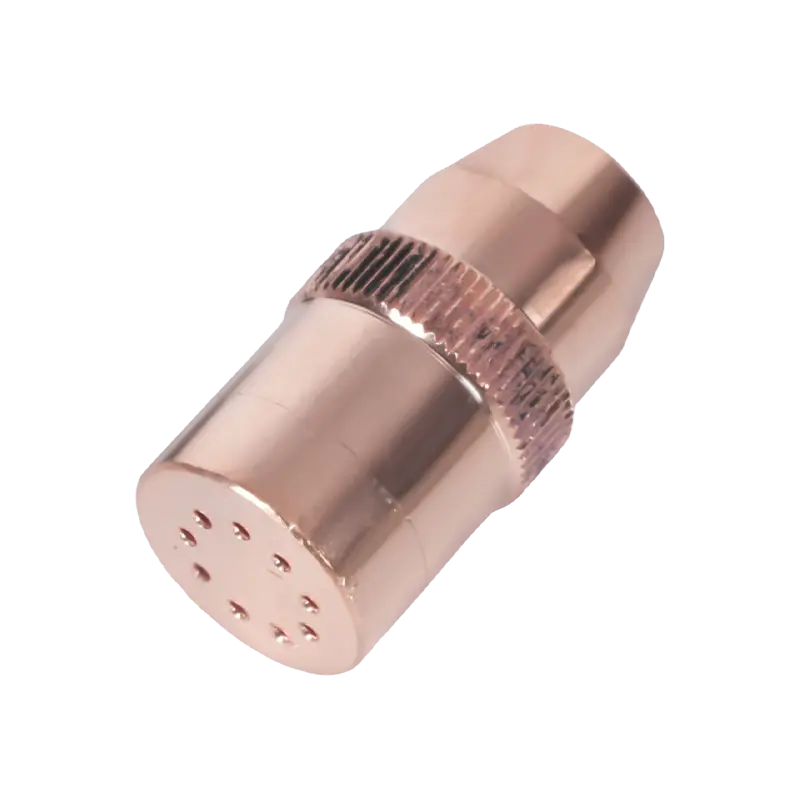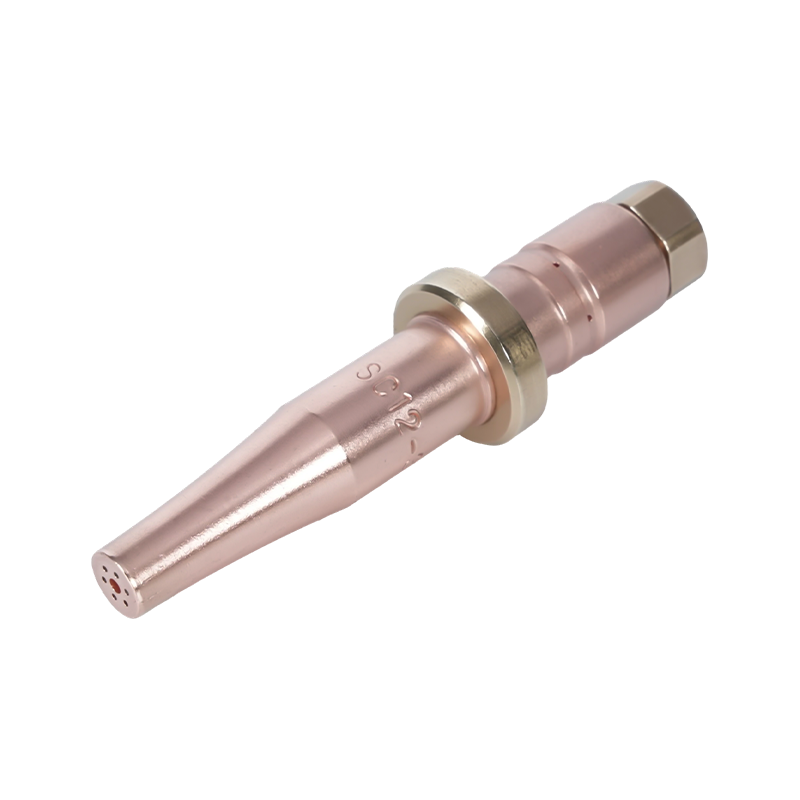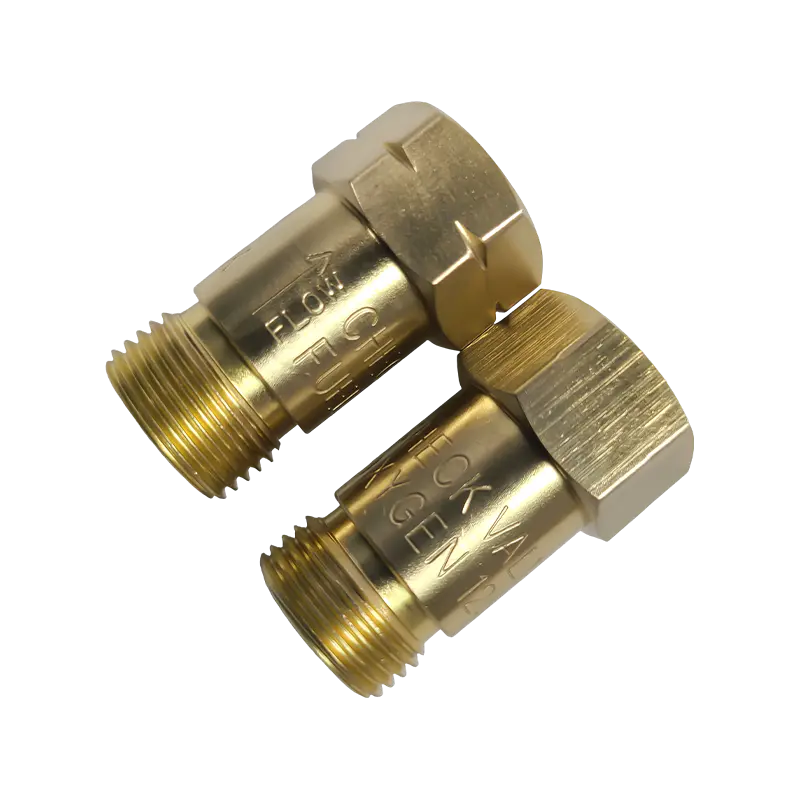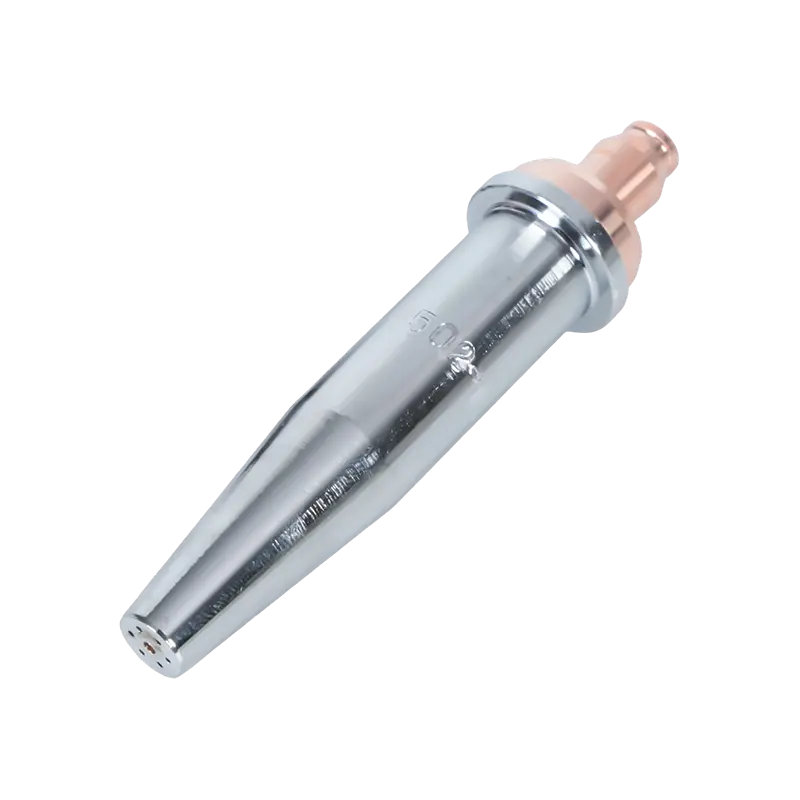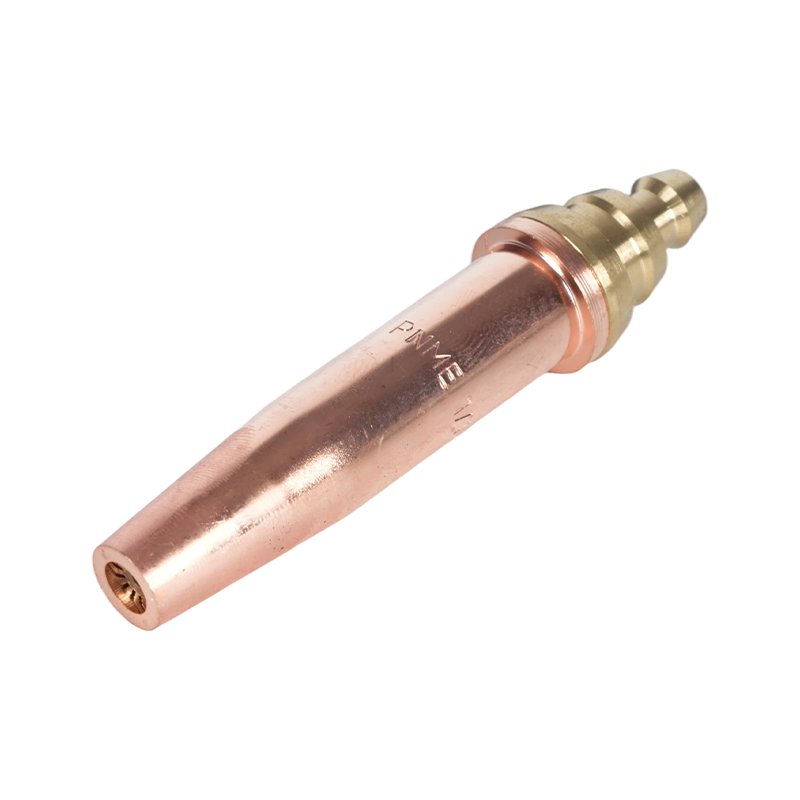
Hujung pemotongan adalah komponen yang paling penting dalam mana-mana sistem bahan api oksi. Pengawal selia mengawal tekanan, hos menghantar gas, dan badan obor menyediakan pemegang — tetapi hujungnya menentukan sama ada potongan itu bersih atau lusuh, cepat atau lembap, selamat atau terdedah kepada serangan bumerang. Mendapatkan pemilihan tip dengan betul dan mengendalikannya dengan betul memisahkan pemotongan yang konsisten dan produktif daripada gas terbuang dan kerja semula. Panduan ini merangkumi segala-galanya daripada prinsip reka bentuk tip kepada teknik medan praktikal dan diagnosis kecacatan.
Apa Petua Pemotongan Bahan Api Oxy Sebenarnya Lakukan
Hujung pemotongan bahan api oksi mempunyai dua fungsi berbeza yang berlaku serentak. Lingkaran luar lubang kecil — orifis prapanas — menyampaikan campuran gas bahan api dan oksigen untuk menghasilkan nyalaan prapemanasan. Nyalaan ini memanaskan logam asas kepada suhu pencucuhannya: kira-kira 1,600–1,800°F (870–980°C) untuk keluli lembut. Lubang tengah berfungsi dengan tujuan yang sama sekali berbeza: ia menyampaikan pancutan tekanan tinggi oksigen pemotongan tulen yang secara kimia mengoksidakan keluli yang telah dipanaskan dan meniup oksida besi cair (slag) yang terhasil keluar dari kerf.
Perbezaan ini penting secara praktikal. Nyalaan prapanas tidak memotong - ia menyejukkan logam. Aliran oksigen pemotongan melakukan pemotongan sebenar melalui tindak balas kimia, bukan lebur haba yang kasar. Sebarang faktor yang merendahkan aliran oksigen pemotongan - tekanan rendah, lubang tercemar, jarak kebuntuan yang salah - secara langsung menjejaskan kualiti pemotongan, tidak kira sejauh mana rupa nyalaan prapanas.
Petua dihasilkan dalam reka bentuk sekeping (kuprum pepejal) atau dua keping (dalaman tembaga dengan bahagian luar tembaga). Petua dua keping adalah lebih biasa dalam persekitaran pengeluaran kerana bahagian dalam boleh diganti secara bebas apabila orifis prapanas haus, tanpa membuang badan luar. Petua sekeping lebih mudah dan selalunya diutamakan untuk pemotongan tangan di mana kekerapan penggantian adalah lebih rendah.
Memilih Petua yang Tepat: Saiz, Jenis Gergaji dan Gas Bahan Api
Tiga pembolehubah mengawal pemilihan hujung: ketebalan bahan, reka bentuk lubang oksigen pemotongan, dan gas bahan api yang digunakan. Memilih pada ketebalan sahaja — tanpa mengambil kira jenis gerek dan keserasian bahan api — ialah sumber paling biasa bagi kualiti potongan yang kurang baik di lapangan.
Saiz Petua dan Ketebalan Bahan
Saiz hujung menentukan diameter lubang oksigen pemotongan pusat dan saiz orifis prapanas. Saiz hujung yang betul sentiasa dipadankan dengan ketebalan bahan , bukan kepada tetapan tekanan pilihan atau kelajuan pemotongan. Menggunakan hujung bersaiz besar pada plat nipis menyebabkan lebihan input haba, meleding dan lebar, kerf compang-camping. Menggunakan hujung bersaiz kecil pada plat tebal menghasilkan pengoksidaan yang tidak lengkap, lekatan sanga yang berat dan ketidakupayaan untuk menyelesaikan pemotongan pada kedalaman.
| Ketebalan Bahan | Saiz Tip Biasa | Tekanan Oksigen (PSI) | Kelajuan Pemotongan (IPM) |
|---|---|---|---|
| 1/8 in (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 in (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 in (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 in (25 mm) | 2 / 3 | 40–55 | 10–14 |
| 2 in (50 mm) | 3 / 4 | 45–65 | 7–10 |
| 4 in (100 mm) | 4 / 5 | 55–80 | 4–7 |
Bore Silinder lwn Bore Divergent
Memotong lubang oksigen datang dalam dua geometri dalaman, setiap satu dioptimumkan untuk julat ketebalan yang berbeza. Petua lubang silinder mengekalkan diameter malar melalui panjang penuh lubang dan beroperasi dengan terbaik pada sekitar 40 PSI. Ia adalah pilihan standard untuk pemotongan tangan dan pemotongan mesin bahan sehingga 3/8 inci (10 mm) tebal. Petua lubang berbeza suar ke luar ke arah pintu keluar, membolehkan aliran oksigen pemotongan berkembang kepada halaju supersonik. Ia beroperasi pada tekanan yang lebih tinggi - biasanya 75 hingga 100 PSI - dan memberikan kelajuan pemotongan yang lebih pantas dengan penggunaan oksigen yang lebih rendah setiap kaki potongan pada plat yang lebih tebal daripada 3/8 inci. Bagi kebanyakan mesin bahan api oksi CNC memotong plat berat, petua lubang berbeza adalah pilihan yang betul. Untuk perbandingan terperinci tentang cara pemilihan gas bahan api berinteraksi dengan reka bentuk lubang hujung dan suhu nyalaan, lihat kami pemotongan suhu obor dan perbandingan gas bahan api .
Keserasian Gas Bahan Api
Petua pemotongan tidak boleh ditukar ganti merentas gas bahan api. Petua asetilena mempunyai corak dan saiz orifis prapanas khusus yang sesuai dengan haba kon dalam pekat asetilena dan nisbah oksigen kepada bahan api stoikiometrinya kira-kira 1:1. Petua propana dan propilena mempunyai lubang prapanas yang lebih banyak dan lebih besar untuk mengimbangi suhu kon dalam yang lebih rendah dan permintaan oksigennya yang lebih tinggi — propana memerlukan kira-kira 4.5 bahagian oksigen bagi setiap bahagian bahan api. Menggunakan hujung asetilena dengan propana mematikan nyalaan prapanas dan menghasilkan pemanasan yang tidak lengkap; menggunakan hujung propana dengan asetilena menghasilkan nyalaan prapanas tidak terkawal yang terlalu besar. Sentiasa sahkan bahawa hujungnya dinilai untuk gas bahan api khusus yang digunakan.
Menyediakan Potongan Bersih
Malah hujung bersaiz betul menghasilkan hasil yang buruk jika tekanan, nyalaan dan kebuntuan tidak ditetapkan dengan betul sebelum pemotongan bermula.
Tetapkan tekanan pada hujung, bukan pada pengawal selia. Larian hos yang panjang dan diameter hos yang sempit mencipta penurunan tekanan yang boleh diukur antara alur keluar pengawal selia dan obor. Untuk larian melebihi 25 kaki, pasangkan tolok ujian di salur masuk obor untuk mengukur tekanan penghantaran sebenar, kemudian laraskan pengawal selia ke atas sehingga tolok sisi obor membaca nilai yang dinyatakan dalam carta hujung. Pemotongan daripada tekanan pengawal selia sahaja dalam jangka masa panjang adalah punca biasa pemotongan lembap dan sanga berat. Untuk pecahan lengkap pemilihan gas dan pengurusan tekanan selamat, rujuk kami keselamatan bahan api oksi dan panduan pemilihan gas .
Dail dalam nyalaan neutral sebelum memotong. Nyalakan obor pada bahan api sahaja, kemudian masukkan oksigen prapanas sehingga kon dalam menajam ke titik biru terang yang jelas yang dikelilingi oleh sampul luar yang jelas. Ini adalah nyalaan neutral — titik permulaan yang betul untuk hampir semua pemotongan keluli. Nyalaan pengoksidaan (kon yang lebih pendek, lebih runcing dengan warna keunguan) mengoksidakan permukaan logam secara pramatang dan menghasilkan zon terjejas haba yang menentang pemotongan bersih. Nyalaan pengkarburan (kon lembut, berbulu dengan sampul oren sekunder) memendapkan karbon pada permukaan logam dan juga merendahkan kualiti potongan.
Kekalkan jarak kebuntuan yang konsisten. Untuk kebanyakan petua pemotongan tangan, kebuntuan yang betul ialah 1/8 hingga 1/4 inci (3–6 mm) antara muka hujung dan permukaan bahan kerja. Terlalu dekat dan hujungnya terlalu panas, orifis prapanas tersumbat dengan percikan, dan risiko serangan balik meningkat. Terlalu jauh dan aliran oksigen pemotongan kehilangan koheren sebelum mencapai logam, menghasilkan kerf yang lebar dan bulat dan najis berat.
Sahkan logam telah mencapai suhu pencucuhan sebelum membuka oksigen pemotongan. Penunjuk visual yang betul ialah cahaya ceri-merah ke oren-putih terang pada titik tusukan. Ujian medan yang berguna: tekan sedikit tuil oksigen pemotongan — jika logam serta-merta mula menyala dan teroksida, ia sudah sedia. Jika ia hanya sejuk dan gelap, teruskan pemanasan.
8 Petua Praktikal untuk Potongan Yang Lebih Baik
Teknik berikut menangani sumber hasil yang tidak konsisten yang paling biasa dalam kedua-dua operasi pemotongan bahan api oksi tangan dan mesin.
- Gunakan carta tip untuk jenama khusus anda. Kadar aliran dan dimensi orifis berbeza antara pengeluar walaupun untuk saiz hujung nominal yang sama. Carta petua daripada satu jenama tidak boleh digunakan pada petua jenama lain.
- Pegang tangan anda yang memotong. Untuk memotong tangan, sokong tangan obor dengan tangan bebas diletakkan pada bahan kerja atau permukaan rujukan yang stabil. Goyangan obor walaupun 1/16 inci menghasilkan gelombang yang boleh dilihat pada tepi yang dipotong.
- Tusuk dengan condong, kemudian pergi secara berserenjang. Apabila menindik plat tengah dan bukannya bermula dari tepi, condongkan obor 15–20 darjah dari arah perjalanan semasa anda membuka oksigen pemotongan. Ini menghalakan pelepasan sanga awal dari muka hujung. Setelah tusukan selesai, bawa obor kembali ke serenjang dan mulakan pemotongan.
- Gulung di tepi, gulung pada penamat. Apabila bermula di tepi plat tebal, gulungkan obor dari kedudukan bersudut ke serenjang semasa anda memasuki potongan. Pada penghujung potongan, gulungkan obor ke luar untuk memastikan bahagian bawah sever kerf dengan bersih — tanpa ini, inci akhir potongan tebal selalunya kekal sebahagiannya disambungkan.
- Padankan kelajuan perjalanan dengan percikan api. Pada kelajuan perjalanan yang betul, aliran oksigen pemotongan keluar dari bahagian bawah bahan kerja pada sudut mengekor sedikit (5–10 darjah di belakang arah obor). Jika aliran keluar secara menegak, kelajuan perjalanan terlalu perlahan. Jika ia keluar dengan condong ke hadapan yang ketara, kelajuannya terlalu pantas dan potongan tidak menembusi sepenuhnya.
- Pastikan hujungnya bersih semasa operasi. Penumpukan percikan pada muka hujung semasa pemotongan panjang secara beransur-ansur merendahkan bentuk nyalaan prapanas dan boleh menyebabkan aliran oksigen pemotongan terpesong. Jeda singkat untuk membersihkan dengan fail pembersih tip memulihkan prestasi tanpa penutupan penuh.
- Tutup bahan api sebelum oksigen semasa penutupan. Apabila menutup obor, tutup injap bahan api dahulu, kemudian oksigen pemotongan, kemudian oksigen panaskan. Urutan ini menghalang keadaan kaya bahan api di hujung semasa penutupan, yang merupakan punca utama mendapan jelaga dalaman dan serangan balik pada penyalaan seterusnya.
- Ikuti semua langkah berjaga-jaga keselamatan tanpa pengecualian. Penangkap kilas balik pada kedua-dua hos, ujian kebocoran sebelum setiap sesi, dan PPE yang betul tidak boleh dirunding. Untuk senarai semak keselamatan penuh khusus untuk petua obor memotong, lihat panduan kami langkah keselamatan untuk memotong petua obor .
Mendiagnosis Kualiti Potongan Lemah
Kebanyakan kecacatan pemotongan bahan api oksi kembali kepada salah satu daripada empat punca utama: saiz hujung yang salah, tekanan yang salah, kelajuan perjalanan yang tidak betul atau hujung yang tercemar atau haus. Jadual di bawah merangkumi simptom yang paling biasa dan tindakan pembetulannya.
| simptom | Kemungkinan Besar Punca | Tindakan Pembetulan |
|---|---|---|
| Sanga berat / najis keras yang tidak terputus dengan bersih | Kelajuan perjalanan terlalu cepat; tekanan oksigen terlalu rendah; hujung terlalu kecil untuk ketebalan | Kelajuan perjalanan perlahan; meningkatkan tekanan oksigen kepada spesifikasi carta hujung; menaik taraf saiz hujung |
| Tepi atas kerf yang bulat dan lebar | Jarak kebuntuan terlalu besar; kelajuan perjalanan terlalu perlahan | Kurangkan kebuntuan kepada 1/8–1/4 in; meningkatkan kelajuan perjalanan |
| Mencungkil atau memotong muka tidak teratur | Lubang hujung tersumbat atau rosak; ketidakstabilan nyalaan | Bersihkan atau gantikan hujung; periksa lubang yang bengkok atau terpercik |
| Potongan gagal menembusi pada kedalaman (terutama plat tebal) | Tekanan oksigen terlalu rendah pada obor (penurunan tekanan); lubang hujung terlalu kecil | Ukur tekanan pada obor dengan tolok ujian; pampasan di pengawal selia; semak saiz hujung |
| Masa prapanas yang berlebihan sebelum pemotongan boleh bermula | Jenis hujung yang salah untuk gas bahan api (terlalu sedikit/lubang prapanas kecil untuk propana/propilena) | Tukar kepada hujung propana atau propylene-rated dengan orifis prapanas yang lebih besar |
| Garis potong beralun atau hanyut | Ketidakstabilan tangan obor; kelajuan perjalanan tidak sekata | Gunakan rel panduan atau pengapit tepi lurus; pendakap memotong tangan pada benda kerja |
| Backfire atau popping berterusan | Petua terlalu panas; kebuntuan terlalu kecil; muka hujung tercemar | Meningkatkan kebuntuan; biarkan hujung sejuk; muka hujung bersih; semak percikan tersumbat |
Petua Penyelenggaraan dan Bila Perlu Ganti
Petua pemotongan boleh diramalkan haus, dan kebanyakan kehilangan prestasi yang berkaitan dengan haus boleh dipulihkan dengan penyelenggaraan yang mudah. Orifis prapanas ialah titik degradasi pertama: percikan dari zon pemotongan terkumpul pada muka hujung, menghalang sebahagian orifis dan memesongkan bentuk nyalaan prapanas. Satu set fail pembersih hujung — bersaiz sepadan dengan diameter orifis petua anda — mengalih keluar timbunan ini dalam beberapa saat. Sentiasa bersihkan di sepanjang paksi orifis, bukan di seberangnya, untuk mengelakkan pembesaran atau pembentukan semula lubang.
Lubang oksigen pemotongan pusat lebih tahan lama tetapi tidak kebal daripada kerosakan. Tanda-tanda haus gerek termasuk bentuk mulut loceng yang boleh dilihat di pintu keluar gerek, lubang pada dinding lubang yang boleh dilihat di bawah pembesaran, dan aliran oksigen pemotongan yang mengalir keluar daripada mengekalkan jet yang ketat dan koheren. Bor pemotongan yang haus tidak boleh dipulihkan dengan pembersihan — hujungnya memerlukan penggantian.
Gantikan hujung segera jika mana-mana keadaan berikut hadir: retak atau pecah pada badan hujung; orifis yang tidak boleh dipulihkan kepada bulat dengan pembersih hujung; pintu keluar gerek yang kelihatan cacat; atau serangan balik berulang walaupun selepas pembersihan dan kebuntuan yang betul diwujudkan semula. Mengendalikan hujung yang rosak adalah bahaya keselamatan, bukan hanya isu kualiti. Untuk petua dua keping, periksa komponen dalam dan luar secara berasingan — selalunya hanya satu bahagian memerlukan penggantian, mengurangkan kos penyelenggaraan.
Simpan petua dalam pemegang atau bekas khusus untuk melindungi orifis dan lubang keluar daripada kerosakan fizikal. Walaupun penyok kecil atau bengang pada muka hujung akibat dijatuhkan pada lantai keras boleh memesongkan lubang prapanas cukup untuk memerlukan penggantian pramatang.