Apakah Pemotongan Bahan Api Oxy dan Mengapa Keselamatan Diutamakan
Pemotongan bahan api oksi ialah proses terma yang menggabungkan gas bahan api dengan oksigen tulen untuk menghasilkan nyalaan suhu tinggi yang mampu memotong logam ferus setebal beberapa inci. Tidak seperti kaedah pemotongan mekanikal, bahan api oxy tidak memerlukan elektrik, bekerja di ladang atau di lantai kedai, dan kekal sebagai salah satu cara paling kos efektif untuk memotong plat keluli berat, bahagian struktur dan paip - itulah sebabnya ia telah menjadi asas kepada operasi fabrikasi, pembinaan, perobohan dan penyelamatan selama lebih satu abad.
Ciri-ciri yang sama yang menjadikan pemotongan bahan api oksi begitu berkuasa juga menjadikannya benar-benar berbahaya apabila dikendalikan dengan tidak betul. Proses itu meletakkan gas mudah terbakar bertekanan, oksigen tulen, nyalaan terbuka, sanga logam cair, dan sinaran inframerah semuanya berdekatan dengan pengendali. Memahami segi tiga pembakaran — bahan api, oksigen dan pencucuhan — dan mengawal ketiga-tiganya ialah asas amalan bahan api oksi yang selamat. Pembakaran memerlukan ketiga-tiga elemen secara serentak; mengeluarkan mana-mana satu daripadanya menghentikan tindak balas. Setiap peraturan keselamatan dalam pemotongan bahan api oksi wujud untuk mengurus satu atau lebih sisi segi tiga itu.
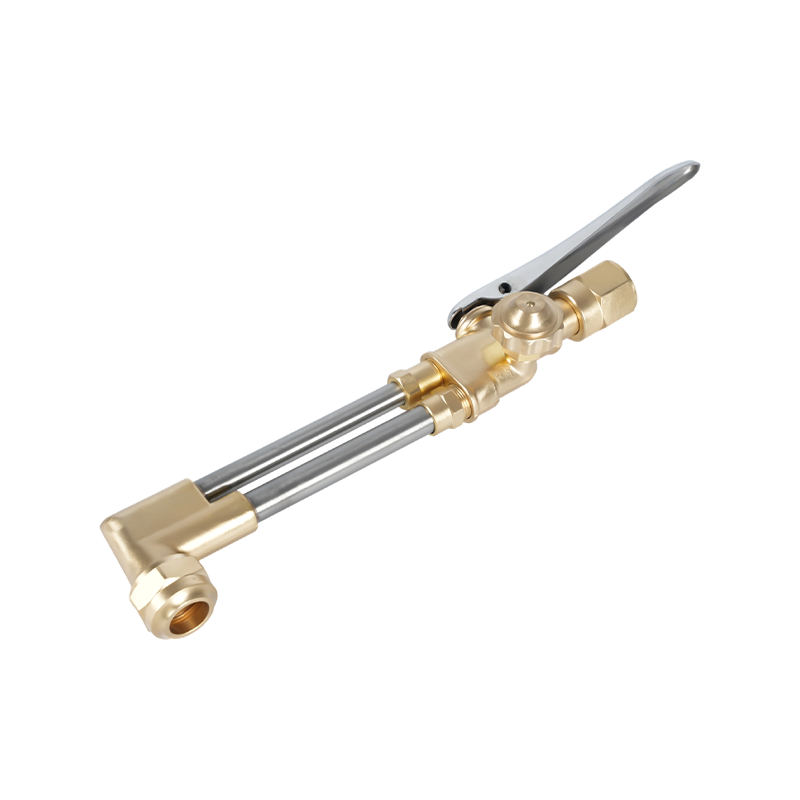
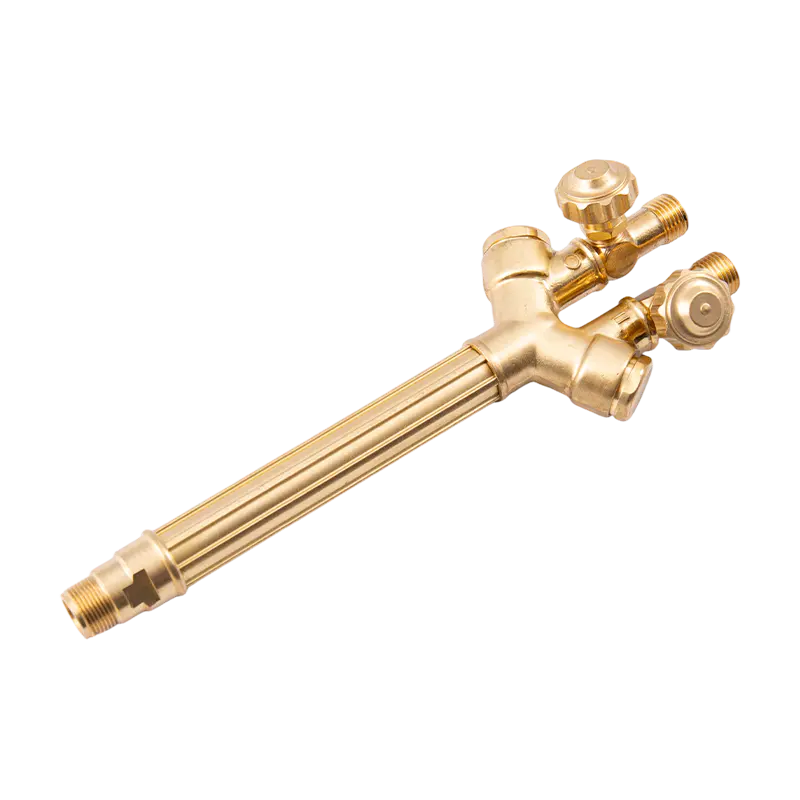
Panduan ini merangkumi gas bahan api utama yang digunakan dalam memotong obor , ciri nyalaan dan profil bahayanya, dan prosedur keselamatan penting yang digunakan tanpa mengira bahan api yang digunakan.
Memahami Oksigen: Ejen Pengoksida, Bukan Bahan Api
Perkara kritikal dan sering disalahfahamkan: oksigen bukan bahan api dalam pemotongan bahan api oksi - ia adalah agen pengoksidaan. Oksigen secara kimia bergabung dengan gas bahan api untuk membebaskan haba semasa pembakaran, dan pancutan oksigen tekanan tinggi yang berasingan daripada orifis tengah obor pemotong adalah yang sebenarnya menyebabkan logam terbakar dan dikeluarkan dari kerf.
Oksigen tulen yang digunakan dalam aplikasi pemotongan dibekalkan pada ketulenan 99.5% atau lebih tinggi, jauh melebihi 21% yang terdapat dalam udara atmosfera. Pada kepekatan ini, bahan yang biasanya tidak mudah terbakar — termasuk gris, minyak, getah dan logam tertentu — boleh menyala secara meletup. Ini adalah satu-satunya prinsip keselamatan yang paling penting yang mengawal silinder oksigen dan pengendalian pengawal selia: minyak dan gris tidak boleh menyentuh mana-mana peralatan oksigen, injap atau pemasangan. Malah sejumlah kecil pelincir petroleum pada injap pengatur oksigen boleh menyebabkan kebakaran atau letupan yang kuat apabila silinder dibuka.
Silinder oksigen mesti disimpan tegak, dilindungi daripada terhuyung, dan disimpan sekurang-kurangnya 20 kaki (6 meter) dari silinder gas bahan api atau dipisahkan oleh penghadang tahan api sekurang-kurangnya 5 kaki ketinggian. Buka injap silinder oksigen sepenuhnya apabila digunakan; injap oksigen separa terbuka mencipta perbezaan tekanan di tempat duduk yang mempercepatkan haus dan meningkatkan risiko kebocoran.
Gas untuk Memotong Obor: Empat Pilihan Bahan Api Utama
Empat gas membentuk sebahagian besar pilihan bahan api untuk obor pemotong bahan api oksi: asetilena, propana, propilena dan gas MAPP. Setiap satu mempunyai komposisi kimia yang berbeza, suhu nyalaan, pengedaran keluaran BTU, keperluan nisbah oksigen kepada bahan api, dan profil keselamatan yang berkaitan. Memilih gas bahan api yang sesuai untuk aplikasi — dan menggunakan peralatan yang dinilai untuk gas khusus tersebut — adalah prasyarat untuk prestasi dan keselamatan.
Asetilena (C₂H₂): Nyalaan Terpanas, Risiko Tertinggi
Asetilena ialah gas bahan api yang paling banyak digunakan untuk pemotongan bahan api oksi dan satu-satunya gas bahan api yang sesuai untuk kimpalan bahan api oksi. Ia menghasilkan nyalaan paling panas daripada mana-mana bahan api pemotong biasa pada kira-kira 5,720°F (3,160°C) , dengan sebahagian besar habanya - sekitar 507 BTU - tertumpu pada kon nyalaan dalam. Kepekatan kon dalam inilah yang memberikan asetilena kelajuan menusuknya yang pantas dan zon terjejas haba yang minimum pada tepi potong, menjadikannya pilihan pilihan untuk pemotongan ketepatan, kerja plat nipis hingga sederhana, dan sebarang aplikasi yang kualiti kimpalan serta-merta bersebelahan dengan pemotongan penting.
Walau bagaimanapun, asetilena membawa lebih banyak kekangan keselamatan daripada mana-mana gas bahan api lain. Ia tidak stabil secara kimia pada tekanan di atas 15 PSI (1 bar) ; pada tekanan yang lebih tinggi, asetilena boleh terurai secara meletup tanpa kehadiran oksigen. Atas sebab ini, silinder asetilena tidak berongga - ia dibungkus dengan jisim berliang yang tepu dengan aseton cecair, yang melarutkan asetilena dan memastikan ia stabil. Jika silinder diletakkan di sisinya atau ditarik terlalu cepat, cecair aseton memasuki hos dan obor, menyebabkan nyalaan menitiskan pelarut terbakar dari hujungnya.
Kadar pengeluaran selamat dari silinder asetilena tidak boleh melebihi satu pertujuh daripada jumlah isipadu silinder sejam. Melebihi kadar ini mengeluarkan aseton daripada jisim berliang bersama-sama dengan gas. Asetilena juga sangat terdedah kepada kilas balik — keadaan di mana nyalaan bergerak ke belakang melalui obor dan hos ke arah silinder. Penangkap kilat balik mesti sentiasa dipasang pada kedua-dua saluran bahan api dan oksigen apabila bekerja dengan asetilena. Asetilena lebih ringan daripada udara; sekiranya berlaku kebocoran, ia naik dan boleh terkumpul di ruang bumbung. Bau seperti bawang putih yang tersendiri dapat dikesan pada kepekatan di bawah 2%, sebelum ia mencapai had letupan yang lebih rendah iaitu 2.5%.
Propana (C₃H₈): Jimat, BTU Tinggi, Tusukan Lebih Perlahan
Propana ialah bahan api alternatif yang paling popular untuk pemotongan bahan api oksi, dinilai terutamanya untuk kos yang jauh lebih rendah, ketersediaan yang luas dan penyimpanan yang lebih mudah berbanding dengan asetilena. Ia menghasilkan suhu nyalaan lebih kurang 5,122°F (2,828°C) — kira-kira 600°F lebih sejuk daripada asetilena — tetapi dengan jumlah nilai kalori yang jauh lebih tinggi iaitu sekitar 2,600 BTU setiap kaki padu. Secara kritikal, propana menyampaikan sebahagian besar habanya dalam kon api luar bukannya kon dalam. Ini membalikkan geometri pembakaran daripada asetilena: propana cemerlang dalam memanaskan jisim besar dan sangat cekap untuk aplikasi pemanasan dan lenturan, tetapi memerlukan masa prapanas awal yang lebih lama untuk pemotongan dan menghasilkan kelajuan tusukan yang lebih perlahan melalui permulaan potongan.
Propana memerlukan nisbah bahan api-ke-oksigen kira-kira 1:4 (satu bahagian propana kepada empat bahagian oksigen), berbanding 1:1 untuk asetilena. Permintaan oksigen yang lebih tinggi ini bermakna persediaan pemotongan propana menggunakan oksigen dengan lebih cepat, yang mana pengendali mesti mengambil kira perancangan silinder untuk kerja pemotongan volum tinggi. Oleh kerana propana lebih berat daripada udara, ia tenggelam ke paras lantai sekiranya berlaku kebocoran — mewujudkan risiko pengumpulan gas di kawasan rendah, longkang lantai dan ruang bawah tanah. Kawasan penyimpanan mesti berventilasi pada paras lantai dan dijauhkan daripada punca pencucuhan. Peralatan propana — pengawal selia, hos, dan hujung obor — mesti dinilai khusus untuk propana; hos dan petua asetilena tidak boleh ditukar ganti.
Propilena (C₃H₆): Tanah Tengah
Propilena menduduki kedudukan prestasi antara asetilena dan propana. Suhu nyalaannya berkisar antara lebih kurang 4,800°F hingga 5,300°F , dan ia memberikan jumlah nilai kalori sekitar 2,400 BTU setiap kaki padu. Seperti propana, propilena menyalurkan sebahagian besar habanya di dalam kon luar — tetapi dengan nilai BTU yang lebih tinggi dalam kon dalam berbanding propana, memberikannya masa menusuk yang lebih pendek dan profil potongan yang lebih menyerupai asetilena berbanding propana. Propilena memerlukan 3.5 bahagian oksigen setiap bahagian bahan api untuk pembakaran lengkap, sedikit lebih cekap daripada nisbah propana 4:1.
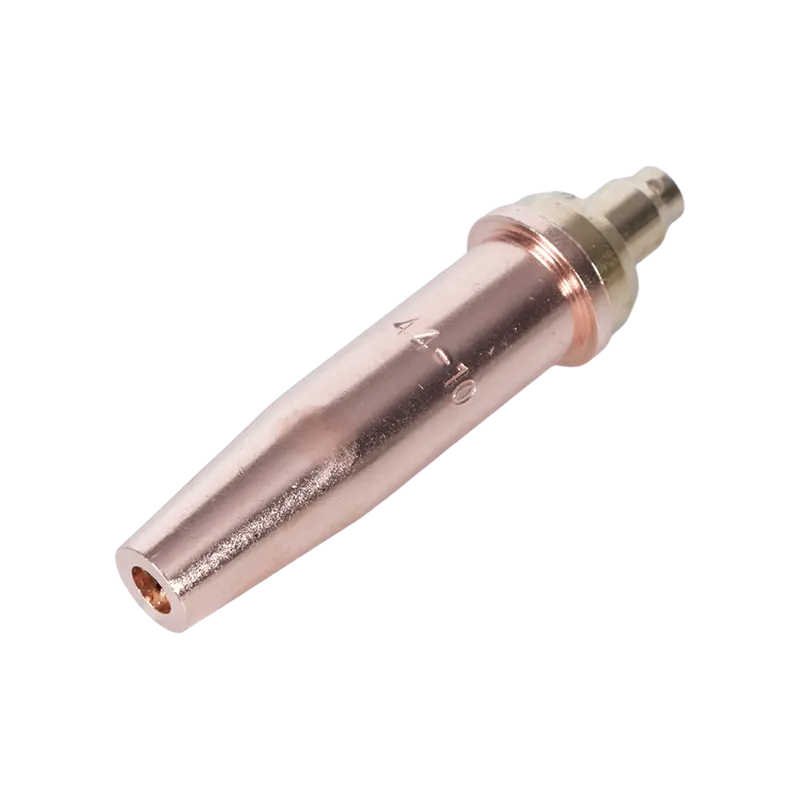
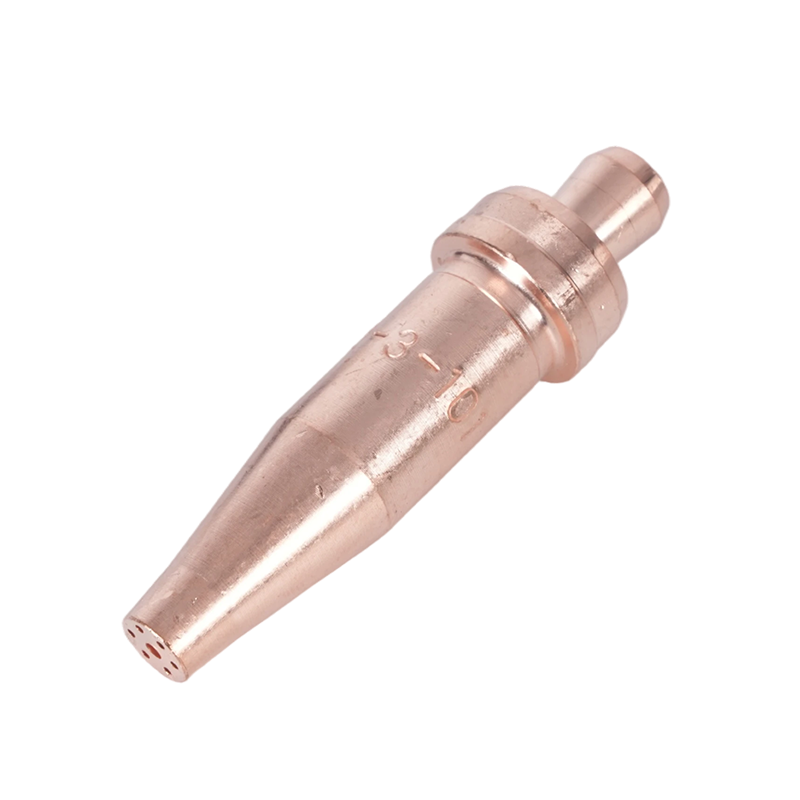
Petua pemotongan propilena direka bentuk dengan ceruk 1/16" di bahagian muka hujung untuk mengambil kira kadar lecurannya yang lebih perlahan berbanding asetilena (13.5 kaki sesaat berbanding 29 kaki sesaat untuk asetilena). Menggunakan hujung asetilena dengan propilena akan menghasilkan nyalaan yang tidak stabil dan tidak cekap. Propilena secara umumnya dianggap sebagai gas pembakaran yang lebih bersih, pemasakan merah dan kurang pemasakan daripada asetilena. pada kerja pemotongan struktur.
Gas MAPP (Methylacetylene-Propadiene): Aplikasi Khusus
Gas MAPP — secara teknikalnya MPS (methylacetylene-propadiene stabil) berikutan pemberhentian rumusan Kimia Dow yang asal — menghasilkan suhu nyalaan yang serupa dengan propilena dan jumlah nilai kalori kira-kira 2,400 BTU setiap kaki padu, dengan kebanyakan haba tertumpu pada kon sekunder. Ia memerlukan 2.5 bahagian oksigen bagi setiap bahagian bahan api. Kelebihan utama MAPP berbanding bahan api ganti lain ialah prestasinya dalam aplikasi pemotongan terendam tekanan tinggi , seperti perobohan dalam air, di mana kestabilannya di bawah tekanan memberikan kelebihan yang bermakna. Untuk pemotongan permukaan standard, MAPP tidak menawarkan manfaat prestasi yang ketara berbanding propilena atau propana dan biasanya lebih mahal. Penggunaannya hari ini sebahagian besarnya terhad kepada pemanasan bahagian kecil, pematerian dan kerja khusus dalam air.
Perbandingan Gas Bahan Api Sepintas lalu
| Gas | Suhu Nyalaan (°F) | Jumlah BTU/CF | Zon Panas Puncak | O₂:Nisbah Bahan Api | Penggunaan Terbaik |
|---|---|---|---|---|---|
| asetilena | ~5,720 | 1,470 | Kon dalam | 1:1 | Pemotongan ketepatan, kimpalan, pembaikan |
| propana | ~5,122 | 2,600 | Kon luar | 4:1 | Pemanasan, lenturan, pemotongan sekerap |
| Propilena | 4,800–5,300 | 2,400 | Kon luar | 3.5:1 | Pemotongan umum, kemasan yang lebih bersih |
| MAPP / MPS | ~5,300 | 2,400 | Kon luar | 2.5:1 | Pemotongan bawah air, pematerian |
Keselamatan Silinder dan Pengawal Selia: Asas Keselamatan Bahan Api Oksi
Kebanyakan insiden bahan api oksi bukan berasal dari hujung obor tetapi pada tahap silinder dan pengawal selia, di mana pengendalian gas bertekanan yang tidak betul mewujudkan keadaan untuk kebocoran, kebakaran dan kegagalan bencana. Amalan berikut tidak boleh dirunding tanpa mengira gas bahan api yang sedang digunakan.
Sentiasa baca label silinder. Silinder tidak berkod warna secara universal — pembekal boleh mengecat silinder sebarang warna. Jangan sekali-kali menganggap kandungan silinder berdasarkan warna sahaja. Setiap silinder membawa nombor pengenalan Pertubuhan Bangsa-Bangsa Bersatu: UN 1072 untuk oksigen, UN 1001 untuk asetilena, UN 1978 untuk propana, dan UN 1077 untuk propilena. Jika silinder tidak mempunyai label yang boleh dibaca, jangan gunakannya.
Simpan silinder secara berasingan. Gas bahan api dan silinder oksigen mesti disimpan sekurang-kurangnya 20 kaki atau dipisahkan oleh dinding tahan api. Kedua-duanya mesti disimpan tegak dan diikat pada struktur tetap untuk mengelakkan tipping. Silinder asetilena mesti sentiasa kekal tegak — jika silinder berada di sisinya, berdiri tegak dan biarkan ia berehat sekurang-kurangnya satu jam sebelum digunakan untuk membolehkan aseton menepu semula jisim berliang sebelum mengeluarkan gas.
Periksa pengawal selia sebelum setiap penggunaan. Periksa injap pengawal selia, tempat duduk dan benang untuk mengesan minyak, gris, serpihan dan kerosakan fizikal. Mana-mana komponen yang tercemar mesti diservis secara profesional sebelum digunakan. Apabila membuka injap silinder oksigen, berdiri ke tepi — bukan di hadapan pengawal selia — dan buka injap sepenuhnya. Untuk asetilena, buka injap silinder tidak lebih daripada tiga perempat pusingan, yang membolehkan injap ditutup dengan cepat dalam keadaan kecemasan. Injap bahan api ganti boleh dibuka sepenuhnya.
Lakukan ujian kebocoran tekanan sebelum setiap sesi. Dengan pengawal selia dipasang, tetapkan oksigen kepada 10 PSI dan tutup injap silinder. Pantau kedua-dua tolok selama dua hingga tiga minit; sebarang penurunan tekanan menunjukkan kebocoran yang mesti dikesan dan dibaiki sebelum menyalakan obor. Gunakan larutan air sabun — jangan sekali-kali menyalakan api — untuk mengesan kebocoran pada kelengkapan dan sambungan. Ulangi ujian untuk bahagian gas bahan api.
Prosedur Keselamatan Hos, Obor dan Petua
Hos bahan api oxy berkod warna dan berkod benang mengikut reka bentuk untuk mengelakkan sambungan silang yang berbahaya. Hos asetilena (dan gas bahan api lain) berwarna merah dan menggunakan benang sebelah kiri , boleh dikenal pasti dengan alur yang dimesin merentasi nat pemasangan. Hos oksigen berwarna hijau dan menggunakan benang sebelah kanan tanpa alur. Perlindungan kejuruteraan ini bermakna sambungan yang betul tidak boleh dibuat secara terbalik — tetapi hanya jika pengendali menggunakan hos yang betul dan tidak diubah suai untuk setiap gas. Jangan sekali-kali menggantikan hos asetilena untuk propana atau bahan api ganti lain; propana secara kimia merendahkan pelapik dalam hos berkadar asetilena, menyebabkan ia mengelupas dan berpotensi menghalang hujung obor atau pengawal selia.
Sebelum menyalakan mana-mana obor, bersihkan kedua-dua hos secara berasingan. Tetapkan pengawal selia kepada kira-kira 5 PSI, buka injap obor sebentar untuk membenarkan gas mengalir melalui dan menggantikan sebarang udara atau bahan cemar, kemudian tutup injap. Pembersihan menghapuskan risiko poket gas bercampur dalam hos yang boleh menyebabkan kebakaran pada penyalaan.
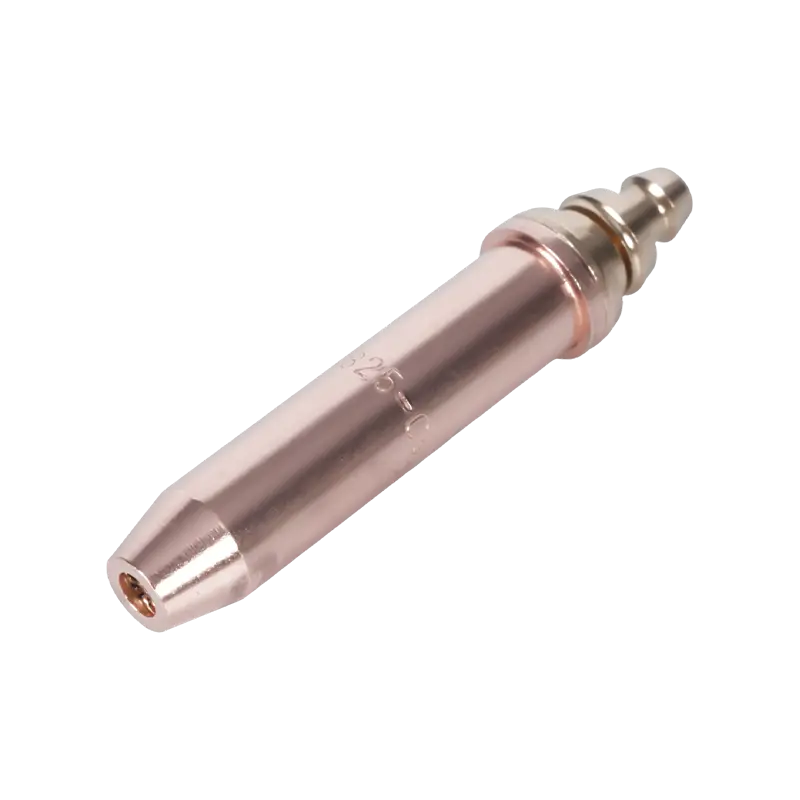
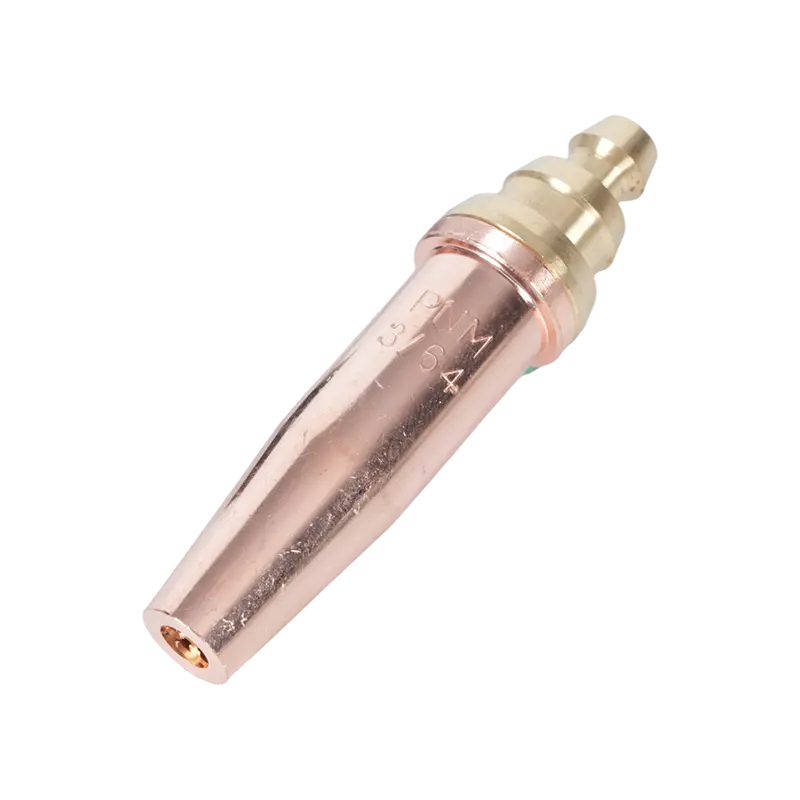
Periksa hujung obor sebelum setiap penggunaan. Hujung asetilena mempunyai muka hujung rata atau sedikit cekung. Petua bahan api ganti secara beransur-ansur ceruk — propylene 1/16", MAPP 1/32", propana dan gas asli 3/32". Menggunakan hujung yang salah untuk gas bahan api mengubah geometri nyalaan, kecekapan dan kestabilan. Bersihkan hujung yang kotor atau tersumbat dengan pembersih hujung khusus; jangan sekali-kali menggunakan wayar atau bit gerudi yang boleh membesarkan orifis.
Sentiasa gunakan pemetik api geseran untuk menyalakan obor - jangan sekali-kali padanan, pemetik api butana atau nyalaan terbuka. Buka injap bahan api dahulu (kira-kira satu perempat pusingan), nyalakan serta-merta, kemudian perlahan-lahan masukkan oksigen untuk menyesuaikan kepada nyalaan neutral. Nyalaan neutral — di mana kon dalam jelas jelas tanpa bulu dan tiada jerebu oksigen berlebihan — ialah nyalaan pemotongan standard. Nyalaan pengkarburan (bahan api berlebihan) menunjukkan oksigen tidak mencukupi; nyalaan pengoksidaan (oksigen berlebihan) menghasilkan kon dalam yang lebih kecil dan runcing dan harus dielakkan pada kebanyakan logam kerana ia memasukkan oksida ke dalam potongan.
Backfire, Flashback dan Respons Kecemasan
Dua kerosakan obor yang berbeza memerlukan pengecaman dan tindak balas segera. A serangan balik ialah kemelesetan seketika nyalaan kembali ke hujung obor, biasanya diiringi dengan bunyi pop yang kuat. Selalunya ia disebabkan oleh sentuhan hujung pada bahan kerja, beroperasi pada tekanan yang salah, atau hujung kotor. Dalam kebanyakan kes, nyalaan akan padam sendiri dan boleh dinyalakan semula selepas hujungnya disejukkan dan diperiksa. Tembakan belakang ialah tanda amaran, bukan gangguan kecil — ia menunjukkan keadaan yang, jika tidak diperbetulkan, boleh meningkat.
A kilas balik adalah jauh lebih serius: nyalaan menyala kembali melalui badan obor dan ke dalam hos, ke arah silinder. Kilas balik boleh dikenal pasti dengan bunyi jeritan atau desisan nada tinggi dari obor, nyalaan berterusan pada badan obor tanpa nyalaan yang kelihatan di hujungnya, atau pemegang obor yang luar biasa panas. Sekiranya berlaku kilas balik: tutup injap obor oksigen serta-merta, kemudian tutup injap bahan api. Jangan hanya matikan bahan api dahulu — mengeluarkan bahan api semasa oksigen terus mengalir boleh menarik api lebih jauh ke belakang. Selepas menutup kedua-dua injap obor, tutup kedua-dua injap silinder. Benarkan semua peralatan sejuk sepenuhnya sebelum memeriksa kerosakan. Jangan gunakan semula mana-mana peralatan yang telah mengalami kilas balik sehingga ia telah diperiksa dan diperakui secara profesional.
Penangkap kilat balik — dipasang pada badan obor atau alur keluar pengawal selia pada kedua-dua saluran bahan api dan oksigen — mengandungi injap sehala dan pemotongan haba yang direka untuk menghentikan imbasan semula sebelum ia sampai ke hos dan silinder. Ia adalah wajib dalam banyak bidang kuasa untuk sistem asetilena dan amat disyorkan untuk semua persediaan bahan api oksi tanpa mengira jenis bahan api.
Keperluan Peralatan Pelindung Diri dan Ruang Kerja
Pemotongan bahan api oksi menghasilkan percikan api, sanga lebur, sinaran ultraungu dan inframerah, asap logam, dan hasil sampingan pembakaran. Peralatan pelindung diri mesti menangani semua bahaya ini secara serentak.
Perlindungan mata dan muka tidak boleh dirunding. Perisai kimpalan muka penuh dengan kanta penapis dinilaikan kepada naungan yang sesuai untuk pemotongan — biasanya berlorek 3 hingga 6 untuk kerja bahan api oksi bergantung pada keamatan — yang dipakai di atas cermin mata keselamatan menyediakan kedua-dua perlindungan optik yang diperlukan dan perlindungan percikan daripada sanga. Proses ini menghasilkan sinaran inframerah dalam kuantiti yang mencukupi untuk menyebabkan kerosakan kornea daripada pendedahan berulang tanpa perlindungan.
Untuk perlindungan badan, gentian semula jadi yang ditenun ketat lebih disukai daripada sintetik. Bulu secara semula jadi kalis api; denim memberikan perlindungan yang munasabah. Fabrik sintetik — poliester, nilon, akrilik — cair daripada arang dan memburukkan lagi kecederaan terbakar secara mendadak. Jaket kimpalan kulit atau tahan api, sarung tangan kulit dan but kulit tanpa tali terdedah memberikan perlindungan berlapis yang sesuai untuk kerja pemotongan. Elakkan manset baju terbalik, kolar baju terbuka dan kaki seluar bergari — ini bertindak sebagai tempat pengumpulan bunga api dan sanga yang jatuh.
Ruang kerja mesti mempunyai pengudaraan yang baik pada setiap masa. Pemotongan bahan api oksi keluli bersalut, tergalvani atau dicat menghasilkan asap logam yang merangkumi zink oksida, sebatian plumbum dan produk sampingan toksik lain bergantung pada bahan asas dan salutan. Pengudaraan ekzos tempatan atau, sekurang-kurangnya, alat pernafasan yang dinilai untuk wasap logam diperlukan semasa memotong bahan bersalut. Kawasan kerja mesti dibersihkan daripada bahan mudah terbakar pada jejari sekurang-kurangnya 35 kaki (10 meter) ke semua arah sebelum sebarang pemotongan bermula, dan pengawas kebakaran hendaklah kekal di tempatnya selama sekurang-kurangnya 30 minit selepas pemotongan berhenti, kerana sanga boleh menyalakan bahan mudah terbakar yang tidak kelihatan serta-merta dari kedudukan pemotongan.