Bagaimana Petua Obor Memotong Asetilena Berfungsi
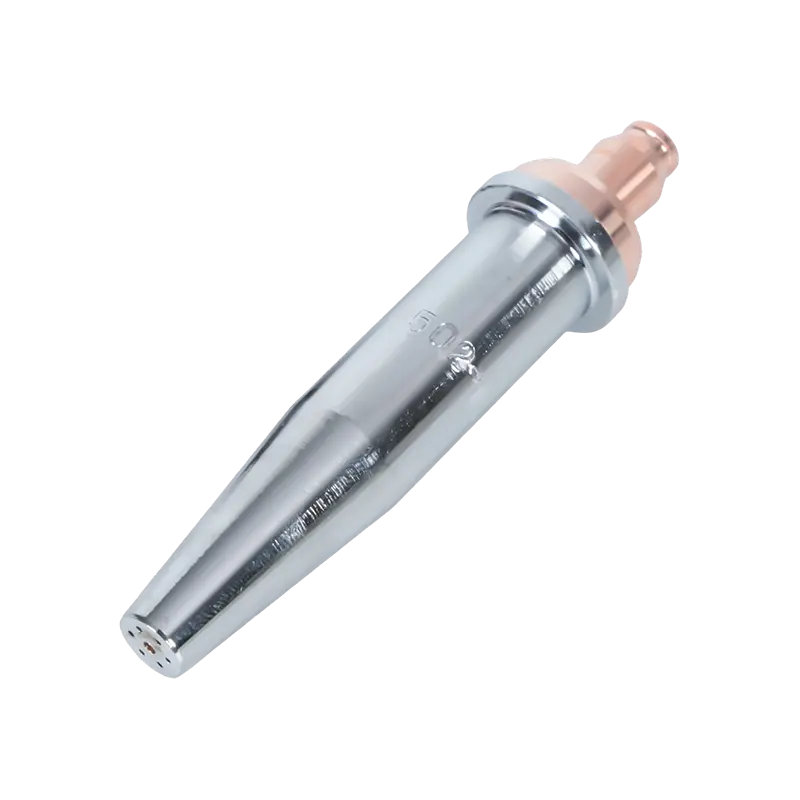
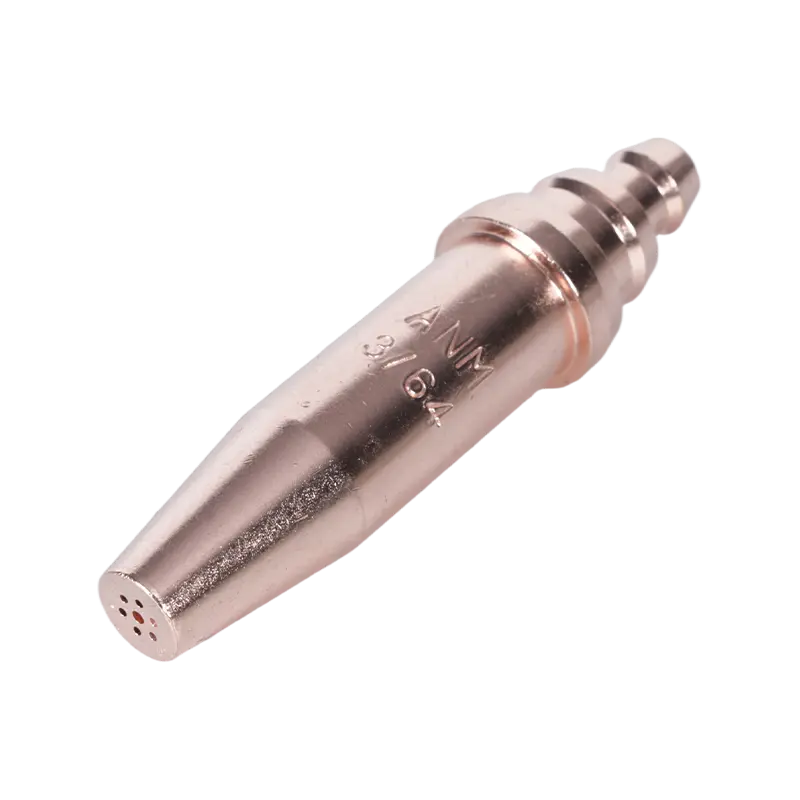
Hujung obor pemotong asetilena ialah komponen terminal sistem pemotongan bahan api oksi—titik di mana kimia gas, kejuruteraan tekanan, dan tindak balas metalurgi bertumpu untuk menghasilkan potongan. Memahami cara hujung pemotongan berfungsi secara mekanikal adalah asas untuk memilih hujung yang betul, menetapkan tekanan yang betul dan mendiagnosis masalah apabila kualiti pemotongan merosot.
Proses pemotongan beroperasi dalam dua peringkat berbeza, kedua-duanya dikawal oleh geometri hujung. Pertama, yang panaskan api —dibekalkan melalui gelang orifis yang lebih kecil mengelilingi lubang tengah—naikkan logam asas kepada suhu nyalanya kira-kira 1,800°F (982°C). Asetilena ialah bahan api pilihan untuk peringkat ini kerana pembakarannya dengan oksigen menghasilkan suhu nyalaan kira-kira 5,720°F (3,160°C), dengan sebahagian besar habanya tertumpu pada kon nyalaan dalam. Kepekatan kon dalam ini membolehkan pemanasan awal yang cepat dan tepat dengan zon terjejas haba yang minimum pada logam sekeliling—kelebihan yang tidak dapat ditiru sepenuhnya oleh bahan api alternatif seperti propana dan propilena.
Setelah keluli mencapai suhu menyala dan bertukar menjadi merah ceri, pengendali membuka tuil oksigen pemotongan. Aliran tekanan tinggi oksigen tulen (ketulenan 99.5% atau lebih tinggi) dilepaskan melalui lubang tengah hujung. Pancutan oksigen ini tidak mencairkan keluli-ia menyebabkan tindak balas pengoksidaan eksotermik yang membakar besi secara langsung, menukarkannya kepada sanga oksida besi yang secara serentak dikeluarkan dari kerf oleh halaju aliran gas. Hasilnya ialah pemotongan termokimia dan bukannya cair terma, itulah sebabnya oksi-asetilena boleh memotong plat keluli beberapa inci tebal yang tiada proses plasma atau laser dapat dipadankan secara ekonomi pada skala.
Dua kekangan khusus asetilena yang kritikal mengawal cara petua pemotongan mesti digunakan: tekanan kerja asetilena tidak boleh melebihi 15 PSI (1 bar) , kerana gas menjadi tidak stabil secara kimia dan sensitif terhadap kejutan di atas ambang ini. Selain itu, asetilena tidak boleh dikeluarkan dari silinder pada kadar yang melebihi satu pertujuh daripada jumlah kapasiti silinder sejam—mengeluarkan lebih cepat akan menarik aseton cecair ke dalam hos dan obor, merosakkan peralatan dan mewujudkan tingkah laku nyalaan yang berbahaya.
Petua Memotong Sekeping vs Dua Keping
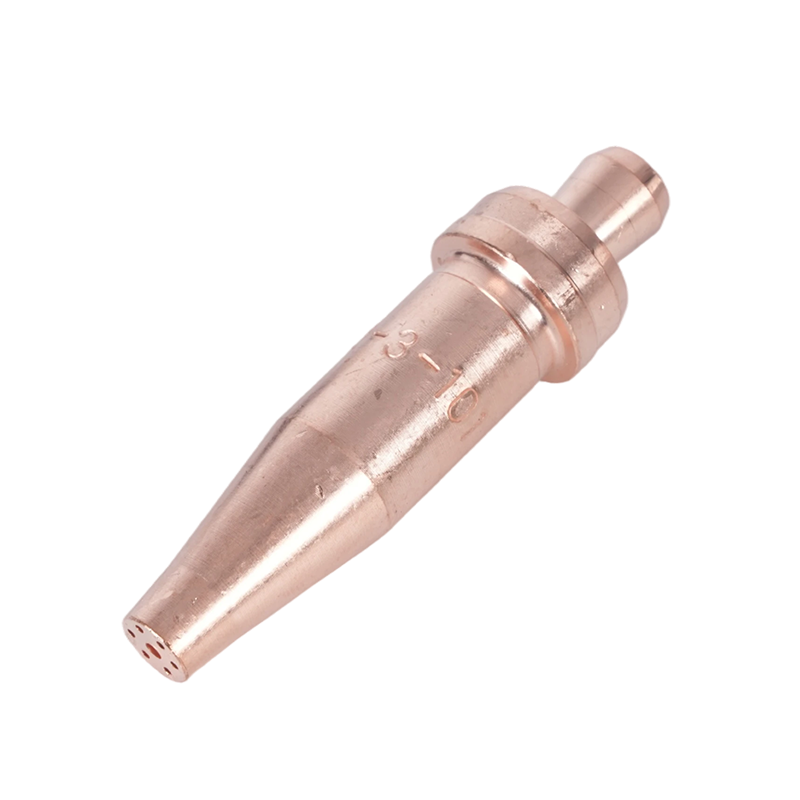
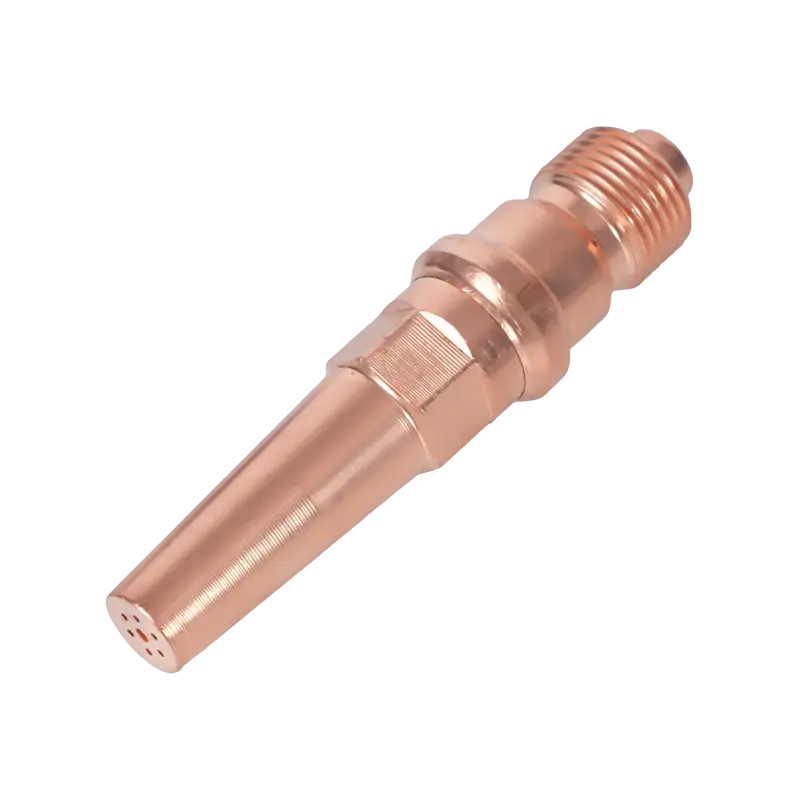
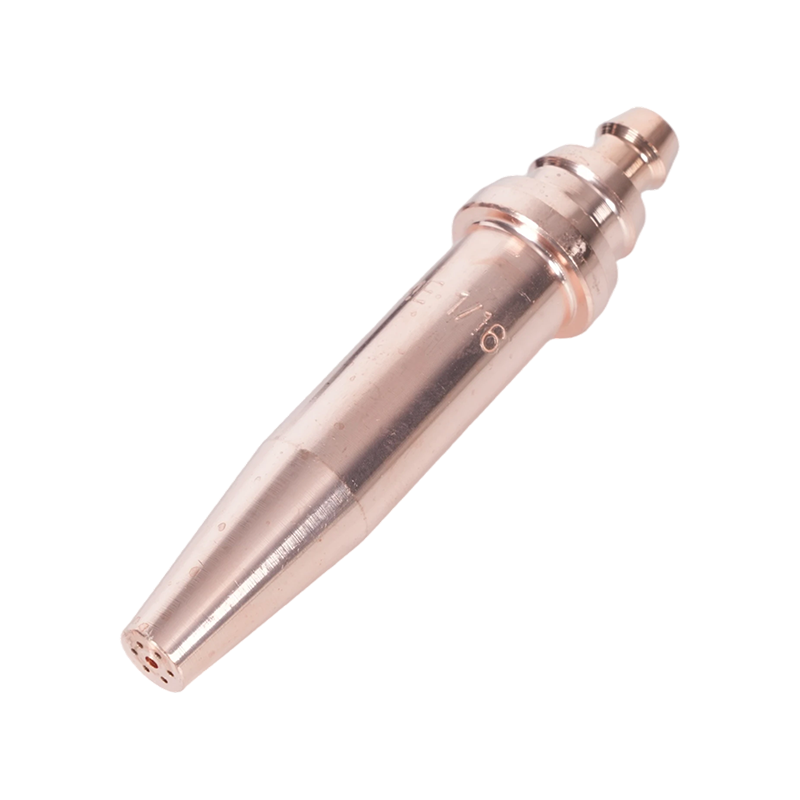
Petua obor pemotong asetilena dihasilkan dalam dua format struktur, dan perbezaan di antara mereka bukan semata-mata kosmetik—ia menentukan keserasian gas, geometri nyalaan, prestasi terma, dan jenis kerja pemotongan setiap hujung direka bentuk untuk dihantar.
Petua Memotong Asetilena Sekeping
Petua sekeping dimesin daripada bilet aloi kuprum pepejal—kebiasaannya tembaga telurium, dipilih untuk gabungan kekonduksian terma yang tinggi, kebolehmesinan dan rintangan kepada haba melampau yang dijana pada muka hujung. Hujungnya dihasilkan dengan menggerudi dan menggoyangkan ketepatan pada wayar yang ditentukur untuk mencipta lubang prapanas yang tepat dan lubang oksigen pemotongan pusat dengan diameter terkawal tepat. Hasilnya ialah satu komponen bersepadu tanpa sambungan antara laluan gas. Petua sekeping adalah direka khusus untuk asetilena dan merupakan format standard untuk pemotongan tangan merentas fabrikasi, pembinaan, automotif dan kerja keluli struktur. Ia biasanya mempunyai empat atau enam lubang prapanas yang disusun secara sepusat di sekeliling lubang tengah.

Petua Memotong Dua Keping
Petua dua keping terdiri daripada cangkerang luar tembaga dan anggota dalam tembaga. Pembinaan ini mencipta alur nyalaan prapanas antara kedua-dua komponen dan bukannya laluan yang digerudi melalui satu bahagian. Petua dua keping direka bentuk untuk digunakan dengan gas bahan api alternatif—propilena, propana, gas asli dan MAPP—di mana masa prapemanasan yang lebih lama dan geometri nyalaan berbeza bagi gas-gas ini memerlukan corak prapanas yang lebih luas dan teragih. Petua dua keping adalah tidak boleh ditukar ganti dengan persediaan asetilena : ciri nyalaan dan keperluan tekanan gas berbeza secara asasnya, dan menggunakan jenis hujung yang salah menjejaskan kualiti pemotongan dan keselamatan.
| Ciri | Petua Sekeping | Petua Dua Keping |
|---|---|---|
| Bahan binaan | Aloi kuprum pepejal (telurium kuprum) | Tembaga kulit luar tembaga anggota dalam |
| Gas bahan api yang serasi | Asetilena sahaja | Propana, propilena, MAPP, gas asli |
| Panaskan reka bentuk orifis | Lubang yang digerudi (4 atau 6) | Alur antara cangkang dan anggota dalam |
| Kepekatan nyalaan | Tinggi — fokus kon dalam | Lebih luas — corak prapanas teragih |
| Aplikasi biasa | Pemotongan tangan, kerja ketepatan, plat nipis-sederhana | Pemotongan pengeluaran, plat berat, pemanasan |
Penomboran Petua dan Saiz Orifis Diterangkan
Salah satu punca kekeliruan yang paling berterusan dalam pemilihan hujung pemotongan ialah sistem penomboran. Tidak seperti pengikat atau mata gerudi, nombor hujung obor memotong tidak mengikut piawaian universal— pengeluar yang berbeza menetapkan nombor yang berbeza pada petua dengan diameter orifis yang sama . Petua saiz #2 dari satu pengeluar mungkin mempunyai lubang oksigen pemotongan yang sama seperti saiz #3 dari yang lain. Ketidakkonsistenan ini bukanlah satu kecacatan; ia mencerminkan konvensyen sejarah khusus jenama yang ditubuhkan secara bebas merentas industri.
Pendekatan teknikal yang betul untuk pemilihan tip adalah untuk menentukan oleh memotong diameter lubang oksigen , dinyatakan sebagai saiz indeks bit gerudi, bukannya dengan nombor hujung sahaja. Lubang pusat—lubang tunggal yang melaluinya oksigen pemotongan tekanan tinggi dihantar—adalah dimensi yang menentukan isipadu oksigen yang mencapai potongan dan oleh itu ketebalan maksimum keluli yang hujung boleh dipotong dengan bersih. Diameter orifis prapanas ialah spesifikasi sekunder yang mempengaruhi kelajuan prapemanasan dan direka oleh pengilang untuk memadankan lubang tengah.
Nombor hujung biasanya meningkat dengan saiz orifis: nombor yang lebih kecil (000, 00, 0, 1) sepadan dengan orifis yang lebih kecil yang sesuai untuk bahan nipis, manakala nombor yang lebih besar (4, 5, 6 dan ke atas) sepadan dengan orifis yang lebih besar untuk pemotongan plat berat. Pelbagai kami petua obor memotong dihasilkan mengikut toleransi orifis bergegar ketepatan, dengan saiz indeks gerudi yang diterbitkan untuk setiap model untuk membenarkan pengesahan dimensi langsung bebas daripada konvensyen penomboran yang digunakan pada peralatan sedia ada anda.
Carta Pemilihan Petua Pemotong Asetilena
Jadual berikut menyediakan pemilihan hujung standard dan parameter tekanan untuk pemotongan asetilena pada keluli lembut dalam keadaan baik. Semua tekanan diukur pada pengawal selia dengan hos 25 kaki. Untuk hos berjalan dengan ketara lebih pendek atau lebih panjang daripada 25 kaki, laraskan tekanan kerja dengan sewajarnya untuk mengekalkan tekanan alur keluar hujung yang betul.
| Ketebalan Logam | Saiz Tip Biasa | Tekanan O₂ (PSI) | Tekanan C₂H₂ (PSI) | Panaskan Lubang |
|---|---|---|---|---|
| Sehingga 1/8" (3mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Dua peraturan operasi digunakan tanpa pengecualian merentas semua entri dalam jadual ini. pertama, jangan sekali-kali menggunakan saiz hujung untuk bahan yang lebih tebal daripada yang anda potong —hujung yang bersaiz besar menyalurkan lebih banyak oksigen daripada yang boleh dimakan api prapanas dengan betul, menyebabkan terlalu panas, kerosakan hujung, tembakan ke belakang dan luka yang compang-camping. Kedua, jangan melebihi 15 PSI tekanan kerja asetilena tanpa mengira saiz hujung atau ketebalan plat; jika pemotongan tertentu memerlukan lebih banyak aliran oksigen daripada hujung bersaiz betul yang boleh diberikan pada tekanan asetilena yang selamat, penyelesaiannya ialah menukar kepada persediaan silinder oksigen atau manifold yang lebih besar, bukan untuk meningkatkan tekanan asetilena.
Petua Memotong Bor Lurus lwn Divergent
Di luar perbezaan satu keping dan dua keping, hujung pemotongan asetilena dibezakan lagi oleh geometri lubang oksigen pemotongan pusat. Spesifikasi ini penting untuk pengendali yang bekerja dengan peralatan pemotongan pegang tangan dan mesin.
Petua Lubang Lurus
Lubang lurus mengekalkan diameter silinder yang konsisten dari laluan gas melalui ke hujung alur keluar. Petua lubang lurus beroperasi pada pemotongan tekanan oksigen 40 hingga 60 PSI dan merupakan reka bentuk standard untuk operasi pemotongan tangan. Aliran gas silinder yang mereka hasilkan adalah stabil pada halaju sederhana, memberikan pengendali kawalan yang mencukupi bagi garisan potong, pancaran sanga, dan liputan prapanas semasa pergerakan obor manual.
Petua Bore Divergent
Lubang mencapah—juga dikenali sebagai alur keluar melebar atau tirus—melebar sedikit di hujung alur keluar, membenarkan aliran oksigen pemotongan mengembang dan memecut apabila ia keluar. Geometri ini direka bentuk untuk aplikasi pemotongan mesin dan beroperasi di Tekanan oksigen pemotongan 70 hingga 100 PSI . Aliran oksigen yang berkelajuan tinggi dan mencapah membolehkan kelajuan pemotongan kira-kira 25% lebih pantas daripada hujung lubang lurus dengan saiz orifis yang setara, sambil mengekalkan kualiti kerf yang boleh diterima pada plat keluli lembut pada ketebalan di mana pemotongan mesin adalah wajar dari segi ekonomi. Petua gerek mencapah tidak disyorkan untuk pemotongan tangan: tekanan yang lebih tinggi yang terlibat dan maklum balas operator yang berkurangan daripada aliran dipercepatkan menjadikan kawalan manual yang tepat dengan ketara lebih sukar.
Petua Penyelenggaraan, Pembersihan dan Keselamatan
Keadaan hujung pemotong secara langsung menentukan kualiti pemotongan dan keselamatan operasi. Petua dengan orifis prapanas separa terhalang, lubang tengah yang cacat, atau muka tempat duduk yang tercemar akan menghasilkan nyalaan yang tidak teratur, aliran oksigen pemotongan yang tidak stabil dan risiko serangan balik atau kilas balik yang tinggi. Penyelenggaraan tip bukan pilihan—ia adalah keperluan operasi rutin.
Prosedur Pembersihan
Lubang hujung mengumpul mendapan percikan, sanga, dan pengoksidaan semasa penggunaan biasa. Mendapan ini menyekat aliran gas dan memesongkan corak nyalaan. Pembersihan mesti dilakukan dengan pembersih hujung yang direka khusus untuk diameter orifis yang digunakan —jangan sekali-kali dengan paku, wayar, mata gerudi, atau alat buatan sendiri. Pembersih hujung ialah fail silinder bersaiz sepadan dengan diameter orifis standard; digunakan dengan betul, mereka mengeluarkan mendapan tanpa membesarkan atau mengubah bentuk gerek. Membesarkan prapanas atau lubang pemotongan walaupun beberapa perseribu inci mengubah ciri aliran gas yang cukup untuk menjejaskan keseimbangan nyalaan dan kualiti pemotongan, dan lubang yang cacat tidak boleh diperbetulkan—hujungnya mesti diganti. Bersihkan semua orifis secara berasingan dengan pukulan pemfailan ringan, kemudian tiup melalui hujung dengan udara termampat tekanan rendah untuk membersihkan sebarang serpihan sebelum memasang semula.
Pemeriksaan Muka Tempat Duduk
Muka tempat duduk di hujung—permukaan mesin yang dipadankan dengan kepala obor—mesti rata, licin dan bebas daripada duri. Muka tempat duduk yang rosak membolehkan gas memintas pengedap antara hujung dan obor, mewujudkan kebocoran yang menghasilkan nyalaan yang tidak teratur dan memperkenalkan risiko imbas kembali. Periksa muka tempat duduk selepas setiap penyingkiran hujung. Tanda permukaan ringan boleh digilap dengan kertas kasar halus pada permukaan rata; mana-mana hujung yang menunjukkan gouges dalam, retak atau ketidakteraturan permukaan yang ketara harus diganti dengan segera.
Backfire dan Pencegahan Kilas Balik
Pukulan belakang—di mana nyalaan muncul kembali ke hujung dan menyala semula di muka hujung—biasanya disebabkan oleh operasi pada tekanan di bawah minimum untuk saiz hujung, menahan hujung terlalu dekat dengan permukaan kerja, atau orifis tersumbat sebahagiannya yang menyekat aliran gas. Jika serangan balik berlaku, tutup injap asetilena dahulu, kemudian injap oksigen, biarkan hujungnya menyejuk, periksa dan bersihkan orifis, dan sahkan tetapan tekanan sebelum menyalakan semula. Kilas balik—di mana nyalaan masuk ke dalam hos dan pengawal selia—adalah peristiwa yang lebih serius yang memerlukan penangkap imbas kembali dipasang pada kedua-dua saluran bahan api dan oksigen di badan obor atau alur keluar pengawal selia. Penangkap kilat balik adalah wajib untuk sistem asetilena di kebanyakan bidang kuasa dan amat disyorkan tanpa mengira keperluan tempatan.
Memilih Petua yang Tepat untuk Persediaan Anda
Memilih hujung obor pemotong asetilena dengan betul memerlukan kerja melalui empat keputusan berurutan. Menggunakannya mengikut urutan menghapuskan kebanyakan ralat pemilihan sebelum ia berlaku.
- Langkah 1 — Sahkan keserasian gas bahan api. Sahkan bahawa persediaan anda menggunakan asetilena, bukan propana, propilena atau MAPP. Hanya petua satu keping yang dihasilkan khusus untuk asetilena harus digunakan pada sistem asetilena. Menggunakan hujung bahan api alternatif dua keping pada obor asetilena menghasilkan geometri nyalaan yang salah dan kelakuan gas yang tidak dapat diramalkan.
- Langkah 2 — Tentukan ketebalan logam pada maksimumnya. Pilih tip yang dinilai untuk memotong bahagian paling tebal yang akan anda temui dalam kerja, bukan ketebalan purata. Memotong bahagian 10% lebih tebal daripada kapasiti penarafan hujung menghasilkan potongan yang tidak lengkap atau compang-camping; menggunakan hujung bersaiz kecil untuk bahagian paling tebal dan cuba mengimbangi dengan tekanan yang lebih tinggi berisiko menjadi bumerang dan kerosakan hujung.
- Langkah 3 — Pilih jenis gerek berdasarkan aplikasi. Operasi pemotongan tangan memerlukan hujung lubang lurus pada 40–60 PSI pemotongan oksigen. Operasi mesin atau pemotongan automatik mendapat manfaat daripada petua gerek berbeza pada 70–100 PSI untuk kelebihan kelajuan 25% yang dihasilkan pada potongan lurus dalam plat.
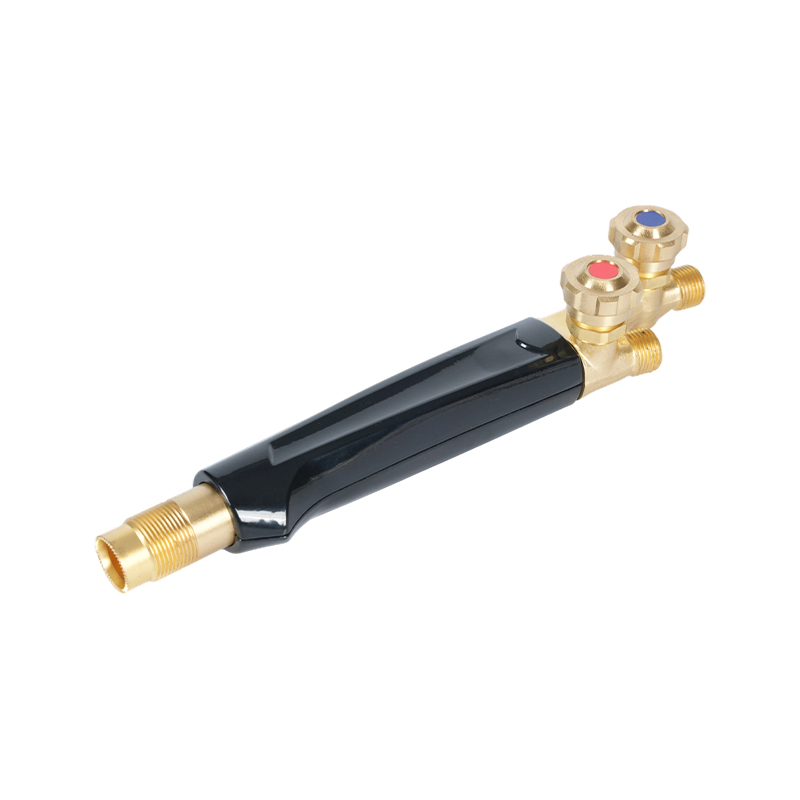
- Langkah 4 — Sahkan pemegang obor dan keserasian kepala. Petua pemotongan mesti diletakkan dengan betul pada kepala obor yang dipasang padanya. Benang hujung, geometri tempat duduk dan benang kepala mestilah sepadan. kami memotong pemegang obor dihasilkan dengan spesifikasi benang hujung dan tempat duduk yang standard; memasangkannya dengan petua yang sepadan daripada sistem yang sama menghapuskan kebocoran dan ketidakstabilan nyalaan yang terhasil daripada mencampurkan komponen yang tidak serasi daripada pengeluar yang berbeza.
Bagi pengendali yang melengkapkan stesen baharu atau menggantikan keseluruhan persediaan bahan api oksi, pendekatan sistem lengkap—pemegang obor, alat pemotong, pengawal selia, hos dan petua sepadan yang dibeli bersama—menghapuskan ketidakpastian keserasian pada awalnya. kami kit obor memotong dipasang sebagai sistem yang dipadankan dengan keserasian hujung yang didokumenkan, spesifikasi tekanan dan komponen berkadar asetilena keseluruhannya, menyediakan titik permulaan yang boleh dipercayai untuk kedua-dua bengkel dan aplikasi pemotongan lapangan.