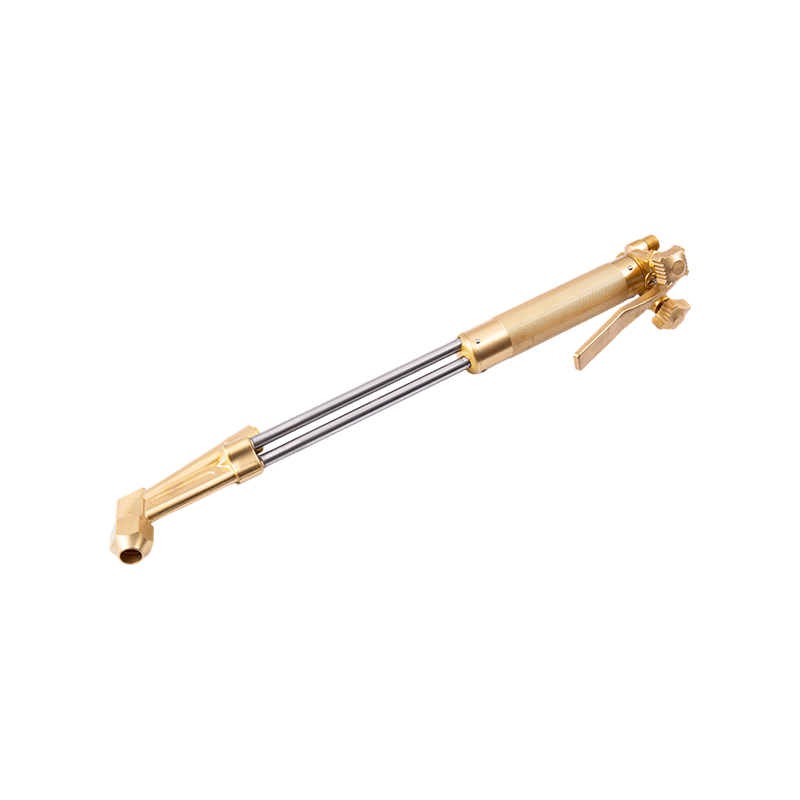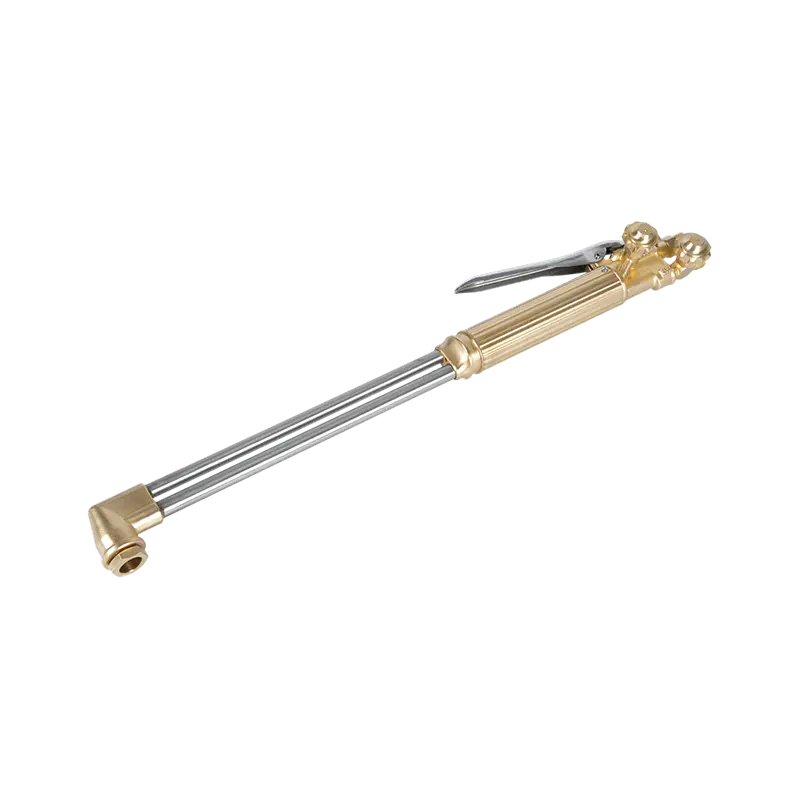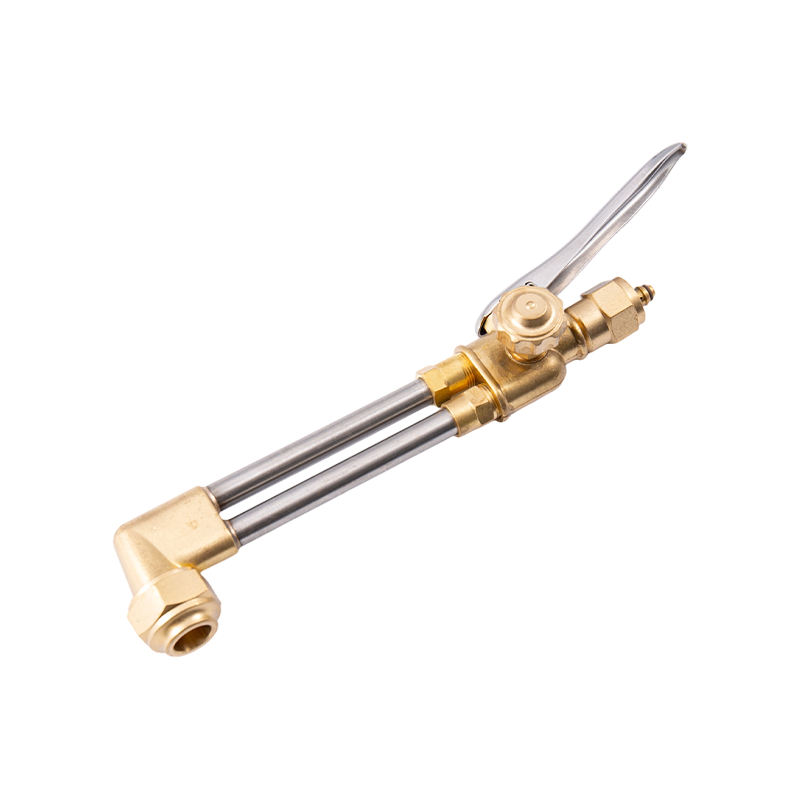
Suhu Obor Pemotong Oxy-asetilena: Apa yang Anda Perlu Tahu
The obor pemotong oksi-asetilena menghasilkan salah satu suhu nyalaan tertinggi yang boleh dicapai dengan peralatan gas industri standard. Apabila oksigen dan asetilena terbakar bersama, nyalaan yang terhasil mencapai lebih kurang 3,480°C hingga 3,500°C (6,296°F hingga 6,330°F) — lebih tinggi daripada gabungan gas bahan api lain yang biasa digunakan dalam amalan kimpalan dan pemotongan. Haba melampau inilah yang menjadikan oksi-asetilena sebagai sistem bahan api penanda aras yang digunakan untuk mengukur semua gas pemotong alternatif.
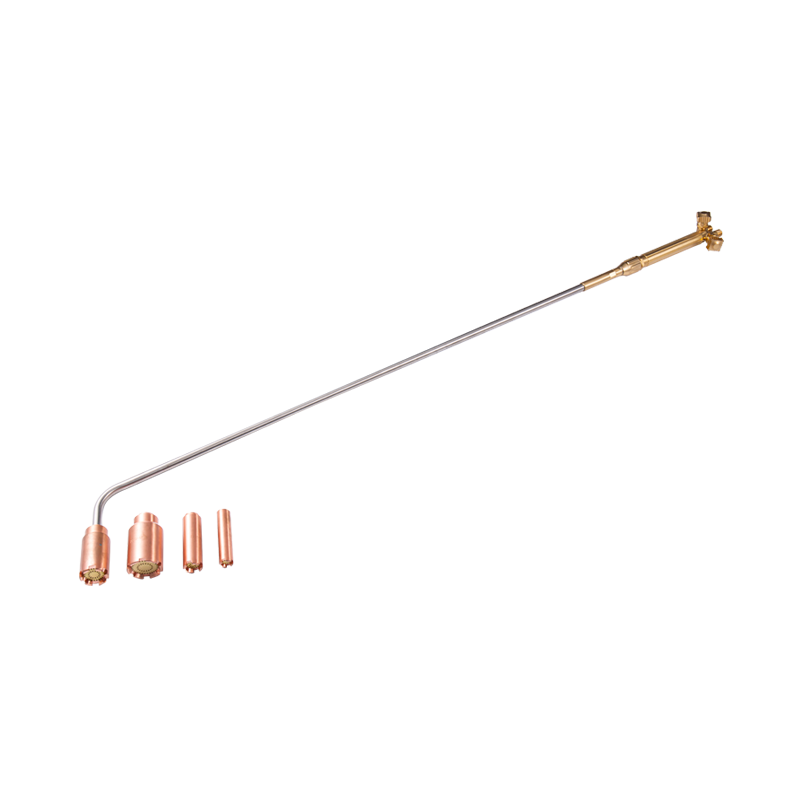
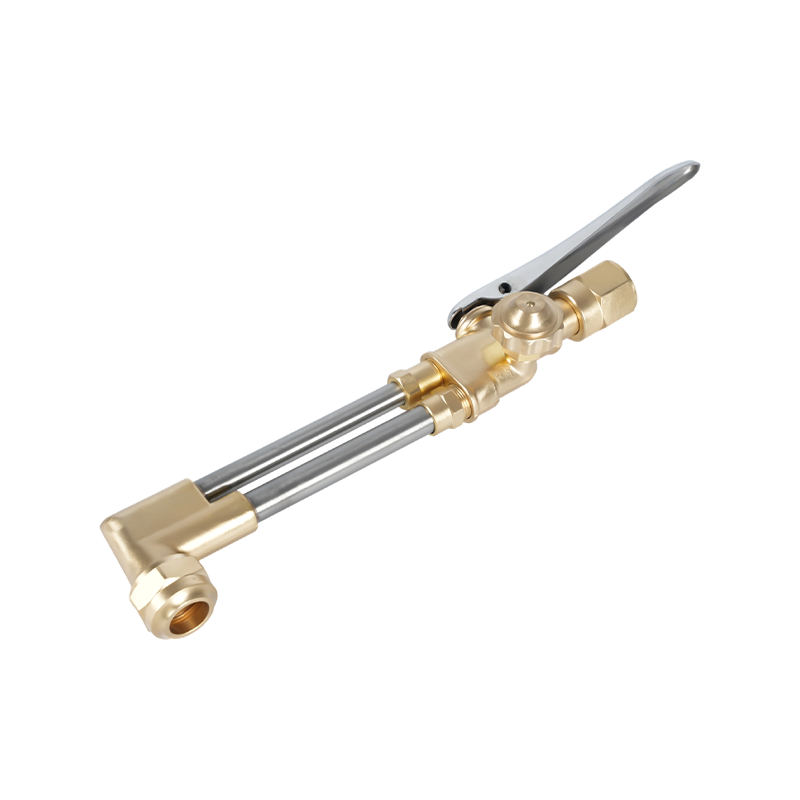
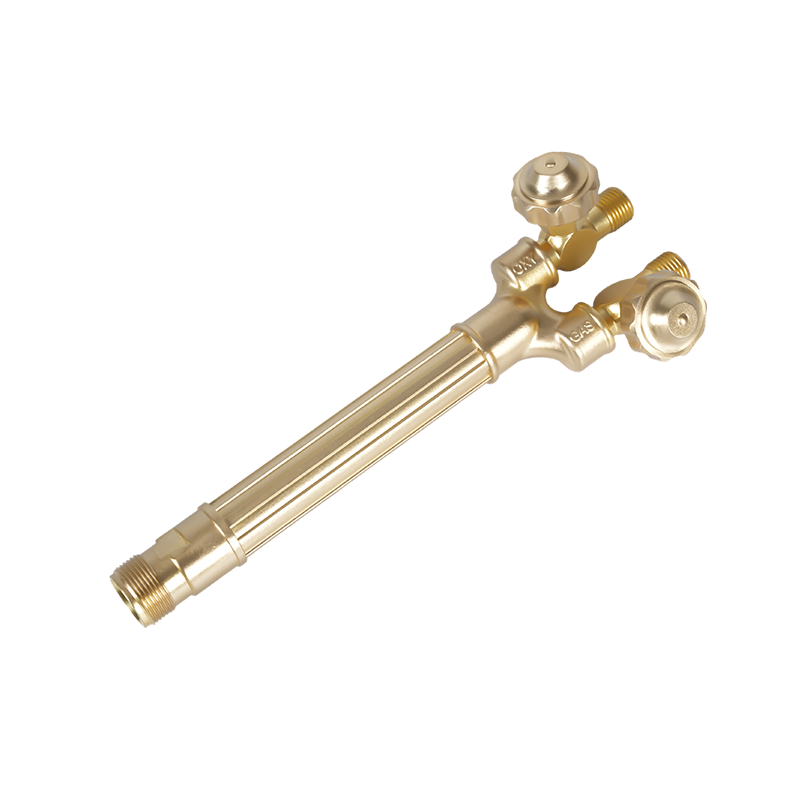
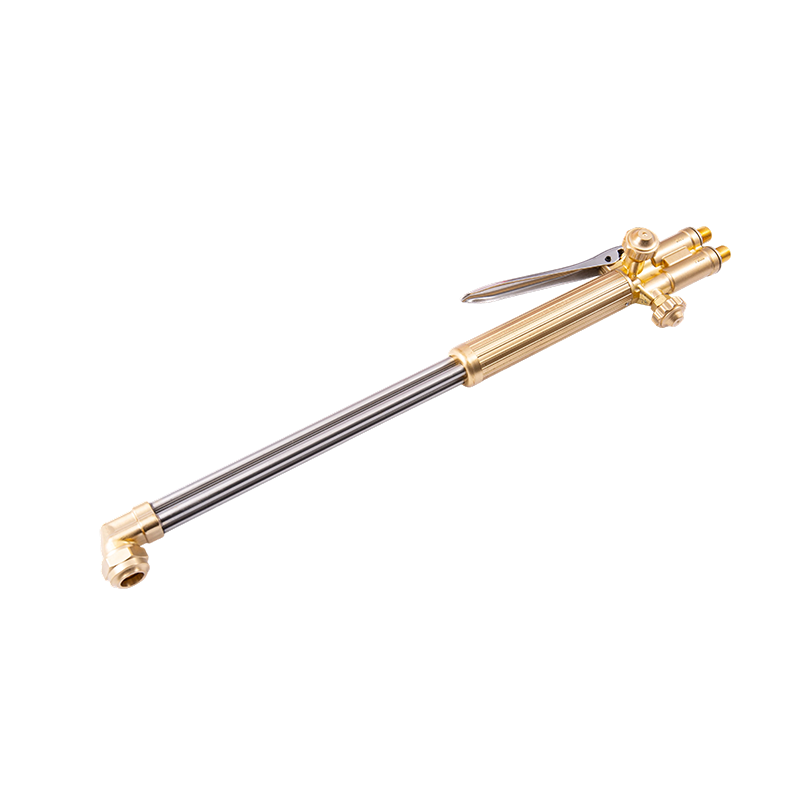
Walau bagaimanapun, memahami cara obor pemotong sebenarnya menggunakan suhu itu adalah kritikal. Obor pemotong tidak hanya mencairkan logam — ia beroperasi melalui proses dua peringkat. Mula-mula, nyalaan prapanas mengelilingi hujung pemotong menaikkan keluli ke suhu nyalaannya kira-kira 1,800°F (982°C). Apabila keluli mencapai tahap ini, jet oksigen tekanan tinggi pusat diaktifkan. Aliran ini tidak menambah haba secara langsung; sebaliknya, ia menyebabkan keluli yang dipanaskan teroksida dengan cepat — satu proses yang sering digambarkan sebagai "karat yang terkawal dan cepat." Oksida besi yang dihasilkan mempunyai takat lebur yang lebih rendah daripada keluli asas, jadi ia dihembus keluar dari potongan sebagai sanga cair.
Nyalaan prapanas pada obor pemotong biasanya mencecah antara 4,400°F dan 6,000°F bergantung pada gas yang digunakan dan nisbah oksigen kepada bahan api. Apabila tuil pemotong ditekan, nyalaan prapanas sebenarnya mungkin menjadi lebih sejuk sedikit kerana isipadu oksigen yang besar yang dikeluarkan untuk pancutan pemotongan memperkayakan campuran prapanas seketika. Tindakan pemotongan itu sendiri bukanlah nyalaan yang lebih panas — ia adalah tindak balas pengoksidaan kimia yang didorong oleh ketulenan dan tekanan oksigen.
Tiga Jenis Nyalaan Oxy-asetilena dan Bila Perlu Menggunakan Setiap
Nisbah oksigen kepada asetilena menentukan yang mana antara tiga jenis nyalaan berbeza dihasilkan. Setiap satu mempunyai aplikasi khusus, dan menggunakan jenis nyalaan yang salah menyebabkan kerosakan yang boleh diukur pada kualiti kimpalan atau potong.
Nyala Neutral
Nyalaan neutral membakar semua bahan api dan oksigen yang ada sepenuhnya, tidak menghasilkan lebihan sama ada. Kon dalam jelas jelas dan terang, dan sampul luarnya jelas. Ini adalah nyalaan standard untuk kebanyakan aplikasi pemotongan keluli dan kimpalan am. Ia tidak menambah karbon pada logam (yang akan mengoyakkannya) mahupun mencipta pengoksidaan berlebihan (yang akan membentuk skala oksida besi). Untuk operasi pemotongan, menetapkan nyalaan prapanas neutral sebelum menggunakan aliran oksigen pemotongan menghasilkan potongan paling bersih dengan kerf paling konsisten.
Mengkarburkan (Mengurangkan) Nyalaan
Nyalaan pengkarburan mengandungi lebihan asetilena melebihi apa yang boleh dibakar sepenuhnya dengan oksigen yang ada. Ia dikenal pasti oleh zon sekunder berbulu melangkaui kon dalam — panjang bulu ini menunjukkan tahap lebihan asetilena. Jenis nyalaan ini digunakan untuk pengerasan permukaan, operasi penyepuhlindapan, dan untuk kimpalan gas keluli tahan karat, di mana ia mengurangkan risiko pengoksidaan kromium pada zon kimpalan. Lebihan asetilena mewujudkan suasana mengurangkan di sekitar kolam cair. Ia tidak boleh digunakan untuk memotong, kerana ia menyimpan karbon ke dalam keluli dan menghasilkan jelaga hitam.
Nyalaan Pengoksidaan
Nyalaan pengoksidaan mengandungi oksigen berlebihan. Kon dalam menjadi lebih pendek, lebih runcing, dan mengambil warna sedikit keunguan; bunyi nyalaan semakin tajam. Walaupun jenis nyalaan ini paling panas dalam teori, ia biasanya dielakkan untuk mengimpal kerana oksigen berlebihan menyerang besi dalam keluli, membentuk kemasukan oksida besi yang tidak diingini yang melemahkan sendi. Untuk pemotongan, pelarasan nyalaan pengoksidaan dalam aliran oksigen pemotongan adalah wujud dalam proses itu — tetapi nyalaan prapanas harus kekal neutral untuk mengelakkan pengoksidaan pramatang bahan sekeliling.
Memotong Gas Obor: Perbandingan Lengkap
Sistem pemotongan bahan api oksi tidak terhad kepada asetilena. Pelbagai gas bahan api boleh digunakan bergantung pada bahan yang dipotong, kelajuan pemotongan yang diperlukan, infrastruktur yang tersedia dan pertimbangan kos. Setiap gas mempunyai ciri suhu nyalaan yang berbeza dan profil pembakaran yang mempengaruhi prestasi secara berbeza.
| Gas | Suhu Nyalaan Maks (dengan O2) | Penggunaan Terbaik | Mampu mengimpal? |
|---|---|---|---|
| Acetylene | 3,500°C / 6,330°F | Memotong, mengimpal, kerja ketepatan | ya |
| propana | ~2,800°C / ~5,072°F | Memotong, memanaskan, membongkok | Tidak |
| Propilena | ~2,900°C / ~5,252°F | Pemotongan pengeluaran | Terhad |
| Gas Asli | ~2,770°C / ~5,020°F | Operasi pemotongan, kos rendah | Tidak |
| Hidrogen | ~3,000°C / ~5,432°F | Pemotongan bawah air, aluminium | Khusus sahaja |
Acetylene
Asetilena ialah gas bahan api utama dan paling serba boleh untuk operasi bahan api oksi. Ia memberikan suhu nyalaan tertinggi bagi semua gas bahan api biasa dan membebaskan kira-kira 40% tenaga habanya dalam kon nyalaan dalam — haba dalam yang tertumpu inilah yang menjadikan asetilena sesuai secara unik untuk mengimpal. Zon pengurangannya membersihkan permukaan keluli semasa kimpalan berlangsung. Kelemahan utama asetilena ialah kos, dan ia membawa had keselamatan yang kritikal: ia menjadi tidak stabil secara kimia pada tekanan melebihi 15 psi (103 kPa), yang menyekat tekanan operasinya dan bermakna silinder mesti dikendalikan dan disimpan tegak. Tidak lebih daripada satu pertujuh daripada kapasiti silinder harus ditarik balik setiap jam untuk mengelakkan pencemaran aseton pada hos dan obor.
propana
propana burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propilena
Propilena (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Gas Asli
Gas asli mempunyai suhu nyalaan paling rendah daripada gas pemotong yang biasa digunakan. Kelebihan utamanya ialah infrastruktur: kemudahan dengan bekalan gas asli berpaip boleh menghapuskan pengurusan silinder dan mengurangkan kos bahan api dengan ketara. Ia digunakan dalam operasi pemotongan industri berskala besar di mana prestasi pemotongan yang lebih rendah sedikit diimbangi oleh penjimatan kos dan kemudahan bekalan. Gas asli tidak digunakan untuk kimpalan.
Hidrogen
Hidrogen is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Apakah Logam Boleh dan Tidak Boleh Dipotong dengan Obor Bahan Api Oksi
Pemotongan bahan api oksi pada asasnya adalah proses pengoksidaan kimia. Untuk berfungsi, logam yang dipotong mesti memenuhi syarat tertentu: oksidanya mestilah mempunyai takat lebur yang lebih rendah daripada logam asas itu sendiri. Apabila keadaan ini dipenuhi, aliran oksigen mengoksidakan logam yang telah dipanaskan dan menghembus sanga cair yang terhasil dengan bersih. Apabila ia tidak dipenuhi, oksida membentuk kerak pelindung yang menamatkan tindak balas pengoksidaan dan menghalang pemotongan daripada berkembang.
- Keluli karbon rendah hingga sederhana: Memotong dengan bersih dan cekap. Ini adalah aplikasi utama untuk pemotongan bahan api oksi, mampu mengendalikan bahan daripada ketebalan 0.5mm hingga lebih 250mm.
- Besi tempa: Boleh dipotong dengan berkesan dengan teknik bahan api oksi.
- Keluli karbon tinggi: Sukar untuk dipotong kerana takat lebur sanga menghampiri logam asas, menghalang pelepasan oksida yang bersih.
- Besi tuang: Tidak boleh dipotong dengan berkesan — grafit antara bijirin dan struktur bijian mengganggu tindakan pemotongan pengoksidaan.
- Keluli tahan karat: Tidak boleh dipotong dengan kaedah bahan api oksi standard. Lapisan kromium oksida yang terbentuk di permukaan mempunyai takat lebur yang lebih tinggi daripada keluli di bawahnya, membentuk penghalang pelindung yang menghalang oksigen pemotongan daripada mencapai logam segar. Pemotongan plasma atau pemotongan laser mesti digunakan untuk keluli tahan karat.
- Aluminium dan tembaga: Tidak boleh dipotong dengan bahan api oksi — logam ini kekurangan kandungan besi yang diperlukan untuk tindak balas pemotongan pengoksidaan untuk mengekalkan dirinya.
Kimpalan Keluli Tahan Karat: Pemilihan Proses dan Pertimbangan Utama
Keluli tahan karat adalah salah satu logam yang paling mencabar untuk dikimpal dengan betul. Kandungan kromiumnya yang tinggi (minimum 10.5%) adalah yang memberikannya ketahanan kakisan — tetapi kromium yang sama sangat reaktif kepada oksigen pada suhu kimpalan. Apabila kromium teroksida semasa mengimpal, ia habis daripada logam sekeliling, mewujudkan zon dengan rintangan kakisan yang berkurangan dengan ketara. Fenomena ini, yang dikenali sebagai pemekaan, merupakan cabaran teknikal utama bagi kimpalan keluli tahan karat tanpa mengira proses yang digunakan.
Selain itu, keluli tahan karat mempunyai kekonduksian terma yang lebih rendah daripada keluli lembut, yang bermaksud haba terkumpul dengan lebih cepat dalam zon kimpalan dan merebak dengan lebih perlahan. Ini menjadikan herotan sebagai masalah berterusan, terutamanya dengan bahan tolok nipis. Keluli tahan karat juga mengembang kira-kira 50% lebih daripada keluli lembut apabila dipanaskan, yang menguatkan herotan jika input haba tidak diurus dengan teliti.
Kimpalan TIG (GTAW) — Kaedah Pilihan
Kimpalan TIG ialah piawaian emas untuk kimpalan keluli tahan karat, terutamanya untuk bahan tolok nipis, tiub, dan sebarang aplikasi di mana penampilan kimpalan dan rintangan kakisan adalah kritikal. Elektrod tungsten yang tidak boleh digunakan menjana arka, manakala gas pelindung argon tulen melindungi kolam kimpalan daripada oksigen dan nitrogen atmosfera. Pengimpal menyuap rod pengisi secara manual, membenarkan kawalan tepat input haba dan saiz lopak.
Untuk keluli tahan karat austenit 300 siri (yang paling biasa), rod pengisi standard ialah 308L. Untuk gred 316 dan 316L (yang mengandungi molibdenum untuk rintangan kakisan yang dipertingkatkan), gunakan pengisi 316L. Untuk aloi jenis 321, wayar pengisi 347 adalah sesuai. Menggunakan gred pengisi yang salah menjejaskan prestasi kakisan kimpalan siap walaupun sambungan mekanikal adalah baik.
Parameter TIG utama untuk keluli tahan karat: tetapkan amperage pada kira-kira 1 amp setiap 0.001 inci (0.025mm) ketebalan bahan. Gunakan 2% thoriated atau 2% lanthanated tungsten elektrod dikisar ke titik jarum. Kadar aliran gas pelindung argon hendaklah ditetapkan antara 15 dan 20 kaki padu sejam (CFH). Pastikan kelajuan perjalanan konsisten — bekerja perlahan dengan input haba yang betul adalah lebih baik daripada tergesa-gesa dan memanaskan logam sekeliling.
Pembersihan Belakang untuk Kimpalan Tiub dan Paip
Apabila TIG mengimpal tiub atau paip keluli tahan karat, permukaan dalam akar kimpalan terdedah kepada oksigen atmosfera semasa proses kimpalan. Ini menyebabkan fenomena yang dipanggil "gula" — permukaan teroksida yang kasar dan berbutir pada akar kimpalan yang mengurangkan rintangan kakisan dan kekuatan mekanikal dengan ketara. Pembersihan belakang dengan gas argon (mengalir melalui bahagian dalam tiub semasa mengimpal untuk menggantikan oksigen) adalah penting untuk sebarang aplikasi tiub keluli tahan karat di mana kualiti akar penting. Palamkan kedua-dua hujungnya dengan longgar dan mengalirkan argon pada tekanan rendah melalui satu hujung untuk mengekalkan pembersihan positif sepanjang kimpalan.
Kimpalan MIG (GMAW) Keluli Tahan Karat
Kimpalan MIG ialah pilihan praktikal untuk keluli tahan karat di mana kelajuan pengeluaran lebih penting daripada estetika kimpalan, atau di mana peralatan TIG tidak tersedia. Proses ini menggunakan elektrod dawai keluli tahan karat yang disuap secara berterusan dengan gas pelindung untuk melindungi kolam kimpalan. Gas pelindung yang betul untuk keluli tahan karat kimpalan MIG ialah argon tulen atau campuran argon-helium — bukan campuran argon-CO2 yang digunakan untuk kimpalan MIG keluli lembut, kerana CO2 menggalakkan pengambilan karbon dan pengoksidaan dalam tahan karat. Tetapkan kadar aliran gas pelindung antara 14 dan 16 liter seminit (kira-kira 30 CFH). Gunakan wayar tahan karat yang dipadankan dengan gred logam asas dan pertimbangkan urutan kimpalan yang mengejutkan untuk meminimumkan herotan haba.

Kimpalan Oksi-Asetilena Keluli Tahan Karat
Kimpalan gas keluli tahan karat dengan oksi-asetilena secara teknikal mungkin tetapi jauh lebih sukar daripada kimpalan TIG dan secara amnya tidak disyorkan untuk pengeluaran atau aplikasi struktur. Proses ini memerlukan fluks kimpalan keluli tahan karat yang khusus - biasanya serbuk kering yang dicampurkan kepada pes dengan isopropil alkohol dan digunakan pada kedua-dua bahagian hadapan dan belakang sambungan, serta pada rod pengisi. Fluks ini menghalang pengoksidaan kromium semasa kimpalan.
Tetapan nyalaan adalah kritikal: nyalaan neutral dengan sedikit lebihan asetilena (nyalaan yang berkurangan sedikit) adalah diutamakan. Nyalaan pengoksidaan membakar kromium daripada keluli, memusnahkan rintangan kakisannya. Nyalaan pengkarburan yang berlebihan menambahkan karbon yang tidak diingini pada kimpalan. Sisa fluks selepas kimpalan adalah keras dan seperti kaca di mana ia dipanaskan sepenuhnya — ia mesti dikeluarkan secara mekanikal (memberus wayar, letupan manik) sebelum sambungan dimasukkan ke dalam perkhidmatan. Fluks yang tidak mencapai suhu penuh boleh dihapuskan dengan lebih mudah.
Dalam gred seperti 304, haba yang berlebihan (antara 500°C dan 800°C) boleh menyebabkan pembentukan kromium karbida pada sempadan butiran — keadaan yang dikenali sebagai pemendakan karbida yang membawa kepada kakisan antara butiran dari semasa ke semasa. Gred karbon rendah (304L, 316L) lebih tahan terhadap masalah ini apabila mengimpal dengan kaedah input haba yang lebih tinggi.
Langkah Penyediaan Kritikal untuk Kimpalan Keluli Tahan Karat
Tanpa mengira proses kimpalan yang dipilih, penyediaan permukaan dan kawalan pencemaran tidak boleh dirunding apabila bekerja dengan keluli tahan karat.
- Menghapuskan pencemaran ferus: Sebarang zarah besi atau keluli pada permukaan tahan karat — daripada berus dawai yang digunakan pada keluli karbon, cakera pengisar atau habuk logam — akan tertanam dalam tahan karat dan menyebabkan tompok karat. Gunakan berus keluli tahan karat khusus, cakera pengisar dan roda pemotong yang tidak pernah menyentuh keluli karbon.
- Bersihkan semua permukaan dengan teliti: Keluarkan minyak, gris dan skala pengisar dari kawasan sambungan menggunakan aseton atau penyahgris keluli tahan karat khusus sebelum mengimpal. Malah cap jari boleh menyebabkan pencemaran setempat.
- Pastikan sifar jurang sendi: Keluli tahan karat sangat terdedah kepada hembusan apabila wujud jurang antara muka sambungan. Pegang sambungan ke sumber cahaya — jika cahaya menembusi, pemasangan terlalu longgar.
- Pengapit dan tekukan kimpalan dengan selamat: Disebabkan oleh pengembangan haba keluli tahan karat yang tinggi, bahan kerja yang tidak diapit boleh herot dengan ketara semasa mengimpal. Kimpalan tack stagger dan pertimbangkan untuk memeranjatkan urutan kimpalan utama untuk mengagihkan haba secara sama rata.
- Kawal suhu antara laluan: Benarkan zon kimpalan sejuk antara pas. Suhu interpass tinggi yang berterusan meningkatkan risiko pemekaan (kerpasan kromium karbida) dan herotan.
Keselamatan Semasa Menggunakan Gas Obor Memotong dan Kimpalan Keluli Tahan Karat
Pemotongan bahan api oksi dan kimpalan keluli tahan karat kedua-duanya menimbulkan bahaya keselamatan khusus yang memerlukan perhatian langsung.
Keselamatan Silinder Gas dan Obor
- Silinder asetilena mesti sentiasa disimpan dan digunakan tegak. Jika silinder telah terhuyung di sisinya, biarkan ia berdiri tegak selama sekurang-kurangnya satu jam sebelum digunakan untuk membolehkan aseton mendap.
- Jangan sekali-kali mengeluarkan asetilena pada kadar melebihi satu pertujuh daripada kapasiti silinder sejam — berbuat demikian akan menarik aseton ke dalam hos dan obor, menyebabkan kerosakan dan potensi bahaya.
- Jangan sekali-kali mengendalikan asetilena melebihi tekanan kerja 15 psi — pada tekanan yang lebih tinggi ia menjadi sensitif terhadap kejutan dan boleh terurai dengan meletup.
- propana is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Sentiasa gunakan hos, pengawal selia dan petua yang dinilai untuk gas bahan api khusus yang digunakan. Propana secara kimia merendahkan bahan hos yang direka untuk asetilena dari semasa ke semasa.
Bahaya Wasap Kimpalan Keluli Tahan Karat
Kimpalan keluli tahan karat menghasilkan wasap kromium (VI) — karsinogen manusia yang diketahui — bersama sebatian nikel dan asap logam berbahaya yang lain. Asap ini lebih berbahaya daripada yang dihasilkan oleh kimpalan keluli lembut dan memerlukan langkah kawalan aktif. Pengudaraan ekzos tempatan (LEV) yang diletakkan berhampiran dengan arka atau nyalaan adalah wajib dalam mana-mana persekitaran profesional. Kelengkapan pelindung diri termasuk alat pernafasan kimpalan yang diberi udara atau sekurang-kurangnya alat pernafasan penapisan asap yang dinilai betul harus dipakai. Jangan bergantung pada pengudaraan kedai am sahaja. Had pendedahan untuk kromium heksavalen dikawal dengan ketat dan memerlukan pemantauan dalam persekitaran pengeluaran di mana kimpalan tahan karat dilakukan dengan kerap.
Memilih Proses yang Betul: Gas Memotong dan Ringkasan Kaedah Kimpalan
Untuk memotong keluli , pilihan gas bahan api bergantung terutamanya pada bajet yang ada, kelajuan pemotongan yang diperlukan, dan reka bentuk obor. Acetylene memberikan masa tusukan terpantas dan haba dalaman yang paling sengit, menjadikannya sesuai untuk kerja ketepatan, bahan nipis dan situasi di mana masa persediaan penting. Propana dan propilena menawarkan kos operasi yang lebih rendah dan kelajuan pemotongan yang setanding pada bahan yang lebih tebal dengan persediaan obor penyuntik yang betul. Gas asli adalah pilihan yang menjimatkan untuk kemudahan pemotongan industri volum tinggi dengan bekalan paip. Tiada gas bahan api oksi berkesan untuk memotong keluli tahan karat, aluminium atau logam bukan ferus — pemotongan plasma atau laser mesti digunakan untuk bahan ini.
Untuk mengimpal keluli tahan karat , TIG ialah proses pilihan di mana sahaja penampilan, rintangan kakisan dan kekuatan mekanikal adalah keutamaan. Kimpalan MIG sesuai untuk bahagian yang lebih berat dan kerja pengeluaran di mana kelajuan penting. Kimpalan gas oksi-asetilena tahan karat boleh dilakukan tetapi memerlukan penggunaan fluks yang betul, tetapan nyalaan yang tepat dan penyingkiran fluks selepas kimpalan — ia lebih sesuai untuk situasi pembaikan di medan di mana peralatan kimpalan elektrik tidak tersedia. Walau apa pun proses yang digunakan, kawalan pencemaran, pemilihan pengisi yang betul dan pengurusan haba adalah tiga faktor yang menentukan sama ada kimpalan keluli tahan karat berfungsi seperti yang dimaksudkan untuk jangka panjang.