Obor oksi-asetilena yang dilaraskan dengan betul menghasilkan nyalaan neutral kira-kira 3,300°C (6,000°F) di hujung kon dalam, dan nilai kerja normal kekal dalam julat 3,100–3,300°C (5,600–6,000°F). Itu menjadikannya nyalaan gas praktikal paling panas dalam kerja logam, jelas mendahului nyalaan oksigen-propana atau oksigen-MAPP.
Haba ini adalah sebab peralatan oksi-asetilena kekal sebagai lalai untuk kimpalan gas, pemotongan, pematerian dan pemanasan tempatan selepas lebih daripada satu abad penggunaan industri. Bahagian di bawah menerangkan dari mana datangnya suhu, cara ia diedarkan merentasi nyalaan dan maksudnya apabila anda memilih, menyediakan atau mengendalikan obor.
Apa Tepatnya Kami Mengukur Apabila Kami Bercakap Tentang Suhu Nyalaan
"Obor asetilena" dalam bahasa kedai ialah obor oksi-asetilena: bahan api asetilena dicampur dengan oksigen dan bukannya udara atmosfera. Nyalaan bukanlah satu blok haba yang seragam. Ia mempunyai tiga zon dengan suhu yang sangat berbeza, dan mengetahui zon yang sedang diukur adalah penting untuk setiap kerja.
| Zon api | Anggaran suhu | Peranan dalam pekerjaan |
|---|---|---|
| Kon dalam (nyalaan utama) | 3,100–3,300°C (5,600–6,000°F) | Zon paling panas; digunakan untuk mengimpal dan untuk memotong prapanas |
| Sampul tengah (api kedua) | 1,800–2,800°C (3,300–5,100°F) | Kawasan pemanasan yang lebih lembut untuk pematerian dan pemanasan awal |
| Tepi luar api | 500–1,200°C (900–2,200°F) | Perisai; menyebarkan haba ke kawasan yang lebih luas |
Untuk kebanyakan operasi pemotongan dan kimpalan, nombor yang penting ialah suhu kon dalam, kerana itu adalah titik yang anda tuju pada logam. Sampul luar yang lebih sejuk masih cukup panas untuk memanaskan bahan kerja dan pematerian. Tiga tetapan nyalaan menukar gambar:
- Nyalaan neutral - oksigen dan asetilena seimbang; memberikan haba kerja bersih tertinggi dan merupakan tetapan yang betul untuk hampir semua pemotongan dan kimpalan.
- Nyalaan pengkarburan - lebihan asetilena; berjalan lebih sejuk, menghasilkan jelaga, dan menambah karbon. Gunakannya hanya untuk kes khas seperti pengerasan api.
- Nyalaan pengoksidaan - oksigen berlebihan; terbakar dengan desisan yang lebih tajam dan boleh menjadi lebih panas sedikit, tetapi ia mengoksidakan logam kimpalan dan dikhaskan untuk beberapa kerja gangsa.
Jadi apabila seseorang memetik suhu obor asetilena, ia bermaksud kon dalam nyalaan neutral. Oleh kerana nyalaan neutral adalah titik rujukan, seluruh artikel ini menggunakannya melainkan dinyatakan sebaliknya.
Mengapa Asetilena Menghasilkan Nyalaan Gas Paling Panas
Asetilena (C2H2) membebaskan sejumlah besar haba setiap unit gas semasa pembakaran, tetapi itu sahaja bukan sebab ia menang. Sifat penentu ialah kelajuan nyalaan. Tindak balas asetilena-oksigen merambat jauh lebih cepat daripada tindak balas propana atau MAPP, jadi tenaga yang dibebaskan tertumpu dalam zon yang kecil dan sengit dan bukannya merebak. Propana memberikan lebih banyak tenaga bagi setiap kilogram bahan api, tetapi nyalaannya lebih luas dan lebih sejuk kerana tindak balasnya lebih perlahan.
| Gas bahan api | Anggaran suhu maksimum dengan oksigen |
|---|---|
| Asetilena (C2H2) | 3,100–3,300°C (5,600–6,000°F) |
| gas MAPP | 2,900–3,000°C (5,300–5,400°F) |
| Propana (C3H8) | kira-kira 2,800°C (5,100°F) |
| Gas asli (metana) | kira-kira 2,700°C (4,900°F) |
Jika anda menjalankan asetilena dengan udara biasa, suhu turun kepada kira-kira 2,400°C (4,400°F), itulah sebabnya bekalan udara kedai tidak digunakan untuk memotong keluli. Suhu yang tinggi, digabungkan dengan pelepasan haba pekat, juga adalah sebab asetilena kekal sebagai gas pilihan untuk kimpalan gabungan keluli dan bukannya untuk pemanasan sahaja.
Maksud 3,300°C (6,000°F) dalam Amalan
Suhu nyalaan penuh bukanlah apa yang mencairkan keluli dalam pemotongan. Pemotongan bahan api oksi berfungsi dengan membawa keluli karbon ke suhu pencucuhannya dalam aliran oksigen, kira-kira 870–980°C (1,600–1,800°F) bergantung pada aloi. Nyalaan obor melakukan pemanasan awal; tuil oksigen kemudian membakar seterika panas dan meniupnya. Itulah sebabnya plat tebal memerlukan pemanasan awal yang lebih lama tetapi potongan kemudian berjalan pada kelajuan yang stabil.
- Memotong — panaskan tepi kepada merah terang, kemudian mulakan jet oksigen; suhu kon dalam meninggalkan banyak margin walaupun dalam bengkel sejuk.
- Kimpalan gabungan — kon dalam mencairkan logam asas dengan cukup cepat sehingga rod pengisi dan logam asas bercantum dalam satu lopak tanpa memanaskan kawasan sekeliling.
- Memateri dan pematerian perak — nyalaan luar yang boleh dikawal memanaskan bahagian mengawan dengan cepat sambil mengekalkan logam pengisi di bawah julat leburnya sehingga anda memerlukannya.
- Pemanasan, lenturan, dan meluruskan — sampul nyalaan lebar membantu mengecut dan meluruskan aci dan plat di mana pemanasan yang perlahan, malah lebih penting daripada suhu puncak.
Pendek kata, suhu puncak yang tinggi memberikan anda kelajuan dan kawalan. Nyalaan suhu rendah seperti propana masih boleh memotong keluli jika pengendali bersabar, tetapi kedai pengeluaran memilih oksi-asetilena kerana haba tiba dengan cepat dan boleh disasarkan dengan tepat.
Mengapa Nyalaan Nyala Lebih Panas atau Lebih Sejuk Daripada Nilai Buku
Pengilang memetik suhu nyalaan ideal yang diukur dalam makmal. Pada bangku sebenar, beberapa perkara menarik nilai kerja daripada nombor itu:
- Nisbah gas — hanyut dari tetapan neutral mengubah watak nyalaan; nyalaan pengkarburan menyejukkan zon dan menyaluti kerja dengan jelaga.
- Saiz petua — hujung yang dipilih untuk kepingan nipis menghasilkan nyalaan kecil yang menyebabkan kebuluran plat tebal haba; tip terlalu besar untuk kerja menghasilkan bunyi dan pembaziran.
- Keadaan tip — pengumpulan karbon, percikan, atau tempat duduk yang rosak mengganggu kon nyalaan dan menjatuhkan pemindahan haba yang berkesan secara mendadak.
- Jarak kerja — kon dalam hendaklah berlegar kira-kira 2–4 mm dari kerja; terlalu jauh ke belakang dan kebanyakan haba hilang ke udara.
- Kualiti bekalan gas — tetapan kelembapan, kebocoran atau tekanan yang tidak sepadan menjadikan nyalaan terpancut dan menyejukkan zon tidak sekata.
Tiada masalah ini bermakna obor tidak boleh mencapai suhu terkadar. Mereka bermaksud tetapan dan keadaan peralatan menentukan apa yang sebenarnya anda dapat pada bahan kerja.
Memilih Petua dan Obor yang Menyampaikan Haba
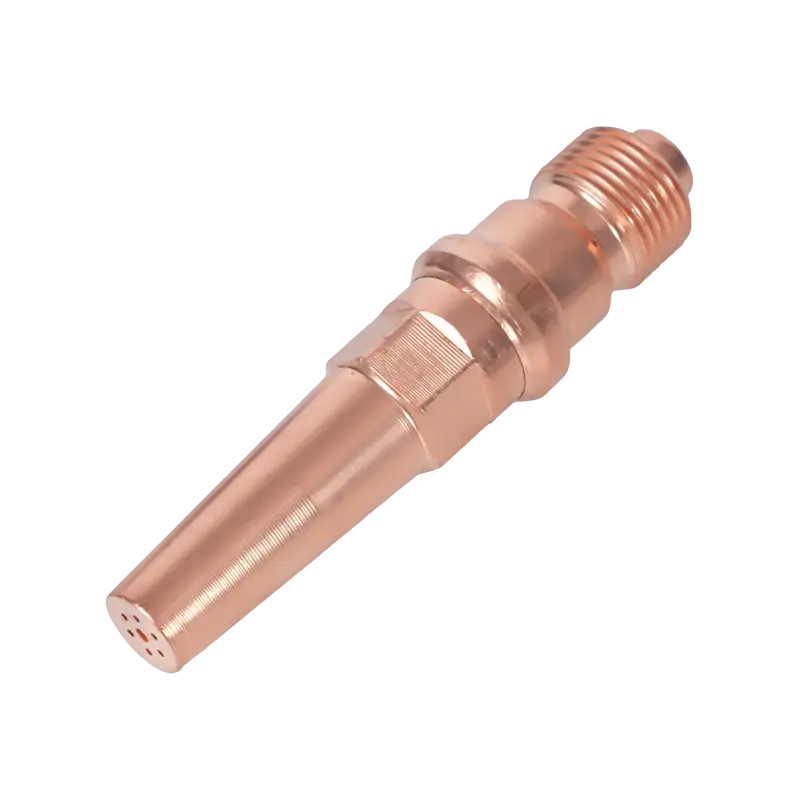
Cara paling mudah untuk kehilangan sebahagian besar kelebihan suhu teori asetilena adalah dengan menggunakan muncung yang salah. Hujung pemotongan asetilena mempunyai saluran gas yang lebih kecil daripada hujung propana, dan ia tidak boleh ditukar antara jenis bahan api. Untuk sebarang kerja, padankan tiga perkara: siri hujung dengan obor, saiz hujung dengan ketebalan plat dan lampiran pemotongan pada kelas pemegang (ringan, sederhana atau berat). Dalam pengeluaran kami sendiri, kami melihat bahawa set yang tidak sepadan hampir selalu menjadi sebab kedai melaporkan obornya "tidak cukup panas."
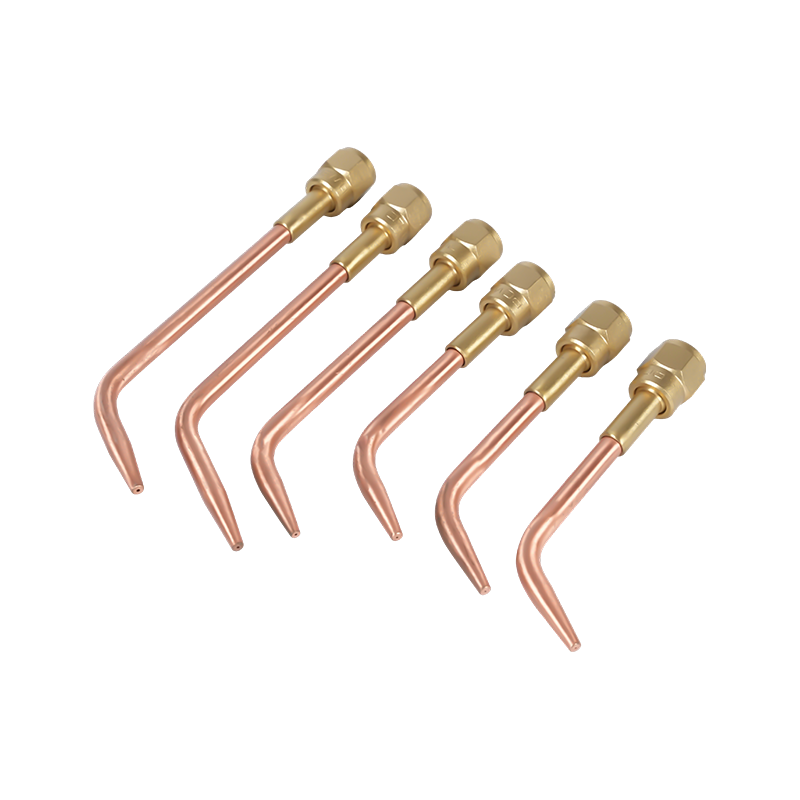
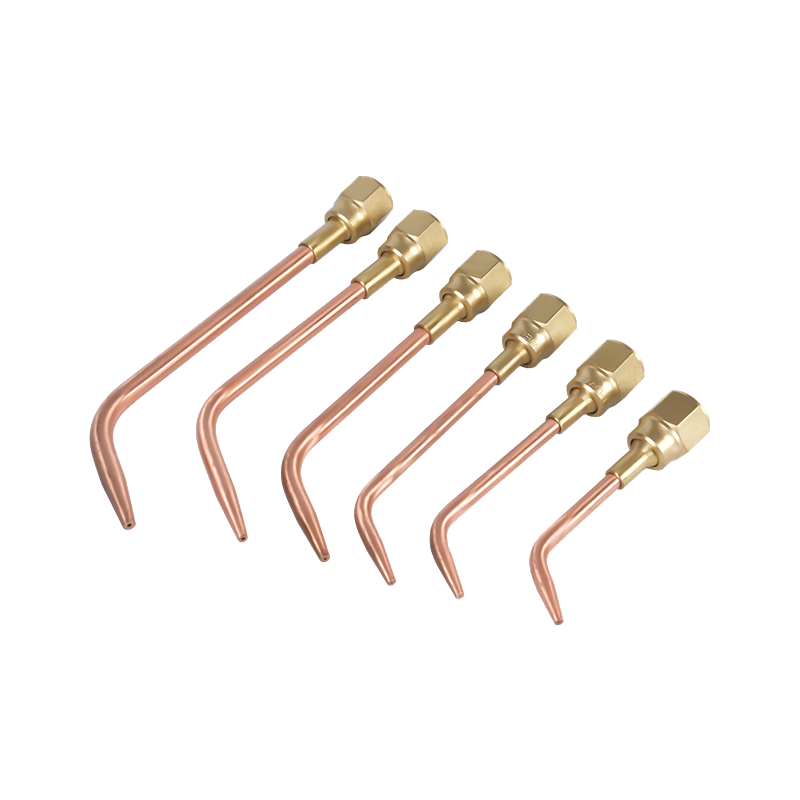
Petua asetilena dihasilkan dalam banyak siri bernombor untuk disesuaikan dengan jenama obor yang berbeza dan piawaian serantau. Jika anda menyediakan stesen, anda patut membacanya panduan pemilihan dan penyelenggaraan untuk memotong hujung obor dan muncung supaya anda memesan saiz tempat duduk yang betul dan penggerudian gas pada kali pertama.
 Petua Obor Pemotong Asetilena Siri 1-101 Petua asetilena 76mm piawai ini sesuai dengan pelbagai model obor dan mengendalikan keluli dari 5 hingga 200mm, menjadikannya pilihan yang praktikal apabila memilih saiz hujung yang sesuai untuk stesen anda. Lihat Produk →
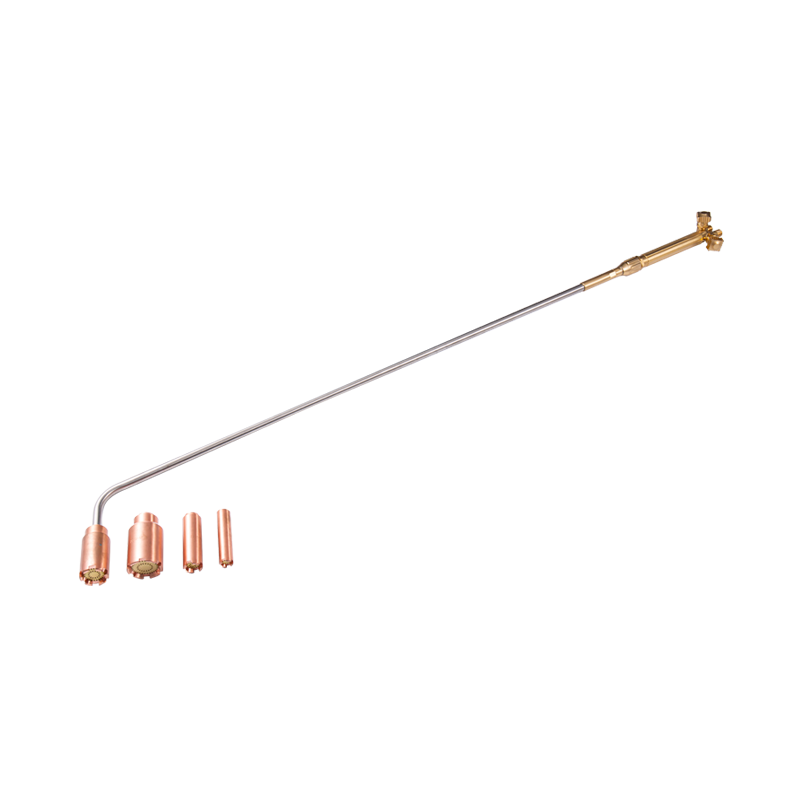
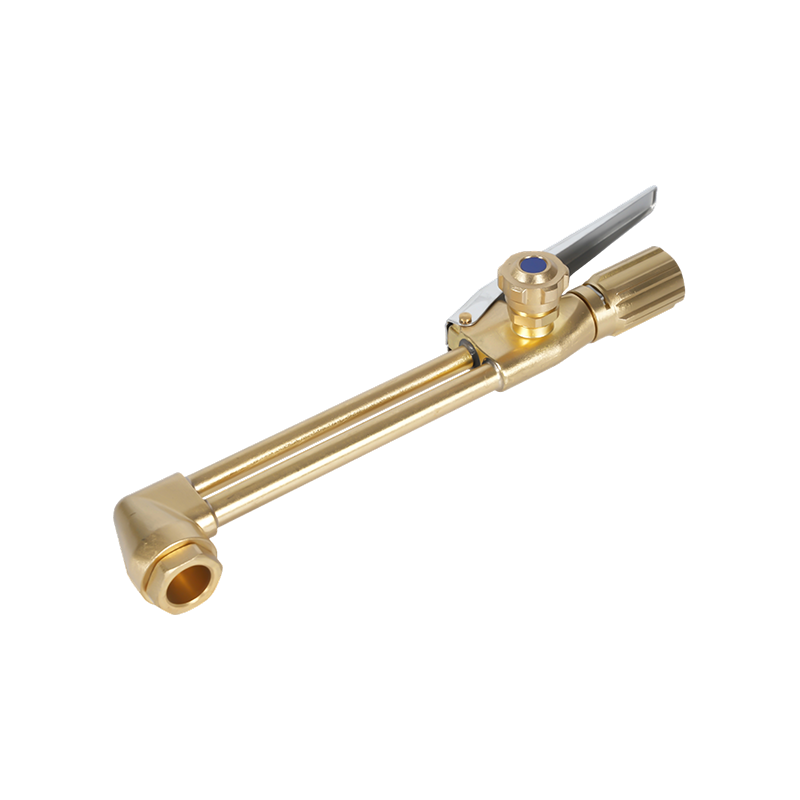
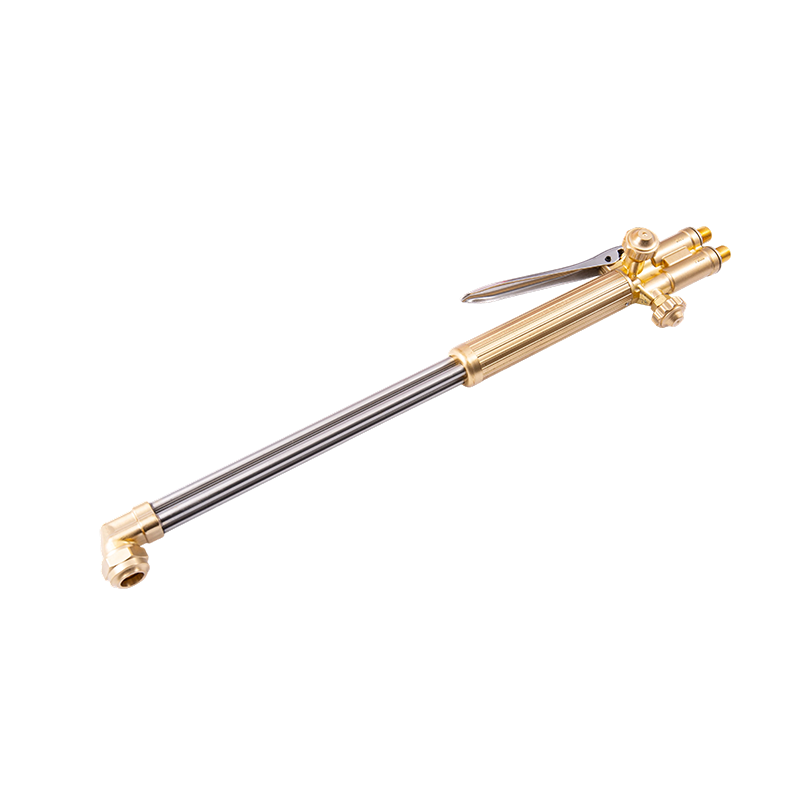
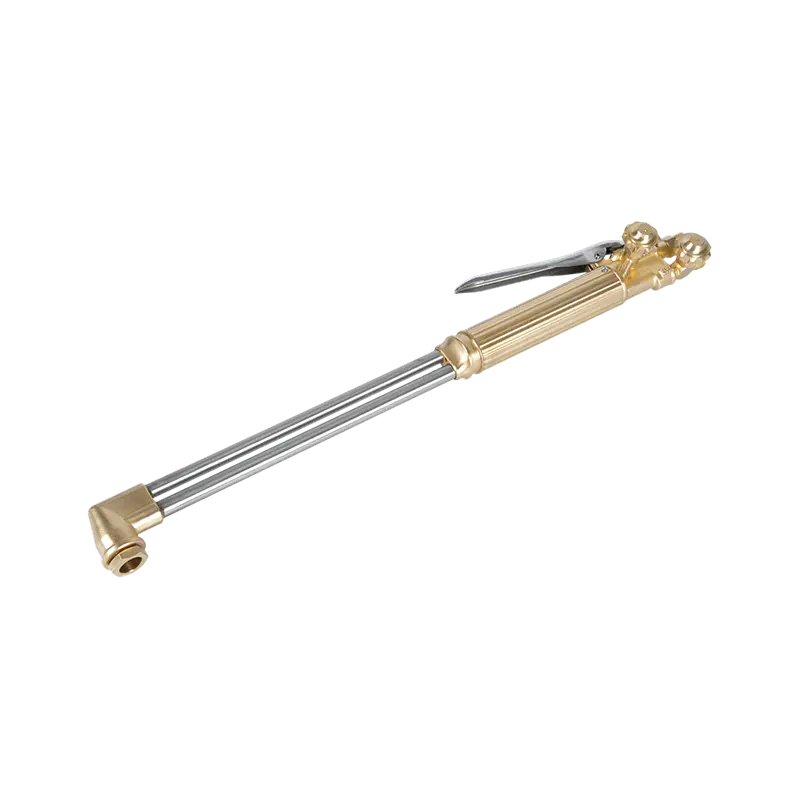
Di bahagian obor, obor pemotong tugas berat adalah asas yang tepat untuk pemotongan keluli harian: ia memegang lampiran dengan kuat, menyediakan aliran gas yang sekata, dan mengendalikan plat yang lebih tebal dengan masa prapanas yang lebih singkat. Bagi pengguna yang bekerja dengan kedua-dua oksi-asetilena dan propana, obor yang direka untuk menukar antara kedua-dua gas adalah praktikal, dengan syarat lampiran dan petua ditukar bersama.
 A217 Kit Obor Pemotong Oksi Asetilena Propana Tugas Berat Kit tugas berat ini menggandingkan lampiran A212 dengan pemegang A211, menawarkan kawalan aliran gas yang lancar untuk pemotongan, pematerian atau pemanasan. Ia sesuai dengan pengguna yang memerlukan obor yang teguh dan serba boleh. Lihat Produk →
Semak juga gaya serantau sebelum membeli komponen: Obor dan petua gaya Amerika, gaya Australia, gaya British dan Jepun tidak boleh ditukar ganti. Beli daripada pengilang yang merangkumi piawaian tempatan anda, jadi petua penggantian kekal tersedia sepanjang hayat obor.
Bekerja Dengan Selamat pada Suhu Ini
Pada 3,300°C, risiko sebenar bukanlah nyalaan itu sendiri tetapi segala-galanya di sekelilingnya. Aliran balik nyalaan ke dalam hos atau pengadun mencipta kilas balik, yang boleh memecahkan garisan atau merosakkan obor dalam milisaat. Perlindungan standard ialah penangkap imbas kembali yang dipasang pada obor dan pada pengawal selia, serta injap sehala yang mana peraturan memerlukannya.
 Penangkap Kilas Balik Oxy Acetylene Siri B288 Direka bentuk untuk mengelakkan kilas balik dan aliran gas terbalik, penangkap ini menambah perlindungan penting pada obor dan pengawal selia anda. Ia membantu memastikan saluran gas selamat semasa kerja pemotongan suhu tinggi. Lihat Produk →
- Tekanan asetilena — jangan sekali-kali tetapkan pengawal selia asetilena melebihi 15 psi (kira-kira 1.0 bar); asetilena menjadi tidak stabil dan boleh terurai pada tekanan yang lebih tinggi.
- Pengendalian silinder — pastikan silinder asetilena tegak, selamatkannya, dan simpannya dari sumber haba.
- Kelengkapan dan hos — pastikan kelengkapan oksigen bebas daripada minyak dan gris, dan periksa hos untuk retak sebelum setiap kerja berat.
- Pengudaraan dan PPE — bekerja di ruang pengudaraan dan gunakan sarung tangan kimpalan dan pelindung mata berlorek yang sesuai dengan kerja gas.
Tiada satu pun daripada ini adalah pilihan pada suhu ini. Kos penangkap imbas balik adalah sedikit berbanding dengan talian yang dilindunginya, dan logik yang sama digunakan pada hujung yang dibersihkan dengan betul: setiap komponen laluan gas adalah sebahagian daripada prestasi alat.
Jika anda sedang menyediakan stesen dan mahukan satu jawapan yang boleh dipercayai: nyalaan oksi-asetilena neutral mencecah kira-kira 3,100–3,300°C (5,600–6,000°F) pada kon dalam, dan suhu kerja bergantung pada saiz hujung, keadaan hujung dan sejauh mana anda memegang nyalaan dengan logam. Bahan api bukanlah faktor pengehad; padanan obor, hujung, tekanan, dan peralatan keselamatan adalah.
Jika anda mendapatkan badan obor, memotong lampiran atau petua penggantian, hubungi pasukan kami dengan ketebalan plat, gas bahan api dan piawaian serantau yang anda gunakan, dan anda boleh mendapatkan komponen dipadankan dengan suhu nyalaan yang sebenarnya diperlukan oleh pekerjaan anda.