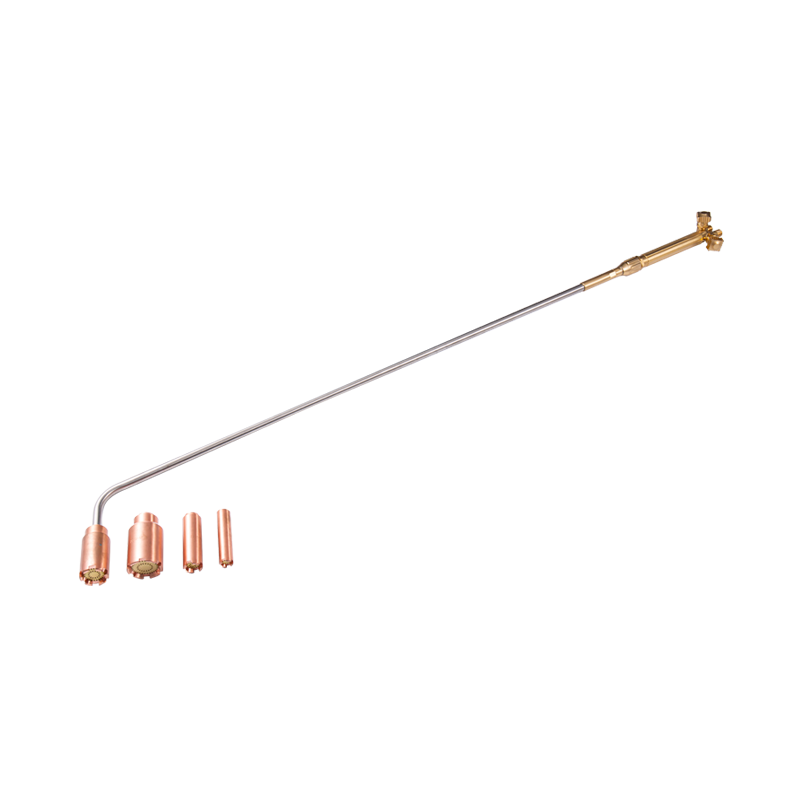
Nyalakan obor oksi-asetilena yang dilaraskan dengan betul dan hujung kon dalam terletak di antara 5,600°F dan 6,300°F (3,100–3,480°C). Itu menjadikan asetilena, apabila dibakar dengan oksigen tulen, gas bahan api yang paling panas yang digunakan dalam peralatan kimpalan dan pemotongan pegang tangan. Nombor-nombor itu bukan sekadar trivia. Mereka memberitahu anda logam mana yang boleh dikimpal oleh obor, berapa pantas ia boleh memotong plat, dan mengapa perlindungan imbas kembali berada dalam talian gas.
Di Mana Suhu Terpanas Sebenarnya
Nyalaan daripada obor oksi-asetilena bukanlah satu bola haba yang seragam. Ia mempunyai kon dalam yang tajam, di mana asetilena dan oksigen bercampur dan bertindak balas terlebih dahulu, dan sampul luar yang lebih besar yang lebih sejuk. Suhu di hujung kon dalam ialah angka yang dipetik orang apabila mereka mengatakan obor asetilena mencapai kira-kira 5,600°F. Zon tertumpu adalah tempat anda meletakkan kerja apabila anda mahukan input haba maksimum.
Tiga tetapan nyalaan biasa menghasilkan suhu yang sedikit berbeza:
- Nyalaan neutral (kira-kira sama oksigen dan asetilena): kira-kira 5,600°F (3,100°C). Terbaik untuk kebanyakan kimpalan dan pematerian kerana ia tidak menambah karbon mahupun oksigen berlebihan pada kolam kimpalan.
- Nyalaan pengkarburan (asetilena berlebihan): sekitar 5,000–5,400°F. Meninggalkan zon kaya karbon, berguna untuk permukaan keras tetapi bukan untuk kimpalan keluli bersih.
- Nyalaan pengoksidaan (oksigen berlebihan): boleh mencapai bahagian atas julat, sehingga kira-kira 6,300°F. Ia membakar lebih panas tetapi menambah oksigen; ia digunakan terutamanya untuk kerja tembaga dan gangsa dan beberapa operasi pemotongan.
Pembakaran asetilena tulen di udara, tanpa silinder oksigen, hanya mencapai kira-kira 4,000°F (2,200°C). Bekalan oksigen adalah apa yang menolak nyalaan melepasi 5,000°F, itulah sebabnya pelantar oksi-asetilena penuh adalah standard untuk pemotongan dan kimpalan yang serius.
Bagaimana asetilena Berbanding dengan Gas Bahan Api Lain
Asetilena bukan satu-satunya bahan api yang boleh anda masukkan ke dalam obor, tetapi ia menghasilkan suhu nyalaan tertinggi pada tetapan neutral. Jika anda menimbang asetilena dengan bahan api yang lebih murah seperti propana atau propilena, jurang suhu menerangkan kebanyakan perbezaan prestasi.
| Bahan api gas | Suhu nyalaan bahan api oksi (lebih kurang) | Penggunaan biasa |
|---|---|---|
| Acetylene | 5,600–6,300°F (3,100–3,480°C) | Memotong, mengimpal, memateri, memanaskan |
| propana | ~4,100°F (2,250°C) | Memotong, memanaskan, memateri |
| Propilena | ~5,200°F (2,870°C) | Memotong, memanaskan |
| gas MAPP | ~5,300°F (2,930°C) | Memateri, pematerian, pemotongan ringan |
| Udara-asetilena | ~4,000°F (2,200°C) | Pateri ringan, pematerian, kerja HVAC |
Propana terletak kira-kira 1,500°F di bawah asetilena apabila kedua-duanya dibakar dengan oksigen. Anda masih boleh memotong keluli plat dengan propana, tetapi prapanas mengambil masa yang lebih lama, kelajuan pemotongan menurun dan anda memerlukan petua khusus propana. Asetilena juga menghasilkan zon haba yang lebih pekat, itulah sebabnya tukang pasang sentiasa kembali kepadanya apabila kualiti dan kelajuan kimpalan penting.
Maksud Suhu Ini untuk Logam
Suhu nyalaan menetapkan siling; apa yang sebenarnya berlaku bergantung kepada berapa banyak haba itu sampai ke bahan kerja. Berikut ialah anggaran takat lebur berbanding dengan apa yang boleh disampaikan oleh obor:
| bahan | Takat lebur (lebih kurang) | Hasil oksi-asetilena |
|---|---|---|
| aluminium | ~1,220°F (660°C) | Mudah cair; obor digunakan untuk pematerian dan kerja nipis |
| Loyang / gangsa | ~1,700–1,900°F | cair; biasanya dipateri dengan nyalaan pengoksidaan |
| Tembaga | ~1,980°F (1,084°C) | cair; obor yang digunakan untuk pematerian dan pemanasan |
| Besi tuang | ~2,200°F (1,200°C) | cair; boleh dikimpal dengan rod besi tuang |
| Keluli karbon | ~2,500–2,800°F (1,370–1,540°C) | Kimpalan dan pemotongan dengan mudah |
| Tungsten | ~6,170°F (3,410°C) | Tidak boleh cair dengan obor tangan |
Jadual juga menjawab soalan yang sering timbul: jika nyalaan mencapai 6,300°F dan tungsten cair pada kira-kira 6,170°F, mengapa obor tidak boleh mencairkan tungsten? Kerana bahan kerja tidak pernah melihat suhu puncak nyalaan. Kon dalam yang panas adalah kecil, dan haba hilang secara berterusan ke udara sekeliling, badan obor, dan pengaliran melalui logam itu sendiri. Letakkan nyalaan 6,000°F di atas bongkah tungsten dan permukaannya menjadi sangat panas, tetapi ia tidak dapat mengumpul tenaga yang mencukupi untuk mencapai takat leburnya sebelum haba hilang.
Untuk memotong keluli, anda tidak perlu mencairkan seluruh plat. Obor memanaskan keluli pada kira-kira 1,600–1,800°F sehingga ia menyala merah terang, kemudian tuil oksigen meletupkan oksigen tulen ke tempat itu. Keluli terbakar, dalam erti kata pengoksidaan yang cepat, dan oksida lebur berhembus keluar dari kerf. Itulah sebabnya obor pemotong mempunyai letupan oksigen yang berasingan, dan mengapa reka bentuk hujung pemotongan penting seperti suhu nyalaan.
Faktor Dunia Sebenar yang Mengubah Haba yang Anda Sampaikan
Dua obor yang serupa boleh berkelakuan sangat berbeza berdasarkan tetapan bahan habis pakai dan gas. Jika hujung pemotongan adalah saiz yang salah, tempat duduk tersangkut, atau tekanan dimatikan, nyalaan mungkin kelihatan normal manakala bahan kerja tidak pernah menjadi cukup panas.
- Saiz dan keadaan tip. Petua bersaiz untuk plat tebal mempunyai port yang lebih besar dan memberikan lebih banyak haba. Hujung yang haus atau kotor memesongkan nyalaan dan memperlahankan pemotongan.
- Tekanan gas. Terlalu rendah dan nyalaan menyala atau kembali; terlalu tinggi dan ia terangkat dari hujungnya. Kedua-dua keadaan mengurangkan haba yang sebenarnya dipindahkan ke logam.
- Jarak dari tempat kerja. Zon paling panas terletak kira-kira 1/8 hingga 1/4 inci melepasi hujung kon dalam. Memegang obor lebih jauh menurunkan suhu dengan sangat pantas.
- Jisim bahan kerja. Tuangan berat menarik haba lebih cepat daripada kepingan nipis. Anda mengimbangi dengan hujung yang lebih besar atau prapanas yang lebih lama.
- Ketulenan oksigen. Oksigen hendaklah sekurang-kurangnya 99.5%. Gas tercemar mengurangkan suhu nyalaan dan meninggalkan bahagian tepi yang kasar.
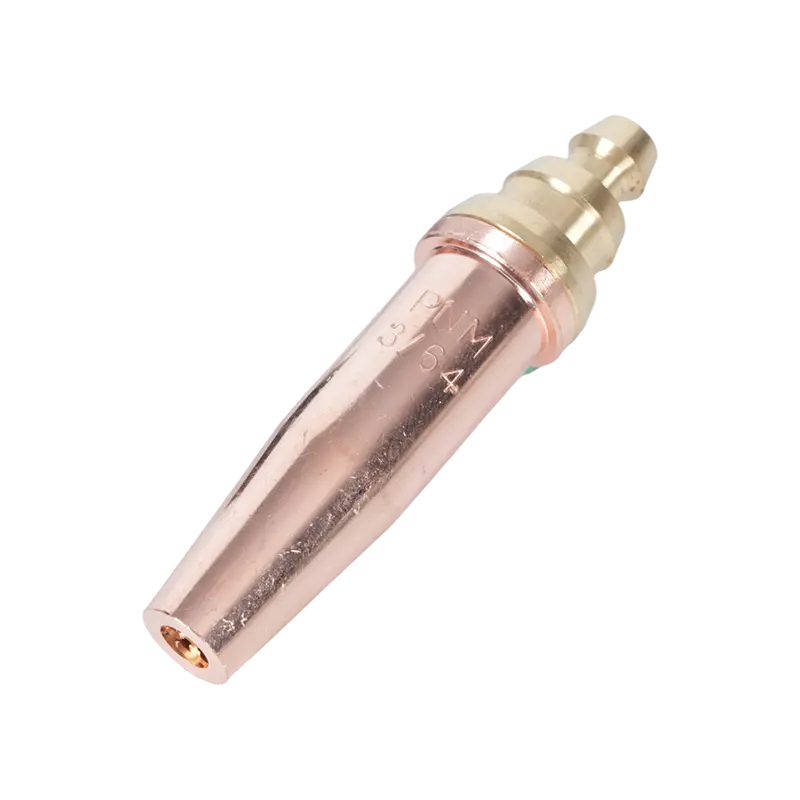
Pembolehubah ini adalah sebab kedai menyimpan pelbagai saiz hujung dalam laci. Untuk pemotongan berat pada keluli bersih, hujung asetilena standard Amerika yang bersaiz betul seperti siri 6290 membekalkan prapanas dan jet pemotong mengalirkan keperluan kerja.
 Muncung Petua Pemotong Asetilena Siri 6290 untuk Obor Gaya Amerika Hujung asetilena ini meliputi ketebalan pemotongan daripada 1mm hingga 300mm dan sesuai dengan obor A735 dan A623, menjadikannya pilihan serba boleh untuk kedai yang memerlukan satu muncung untuk kerja keluli yang pelbagai. Lihat Produk →
Memilih Obor Yang Memastikan Api Konsisten
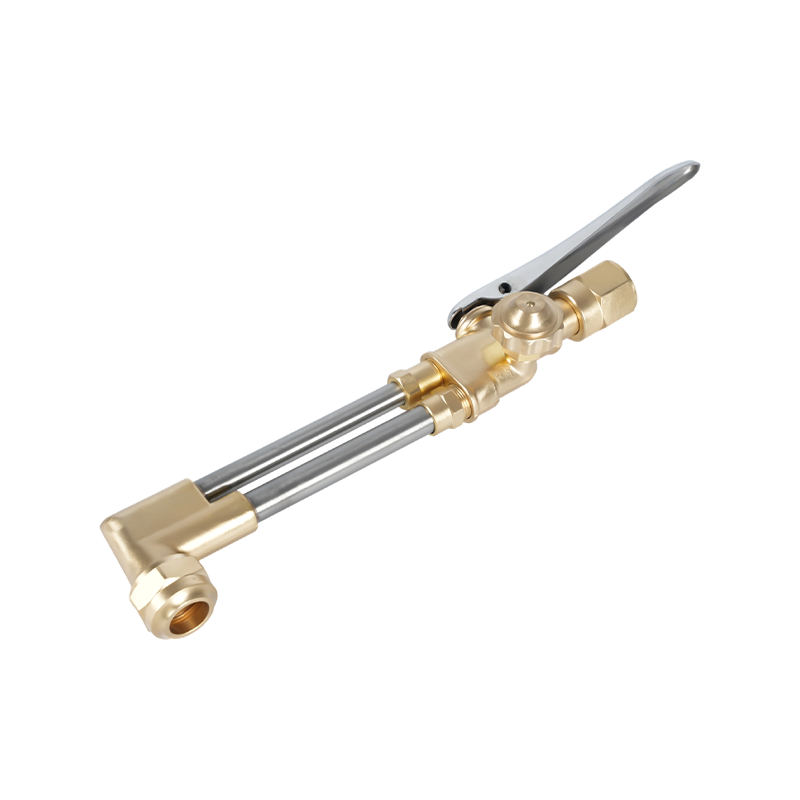
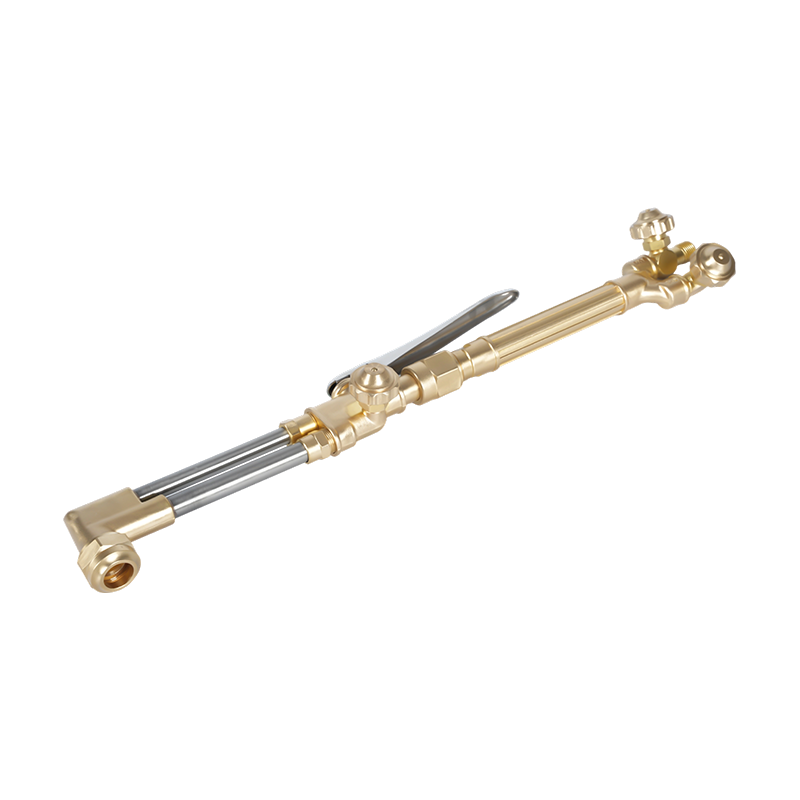
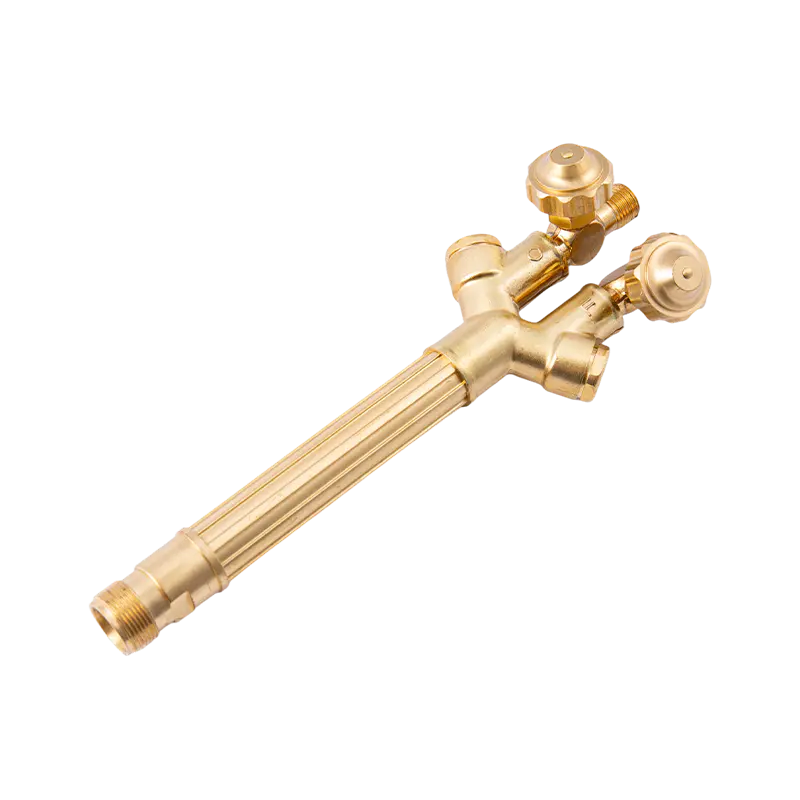
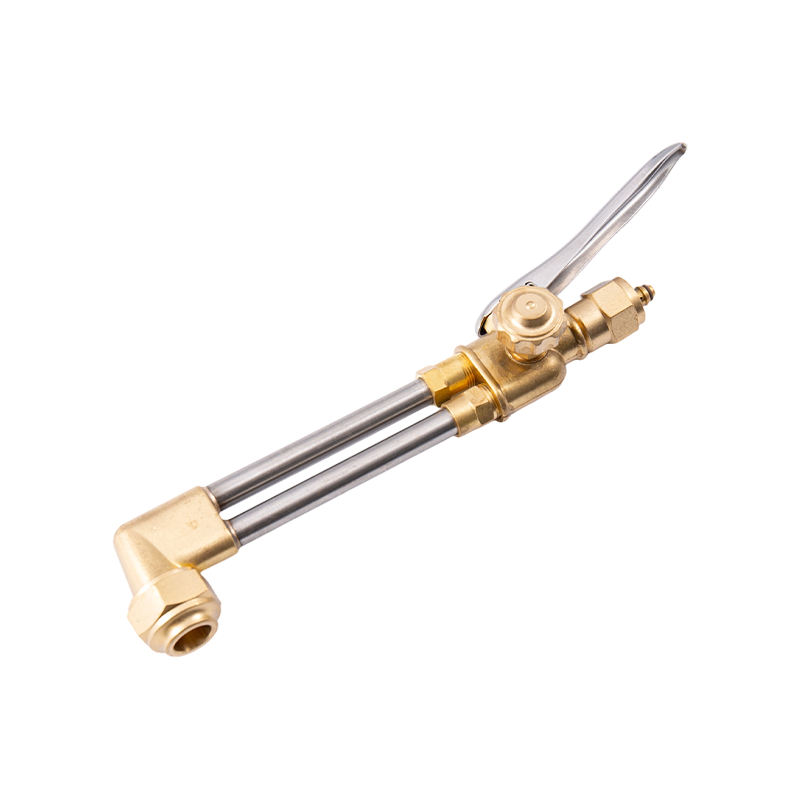
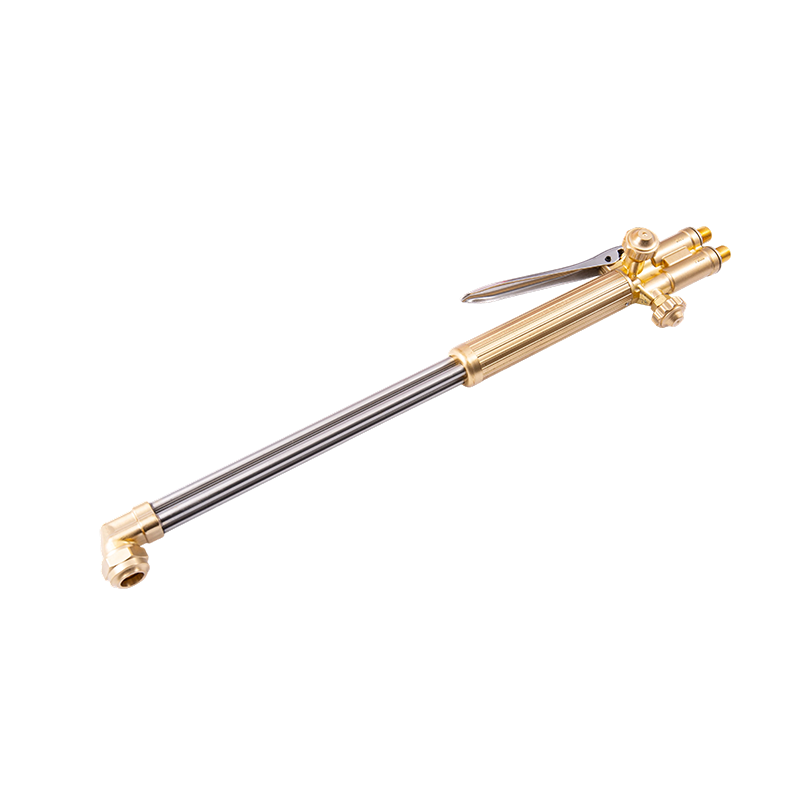
Badan dan pemegang obor bertanggungjawab untuk mencampurkan gas pada nisbah yang betul dan mengekalkan nyalaan yang stabil. Obor tangan yang dibina dengan baik menutup injap dengan betul, memegang hujungnya dengan kuat, dan terus memberikan ciri nyalaan yang sama selama bertahun-tahun. Untuk kerja pemotongan, pembaikan dan penyelenggaraan pegang tangan, obor tangan oksi-asetilena tugas berat dalam kelas B400 memberikan anda panjang pemegang yang selesa dan aliran gas yang diperlukan oleh kebanyakan kedai.
 B400 Obor Pemotong Oksi-Asetilena Pegang Tangan Tugas Berat Kepala tembaga tempaan dan reka bentuk dwi-tiub menyokong pemotongan sehingga keluli tebal 300mm, dengan muncung asetilena dan propana yang boleh ditukar ganti untuk kegunaan tugas berat yang fleksibel. Lihat Produk →
Apa sahaja obor yang anda pilih, pastikan bahan habis pakai dipadankan dengan kerja. Alat pemotong dan obor tangan mungkin menerima keluarga hujung yang sama, tetapi saluran gas dalamannya berbeza, jadi gunakan carta hujung pengeluar. Prinsip yang sama untuk pemilihan dan penjagaan tip dibincangkan dengan lebih terperinci dalam memilih dan menyelenggara petua obor pemotongan .
Keselamatan Haba dan Kilas Balik
Suhu dalam julat 6,000°F bukan sekadar memotong keluli. Mereka menyalakan apa-apa yang mudah terbakar berdekatan, dan mereka menjadikan kilas balik sebagai risiko sebenar. Kilas balik berlaku apabila nyalaan hilang kembali ke hujung dan terus menyala di dalam badan obor atau hos, yang boleh memusnahkan peralatan dan mencederakan pengendali dalam beberapa saat. Perlindungan yang paling langsung ialah penangkap imbas kembali yang dipasang di antara obor dan pengawal selia. Untuk kerja oksi-asetilena, model berkualiti seperti siri B288 menghentikan aliran songsang dan memadamkan nyalaan sebelum ia bergerak ke atas garisan.
 Penangkap Kilas Balik Oksi-Asetilena Siri B288 Dipasang di antara obor dan pengawal selia, penangkap ini menghalang perjalanan nyalaan dan aliran gas terbalik, memberikan keselamatan penting untuk operasi pemotongan dan kimpalan oksi-asetilena. Lihat Produk →
Rawat setiap silinder sebagai sumber tekanan tinggi: buka injap asetilena kira-kira tiga perempat pusingan, bersihkan hos sebelum menyala, dan jangan sekali-kali menggunakan minyak atau gris berhampiran kelengkapan oksigen. Jika obor menyala berulang kali, tutup semuanya dan periksa hujung, tempat duduk dan hos sebelum menyala semula. Ikuti langkah berjaga-jaga keselamatan obor pemotong standard langkah demi langkah, dan simpan alat pemadam api dalam jangkauan.
Obor asetilena menjadi cukup panas, kira-kira 5,600–6,300°F apabila digabungkan dengan oksigen, untuk mengimpal kebanyakan logam biasa, memotong plat keluli dan mengendalikan kerja pematerian dan pemanasan yang tidak dapat dipadankan dengan mudah oleh alatan elektrik. Kemahiran sebenar ialah menukar suhu nyalaan itu kepada haba yang berguna pada bahan kerja: hujung yang betul, tetapan gas yang betul, dan obor serta talian keselamatan yang boleh anda percayai, disokong oleh pengeluar yang membina peralatan kimpalan dan pemotongan dalaman.