Seorang fabrikasi sedang bersedia untuk memotong plat keluli 25 mm mempunyai soalan praktikal: berapa panas obor asetilena? Jawapan yang berguna ialah kira-kira 3,150 hingga 3,330°C (5,700 hingga 6,030°F) apabila asetilena terbakar dengan oksigen dalam obor yang dilaraskan dengan betul. Itu ialah suhu nyalaan maksimum, bukan suhu logam atau suhu purata keseluruhan nyalaan. Kawasan paling panas ialah zon kecil tepat di hadapan kon dalam yang terang.
Asetilena yang dibakar di udara adalah lebih sejuk, kira-kira 2,400 hingga 2,500°C. Itu masih cukup panas untuk pematerian dan kerja pemanasan kecil, tetapi ia bukan nyalaan yang digunakan untuk pemotongan keluli yang serius. Setelah oksigen ditambah, suhu nyalaan meningkat dengan mendadak, dan obor boleh memotong, mengimpal, memateri atau memanaskan logam dengan cepat. Nombor bergerak dengan nisbah gas, saiz hujung, ketulenan oksigen, dan tekanan operasi, jadi anggap mana-mana angka sebagai julat kerja dan bukannya pemalar makmal.
Jawapan Ringkas: Seberapa Panas Obor Asetilena?
Dalam nyalaan oksi-asetilena neutral, suhu maksimum biasanya disebut sebagai 3,150°C. Rujukan lain yang boleh dipercayai meletakkan puncak lebih hampir 3,300°C. Perbezaannya datang dari kaedah pengukuran, ketulenan oksigen, reka bentuk hujung, dan titik tepat di mana suhu diambil. Untuk perancangan kedai, julat 3,150 hingga 3,330°C adalah praktikal dan jujur.
Nyalaan mempunyai dua zon utama. Kon dalam adalah tempat asetilena dan oksigen mula bertindak balas. Sampul luar adalah tempat gas yang tinggal terbakar dengan udara sekeliling. Suhu tertinggi bukan pada mulut hujung dan bukan pada bulu luar yang panjang. Ia terletak tepat di luar kon dalam, di mana pembakaran utama paling lengkap. Itulah sebabnya seorang pengimpal melaraskan nyalaan dengan mata: panjang dan bentuk kon dalam memberitahu lebih banyak tentang kepekatan haba daripada bacaan tolok sahaja.
Mengapa Api Oksi-Asetilena Mencapai Haba Yang Sebegitu Tinggi
Asetilena ialah C2H2, hidrokarbon padat dengan haba pembakaran yang tinggi. Apabila ia bertindak balas dengan oksigen tulen, tindak balas utama membebaskan sejumlah besar tenaga dalam jumlah yang sangat kecil. Nyalaan juga mempunyai kelajuan nyalaan yang tinggi, jadi tindak balas kekal stabil di hujungnya dan menghasilkan sumber haba pekat.
Propana, gas asli dan gas MAPP semuanya boleh memotong keluli apabila dipasangkan dengan oksigen, tetapi suhu nyalaannya lebih rendah. Suhu yang lebih rendah tidak secara automatik menjadi kelemahan. Propana selalunya lebih murah dan lebih selamat untuk disimpan, dan ia menghasilkan corak haba yang lebih luas yang boleh berguna untuk pemanasan. Untuk prapanas cepat, alur sempit, dan kimpalan atau pematerian suhu tinggi, asetilena kekal sebagai gas bahan api penanda aras.
Perbandingan Suhu Nyalaan untuk Gas Bahan Api Biasa
| Bahan api gas dengan oksigen | Suhu nyalaan puncak biasa | Nota praktikal |
|---|---|---|
| asetilena | 3,150–3,330°C (5,700–6,030°F) | Suhu tertinggi; panaskan cepat dan nyalaan pekat |
| propana | 2,800–2,900°C (5,070–5,250°F) | Suhu yang lebih rendah; baik untuk pemanasan dan pemotongan yang lebih perlahan |
| MAPP | 2,900–3,000°C (5,250–5,430°F) | Julat pertengahan; selalunya digunakan di mana penyimpanan asetilena dihadkan |
| Gas asli | 2,700–2,800°C (4,890–5,070°F) | Terendah daripada kumpulan ini; mudah di mana gas berpaip tersedia |
| asetilena in air | 2,400–2,500°C (4,350–4,530°F) | Tidak digunakan untuk pemotongan berat; pemanasan kecil dan pematerian |
Untuk memotong, nyalaan tidak perlu mencairkan keluli. Ia perlu membawa tempat kecil kepada suhu menyala, kira-kira 870°C untuk keluli lembut, selepas itu aliran oksigen membakar seterika. Nyalaan asetilena yang lebih panas mencapai titik itu dengan lebih cepat dan mengurangkan jumlah haba ke dalam pinggan, yang membantu mengawal herotan.
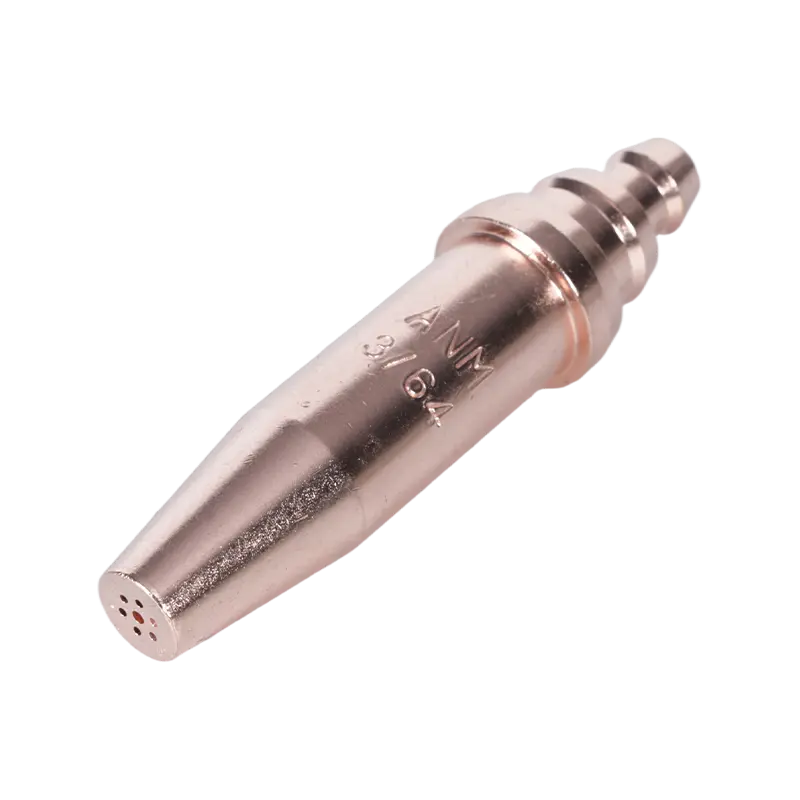
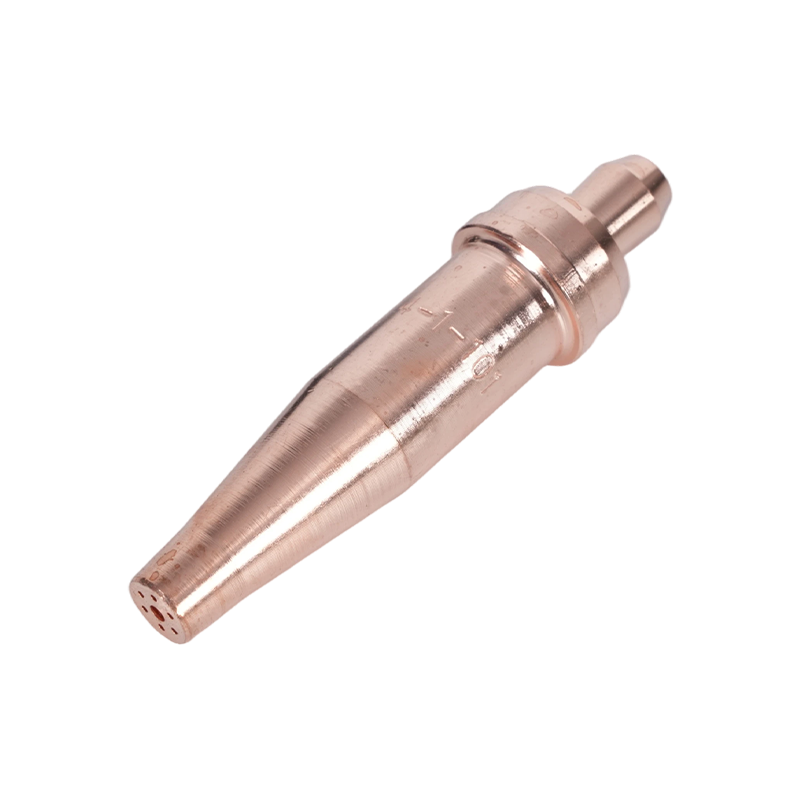
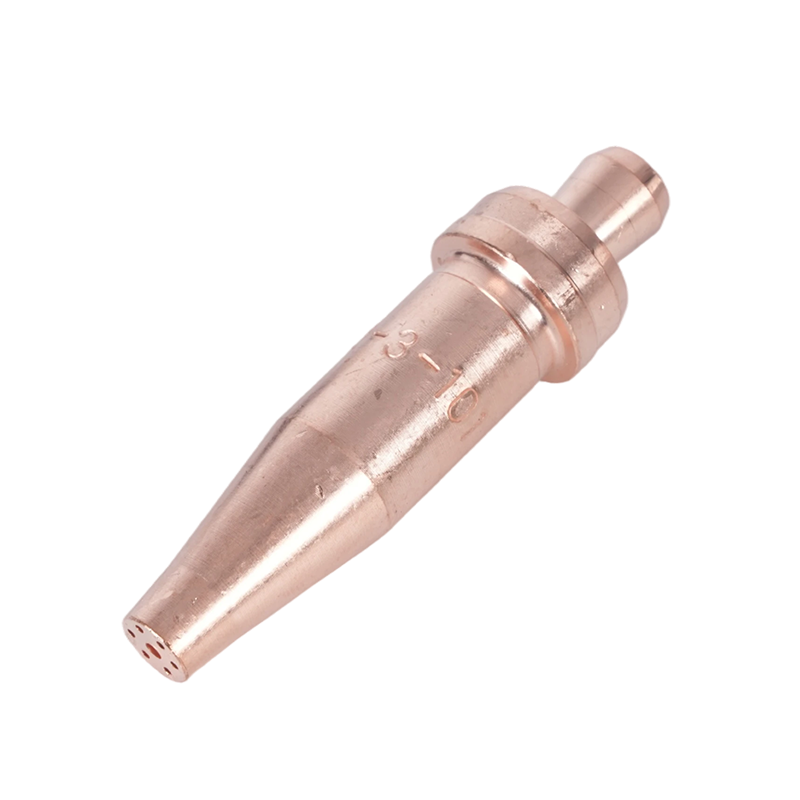
 Petua Obor Pemotong Asetilena Siri 1502 untuk Memotong Logam asetilena cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Lihat Produk →
Perkara yang Mengubah Suhu Sebenar di Petua
Beberapa pembolehubah menentukan sama ada nyalaan berkelakuan seperti alat 3,150°C atau 2,800°C yang mengecewakan. Mereka adalah pembolehubah yang sama yang menentukan kualiti pemotongan, penggunaan gas, dan keselamatan.
- Ketulenan oksigen: 99.5% oksigen memberikan nyalaan yang lebih tajam dan lebih panas daripada oksigen ketulenan rendah atau bekalan tercemar.
- Nisbah gas: Nyalaan neutral mempunyai kon dalam yang jelas dan bulat. Nyalaan pengoksidaan adalah lebih pendek dan lebih kuat; nyalaan pengkarburan mempunyai lebihan asetilena berbulu. Hanya nyalaan neutral atau sedikit pengoksidaan digunakan untuk kebanyakan pemotongan.
- Saiz dan keadaan hujung: Orifis yang haus, membesar atau tersumbat mengubah halaju gas dan bentuk nyalaan. Petua yang dinilai untuk ketebalan plat memastikan haba tertumpu.
- Tekanan dan aliran pengawal selia: Aliran yang terlalu sedikit menghasilkan nyalaan lembut. Aliran terlalu banyak boleh mengangkat nyalaan atau sisa gas tanpa menambah haba yang berguna.
- Pembersihan hujung dan percikan: Kotoran, sanga dan minyak mengganggu campuran gas. Petua bersih dipotong lebih cepat dan lebih selamat.
- Teknik: Kelajuan perjalanan, kebuntuan dan masa prapanas menentukan berapa banyak haba nyalaan mencapai logam.
Obor yang dipadankan dengan betul dengan kerja memberikan kon dalam yang stabil dan aliran oksigen pemotongan yang stabil. Jika nyalaan berubah bentuk apabila tuil pemotong ditekan, tetapan hujung atau tekanan adalah salah, dan haba berkesan pada pemotongan akan jatuh.
Sejauh manakah Panas Cukup Panas untuk Memotong, Mengimpal dan Memanaskan?
Memotong
Untuk pemotongan oksi-asetilena, nyalaan memanaskan keluli ke suhu pencucuhannya, biasanya sekitar 870°C (1,600°F) untuk keluli lembut. Pada ketika itu pancutan oksigen bertindak balas dengan besi dan meniup oksida cair keluar dari kerf. Suhu nyalaan 3,000°C atau lebih memberikan margin yang besar, jadi kelajuan pemotongan lebih bergantung pada kecekapan prapanas dan aliran oksigen berbanding suhu nyalaan mentah.
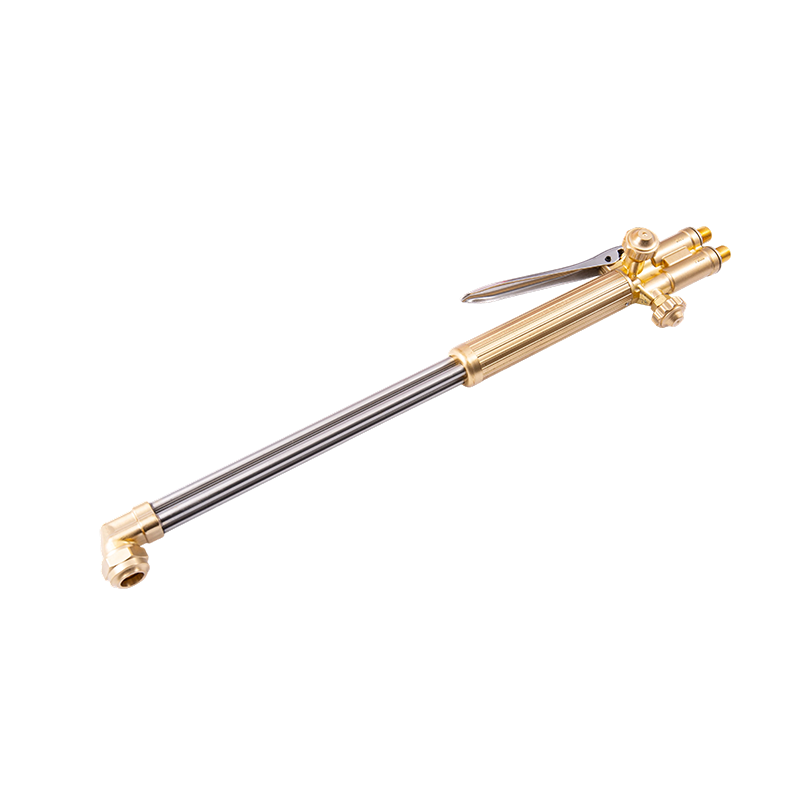
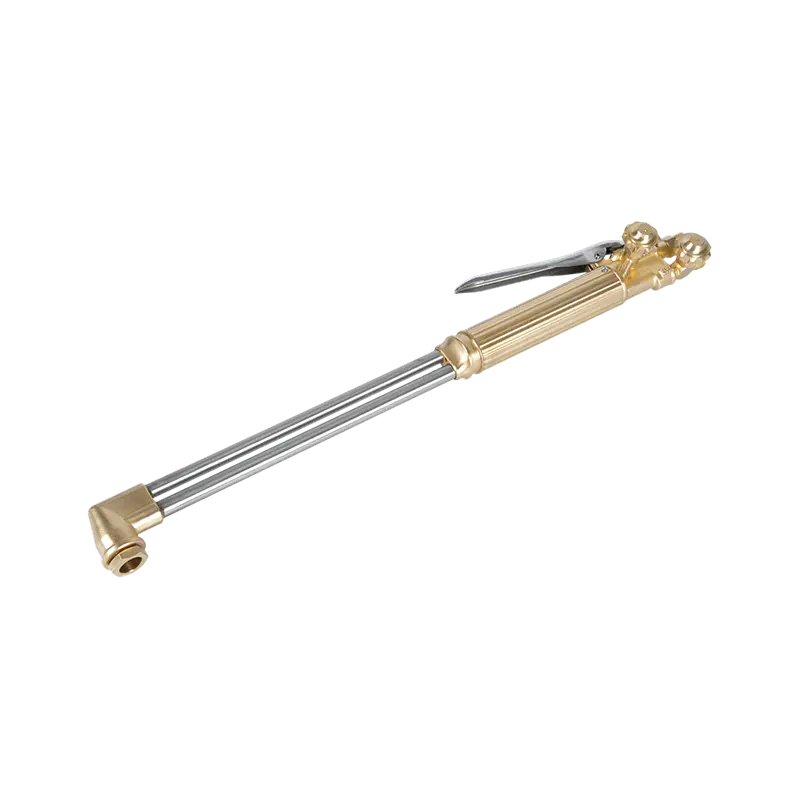
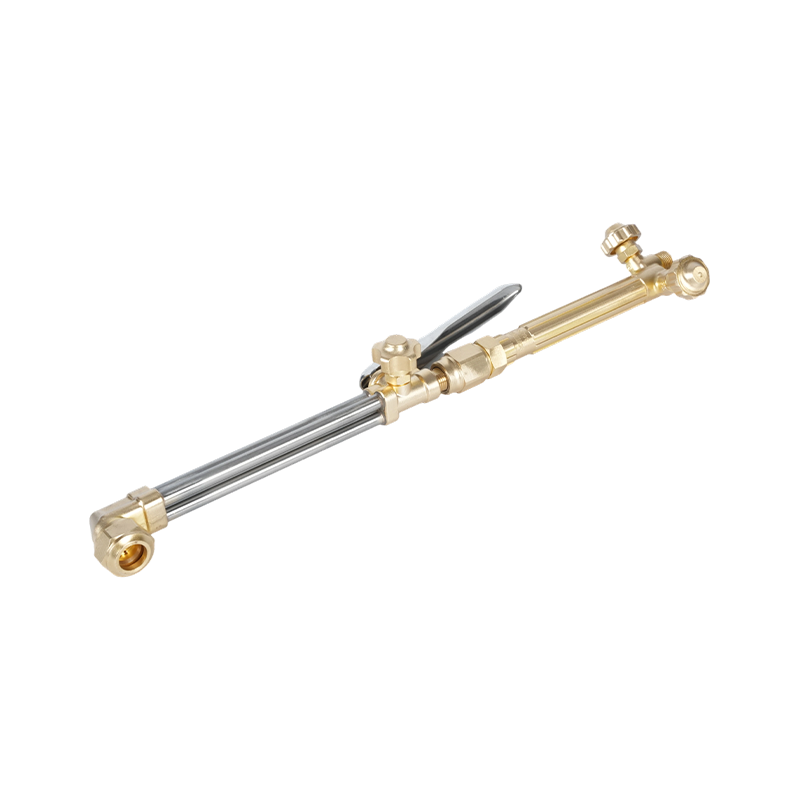
 E250 Obor Asetilena Pegang Tangan Tugas Berat untuk Pemotongan Profesional Obor pegang tangan tugas berat untuk pemotongan asetilena atau propana, dengan pemegang keluli tahan karat, injap jarum dan kapasiti sehingga 250 mm. Lihat Produk →
Kimpalan dan Brazing
Keluli cair pada kira-kira 1,370 hingga 1,530°C, bergantung kepada aloi. Nyalaan oksi-asetilena dengan mudah melebihi itu, itulah sebabnya ia boleh mengimpal keluli, memateri aloi tembaga, dan sambungan pateri perak. Risiko adalah terlalu panas. Nyalaan yang terlalu panas untuk pengisi dan logam asas boleh membakar unsur pengaloian, mencipta keliangan atau meledingkan bahagian nipis.
Pemanasan
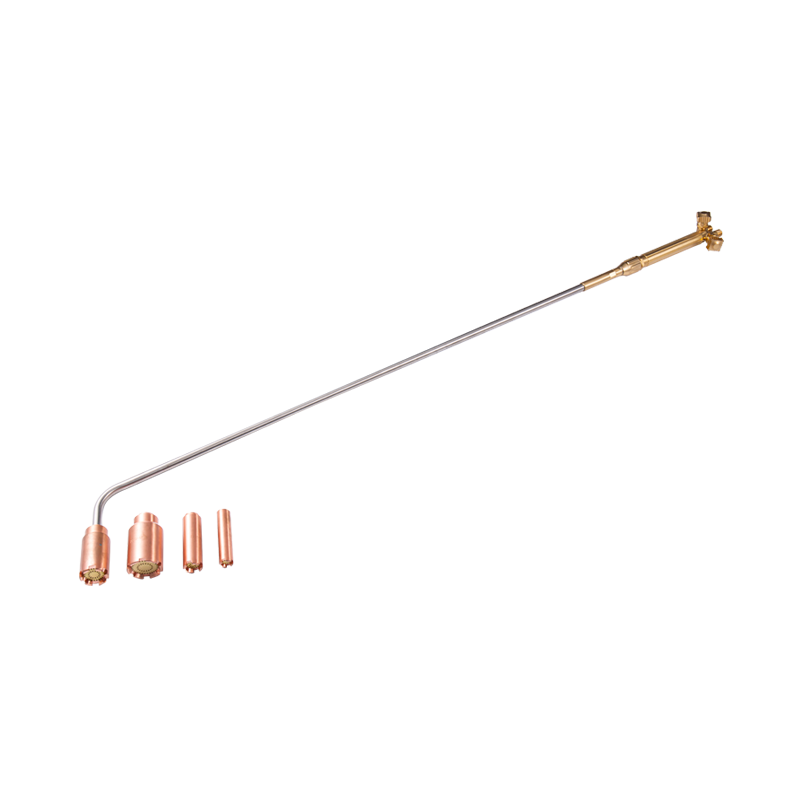
Pemanasan jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Pilihan Keselamatan dan Peralatan yang Mempengaruhi Suhu
Suhu juga merupakan masalah penyimpanan tenaga. Nyalaan obor di atas 3,000°C boleh menyalakan bahan berdekatan, merosakkan hos dan mengubah api kecil menjadi kilas balik. Penangkap imbas balik, injap periksa dan tetapan pengawal selia yang betul tidak menurunkan suhu nyalaan, tetapi ia menghalang nyalaan daripada mengalir kembali ke dalam hos atau silinder.
Gunakan penangkap imbas kembali pada kedua-dua saluran oksigen dan bahan api-gas. Jauhkan hos daripada logam panas dan sanga. Periksa kebocoran dengan air sabun, jangan sekali-kali menyala. Bersihkan garisan mengikut prosedur pengeluar obor. Jika nyalaan menyala, memekik atau bertukar warna semasa anda bekerja, matikan obor dan cari puncanya sebelum meneruskan. Tabiat ini lebih penting daripada mana-mana penarafan suhu tunggal.
 C588 Siri Acetylene Torch Flashback Penangkap Penangkap imbas kembali tembaga untuk kimpalan dan pemotongan asetilena, menyokong penghantaran gas selamat dan perlindungan aliran balik dalam kerja fabrikasi, pembinaan dan penyelenggaraan. Lihat Produk →
Untuk senarai semak yang lebih mendalam, lihat panduan ini untuk langkah keselamatan semasa menggunakan obor pemotong .
Pertimbangan Praktikal Membeli Obor Asetilena
Apabila membandingkan obor asetilena dan petua, jangan beli hanya pada suhu puncak yang disebut. Lihat perkhidmatan gas, penarafan tugas, dan cara hujung dimesin. Pemegang tugas berat dengan badan loyang tahan sehingga pemanasan berulang dan tahan haus benang lebih baik daripada pemegang tugas ringan. Hujung pemotongan dengan orifis yang bersih dan bersaiz betul memberikan nyalaan yang stabil dan kerf yang sempit.
Padankan hujung dengan ketebalan plat dan gas bahan api. Petua asetilena tidak boleh ditukar ganti dengan petua propana kerana orifis dan ciri aliran berbeza. Piawaian serantau juga penting: Sambungan obor Amerika, Australia, British dan Jepun menggunakan benang dan sudut tempat duduk yang berbeza. Jika anda menggantikan obor pada manifold sedia ada, sahkan gaya sambungan sebelum membuat pesanan.
Bagi pengilang dan fabrikasi besar, konsistensi ialah isu rantaian bekalan. Pembekal yang menempa petua pemegang dan mesin sendiri secara dalaman boleh mengekalkan toleransi orifis dan kualiti aloi dari kelompok ke kelompok. Jika obor mesti muat dengan lukisan atau panel gas sedia ada, hantar lukisan, jenis gas dan tekanan kerja kepada pembekal sebelum pengeluaran. awak boleh hubungi pengilang untuk mengesahkan keserasian dan masa utama.
Untuk meringkaskan: obor asetilena dengan oksigen mencapai kira-kira 3,150 hingga 3,330°C pada titik terpanasnya, dan haba itu tertumpu hanya di luar kon dalam. Nombor tepat di kedai anda bergantung pada ketulenan oksigen, nisbah gas, keadaan hujung dan tetapan tekanan. Tetapkan nyalaan neutral, gunakan hujung yang betul, dan layan peranti keselamatan sebagai sebahagian daripada sistem kawalan suhu. Lakukan itu, dan nyalaan akan memotong, mengimpal atau memanaskan dengan jangkaan daripada hanya terbakar panas.