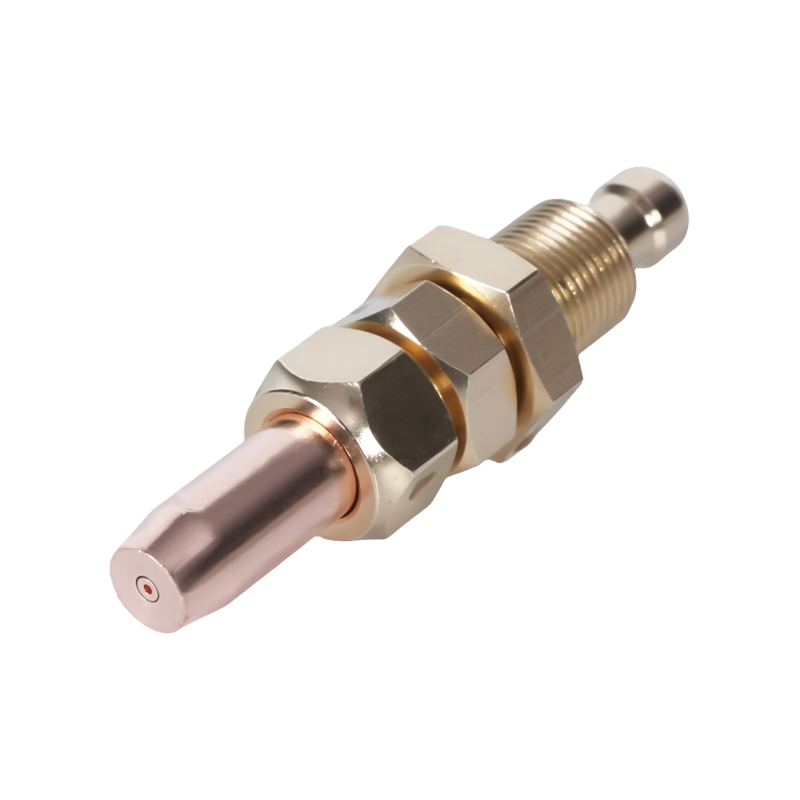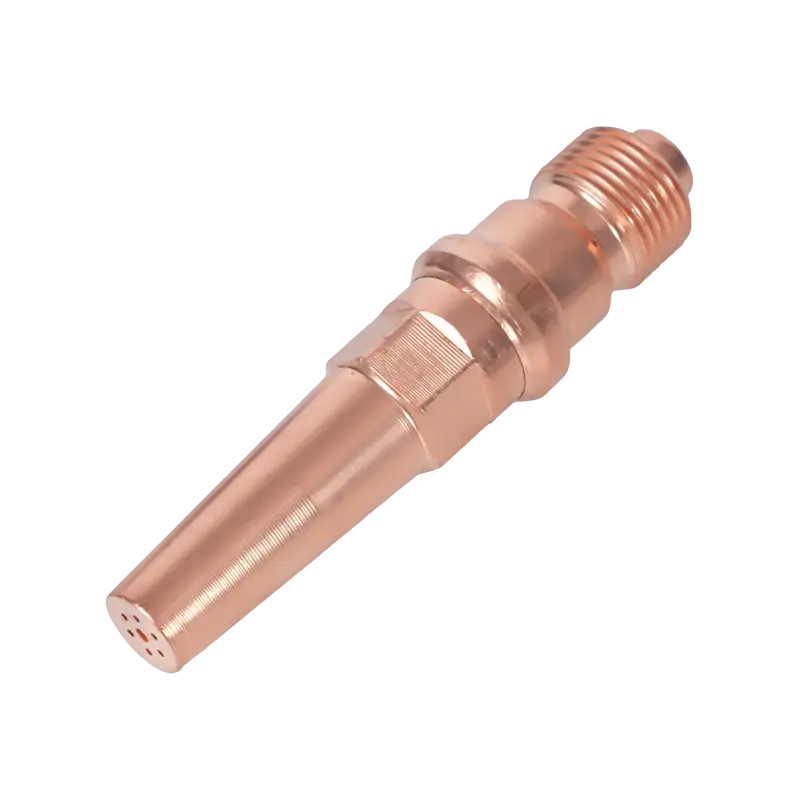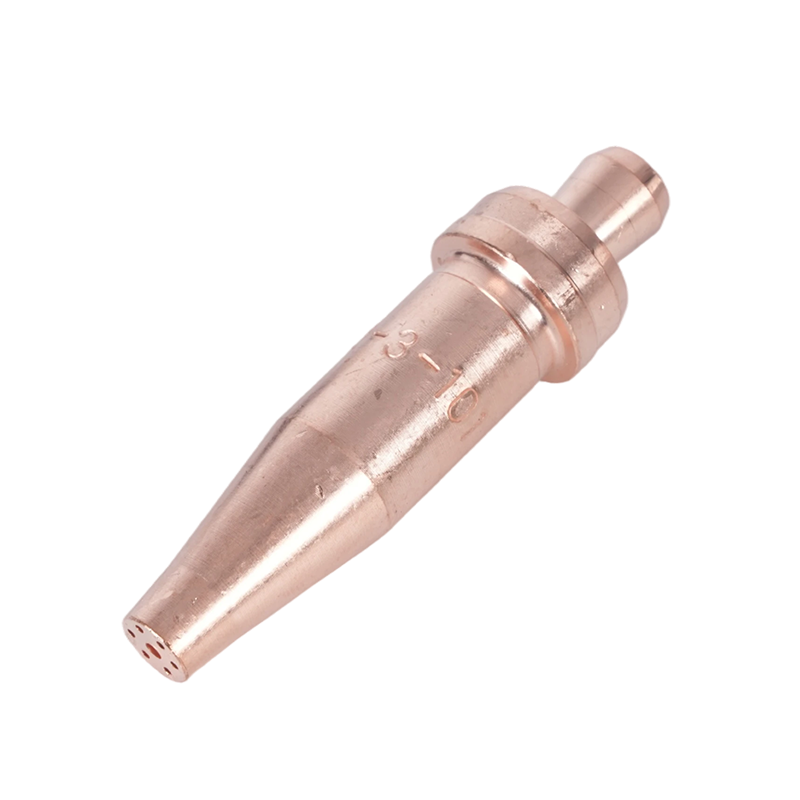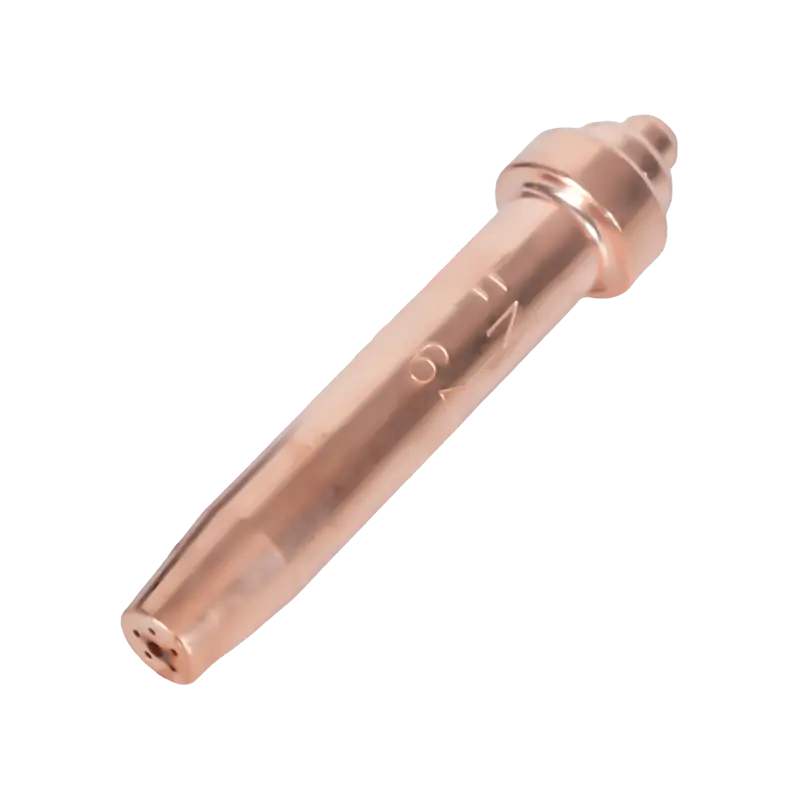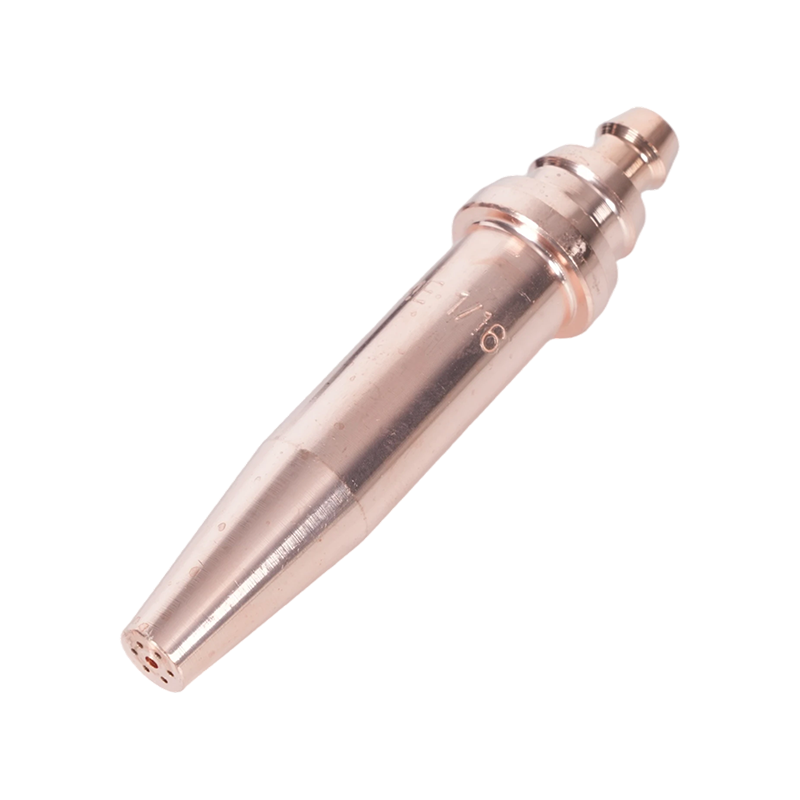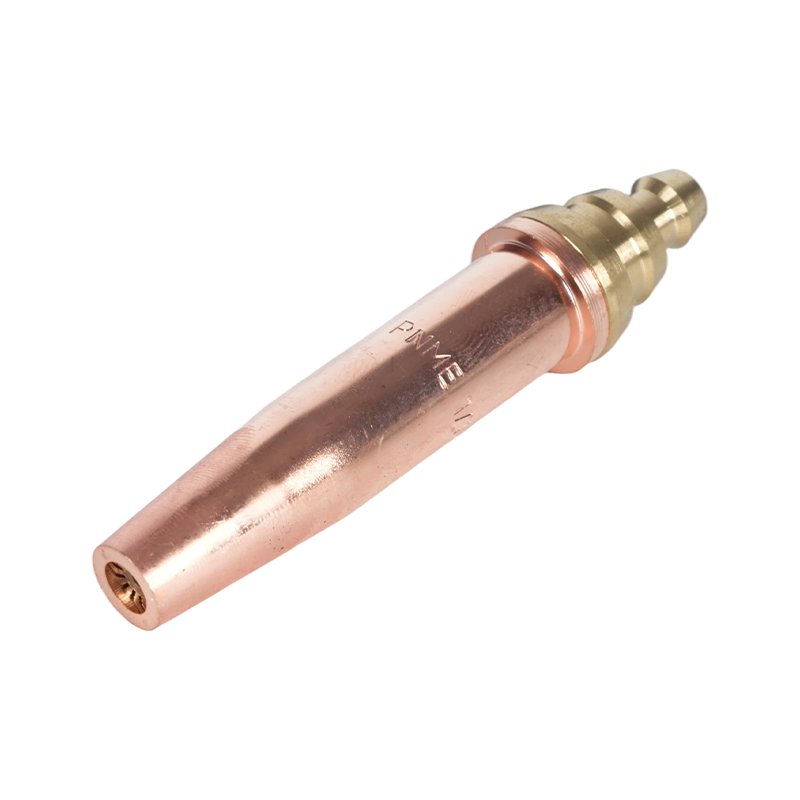
Artikel ini memberi tumpuan khusus pada petua obor memotong dan memotong muncung obor digunakan dalam pemotongan logam bahan api oksi. Ia merangkumi jenis petua, cara memilih muncung yang betul untuk kerja, panduan persediaan dan tekanan yang betul, penyelenggaraan dan pembersihan, menyelesaikan masalah pemotongan biasa dan pertimbangan keselamatan. Maklumat ini praktikal dan bertujuan untuk pengimpal, fabrikasi, dan teknologi penyelenggaraan yang memerlukan langkah yang boleh diambil tindakan dan jadual rujukan untuk tugas pemotongan setiap hari.
Jenis Petua Obor Memotong dan Muncung
Petua obor pemotong dan muncung direka bentuk untuk tugas tertentu. Memahami jenis membantu anda memadankan hujung dengan ketebalan bahan dan kualiti potongan yang diingini. Kategori utama disenaraikan di bawah dengan perbezaan fungsi dan di mana setiap satunya adalah sesuai.
Petua Memotong Tangan (Manual).
Petua tangan adalah perkara biasa untuk kerja bergerak dan kedai kecil. Mereka mempunyai lubang oksigen pemotongan tunggal dan susunan jet prapanas. Saiz berbeza mengikut ketebalan yang akan dipotong dengan bersih; hujung yang lebih kecil digunakan untuk pinggan nipis dan hujung besar untuk pinggan berat. Petua tangan mudah dibaiki (gantikan sisipan muncung) dan digunakan dengan badan obor pegang tangan.
Nozel Pemotong Mesin dan Talian
Muncung mesin direka bentuk untuk sistem gantri, meja pemotong bahan api oksi CNC, atau pembawa automatik. Ia selalunya lebih teguh, menawarkan orifis yang boleh diganti, dan mungkin menggabungkan ruang bancuhan khusus untuk meningkatkan konsistensi prapanas pada kelajuan perjalanan yang lebih tinggi. Muncung mesin selalunya memerlukan kawalan tekanan dan disiplin pembersihan yang lebih tepat.
Petua Seret dan Mencungkil
Petua seret dibentuk untuk sentuhan berterusan atau sentuhan hampir dengan bahan kerja (digunakan untuk potongan lurus panjang atau mencungkil). Petua mencungkil dan muncung mempunyai pancutan yang lebih luas, selalunya berbilang untuk mengeluarkan logam daripada membuat potongan nipis dan tepat—berguna untuk penyediaan sambungan kimpalan atau penyingkiran kecacatan.
Cara Memilih Petua yang Betul: Saiz, Orifis dan Bentuk
Memilih hujung memerlukan pemadanan saiz orifis muncung, konfigurasi jet dan geometri hujung dengan ketebalan plat, gred keluli dan kaedah pemotongan (tangan vs mesin). Di bawah ialah kriteria pemilihan yang paling penting dan cara menggunakannya.
Saiz Petua vs Ketebalan Plat
Pengilang menilai tip mengikut kapasiti pemotongan nominal. Gunakan pendekatan konservatif: pilih hujung bersaiz sedikit di atas ketebalan plat untuk potongan yang cekap dan kotoran berkurangan. Untuk kerja berulang, simpan julat kecil saiz tip untuk menampung kerja biasa dan bukannya menukar petua secara berterusan.
| Saiz Tip Biasa | Ketebalan Keluli Karbon yang disyorkan | Tekanan Oksigen Pemotongan Biasa (psi) |
| Petua 0 (sangat kecil) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Petua 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Petua 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Petua 6 dan ke atas (besar) | 25–100 mm (1"–4") | 50–90 psi |
Nilai ini adalah julat biasa—rujuk carta hujung pengilang untuk mengetahui diameter orifis yang tepat, pemotongan tekanan oksigen dan kelajuan perjalanan yang disyorkan untuk model hujung dan gred keluli khusus anda.
Bahan dan Pertimbangan Salutan
Kebanyakan pemotongan bahan api oksi dilakukan pada keluli lembut. Keluli tahan karat dan aloi tinggi memerlukan pendekatan yang berbeza (cth., pemotongan plasma atau teknik khas) kerana ia tidak teroksida dengan cara yang sama. Petua biasanya aloi tembaga atau tembaga; pilih muncung dengan orifis yang boleh diganti jika anda menjangkakan haus berat atau pencemaran yang kerap.
Persediaan Betul: Tekanan, Panaskan dan Kelajuan Perjalanan
Tekanan gas yang betul, pelarasan jet prapanas, dan kelajuan perjalanan adalah sama pentingnya dengan reka bentuk hujung. Di bawah ialah langkah persediaan praktikal dan julat parameter yang biasa digunakan untuk pemotongan bahan api oksi keluli karbon.
Persediaan langkah demi langkah
- Periksa hujung dan muncung untuk mengesan serpihan, tempat duduk berskor atau orifis yang rosak.
- Tetapkan tekanan prapanas bahan api (asetilena/propana) bagi setiap pengesyoran pengilang obor.
- Buka jet prapanas dan laraskan kon nyalaan dalam kepada nyalaan neutral atau sedikit karbur jika memotong logam nipis.
- Tetapkan tekanan oksigen pemotongan kepada nilai disyorkan pengeluar untuk saiz hujung dan ketebalan plat.
- Lakukan pemotongan ujian pada sekerap untuk mengesahkan tusukan bersih, kelajuan perjalanan yang betul dan pembentukan kotoran yang boleh diterima.
Panduan Tekanan dan Kelajuan Biasa
Kelajuan perjalanan bergantung pada saiz hujung dan ketebalan plat; hujung yang dioptimumkan untuk ketebalan tertentu akan membolehkan kelajuan perjalanan yang lebih pantas dan kerf yang lebih sempit dengan kurang kotoran. Sentiasa gunakan carta kelajuan perjalanan daripada pengeluar muncung sebagai titik permulaan dan perhalusi untuk keadaan obor dan keluli tertentu anda.
Penyelenggaraan: Pembersihan, Pembaikan Tip dan Jangka Hayat
Penyelenggaraan tetap memastikan prestasi muncung boleh diramal. Penyelenggaraan biasa termasuk membersihkan port prapanas, mengeluarkan sanga dari kawasan orifis dan menggantikan orifis haus atau sisipan hujung. Ikut jadual: periksa petua setiap hari pada talian penggunaan berat dan bersihkan selepas sebarang mencungkil atau berjalan lama.
Kaedah dan Alat Pembersihan
- Gunakan reamers hujung yang disyorkan dan berus jet panaskan—jangan sekali-kali menggunakan paku wayar yang boleh membesarkan atau memesongkan lubang.
- Rendam petua yang tercemar teruk secara ringkas dalam pelarut yang direka untuk peralatan memotong bagi melarutkan gris dan sanga (ikut panduan pengilang).
- Gantikan sisipan hujung apabila orifis menunjukkan hakisan (diameter tidak sekata) atau tempat duduk dijaringkan—prestasi merosot sebelum kerosakan besar yang kelihatan kelihatan.
Jangka Jangka Hayat
Jangka hayat berbeza mengikut potongan bahan, bahan hujung dan tahap pencemaran. Petua yang diselenggara dengan baik yang digunakan pada keluli lembut yang bersih boleh bertahan berbulan-bulan apabila digunakan sekejap-sekejap; persekitaran pengeluaran mungkin memerlukan penggantian setiap beberapa minggu. Jejaki jam penggunaan dan simpan sisipan ganti di tangan untuk mengelakkan masa henti.
Menyelesaikan Masalah Muncung dan Petua Biasa
Apabila luka teruk, mendiagnosis sama ada hujung/muncung rosak menjimatkan masa. Pasangan penyelesaian masalah berikut adalah perkara biasa dalam bengkel.
- Masalah: Habuk yang berlebihan dan pemotongan perlahan. Betulkan: Kurangkan kelajuan perjalanan sedikit, sahkan tekanan oksigen pemotongan, periksa orifis untuk separa tersumbat atau hakisan, dan periksa nyalaan prapanas yang tumpul.
- Masalah: Tindikan yang sukar dimulakan atau tindikan yang tidak konsisten. Betulkan: Tingkatkan prapanas untuk memastikan pengoksidaan permukaan dikeluarkan; sahkan saiz hujung adalah mencukupi untuk ketebalan plat; periksa orifis yang rosak atau penyumbatan ruang pencampur dalam.
- Masalah: Nyalaan atau kilas balik yang tidak teratur. Betulkan: Hentikan segera, periksa injap periksa dan penangkap imbas balik, dan gantikan hos atau kelengkapan yang rosak. Jangan gunakan hujung sehingga sistem lulus ujian kebocoran dan aliran balik.
- Masalah: Kerf yang sangat lebar atau peleburan logam yang berlebihan. Betulkan: Petua mungkin bersaiz besar untuk kerja atau orifis rosak—tukar kepada hujung yang lebih kecil dan kurangkan tekanan oksigen pemotongan dan kelajuan perjalanan mengikut keperluan.
Keselamatan dan Amalan Terbaik Semasa Bekerja dengan Nozel Memotong
Bekerja dengan selamat di sekitar sistem bahan api oksi tidak boleh dirunding. Pengendalian tip yang betul dan pilihan peralatan mengurangkan risiko kilas balik dan melindungi kakitangan dan harta benda.
- Sentiasa gunakan penangkap imbas kembali dan injap periksa pada pengawal selia dan obor; menggantikannya pada tanda pertama kerosakan.
- Pakai PPE yang sesuai: sarung tangan kulit, pelindung mata dengan naungan penapis yang sesuai untuk pemotongan, perlindungan pendengaran dalam persekitaran yang bising, dan pakaian kalis api.
- Simpan silinder tegak dan dirantai; selamatkan obor dan hos untuk mengelakkan kerosakan injap secara tidak sengaja. Matikan injap silinder apabila tidak digunakan dan keluarkan garisan sebelum penyimpanan.
Petua Pembelian dan Keserasian
Tidak semua petua serasi silang antara pengeluar—kesesuaian tempat duduk, padang benang dan geometri orifis berbeza-beza. Pertimbangkan perkara ini apabila membeli petua gantian atau muncung.
OEM vs Pasaran Selepas
Petua OEM sepadan dengan toleransi peralatan asal dan selalunya termasuk saiz orifis yang tepat dan sisipan gantian. Petua selepas pasaran berkualiti boleh menjimatkan kos tetapi sahkan kesesuaian dan spesifikasi bahan. Untuk aplikasi kritikal pengeluaran, pilih OEM atau bahagian pihak ketiga yang layak dengan toleransi yang didokumenkan.
Perkara yang Perlu Disimpan dalam Stok
- Pilihan daripada 2–3 saiz hujung yang paling banyak digunakan untuk aliran kerja anda.
- Sisipan hujung/ofis ganti, sisipan pancutan panaskan dan alat pembersih hujung (reamer, berus).
- Sekurang-kurangnya satu penangkap kilas balik ganti dan pengawal selia ganti untuk setiap perkhidmatan gas.
Menyimpan log daripada hujung obor memotong prestasi (jam/tugas) dan melabel petua ganti dengan ketebalan pemotongan nominalnya mempercepatkan persediaan kerja dan mengurangkan sekerap disebabkan petua yang tidak sepadan.
Ringkasan: Senarai Semak Praktikal Sebelum Setiap Potongan
- Sahkan saiz hujung yang betul untuk ketebalan plat.
- Periksa dan bersihkan hujung dan panaskan jet; menggantikan sisipan yang haus.
- Tetapkan prapanas dan tekanan oksigen pemotongan setiap carta tip; lakukan pemotongan ujian sekerap dan laraskan kelajuan perjalanan.
- Sahkan peranti keselamatan (penangkap imbas balik, injap sehala) berada di tempat dan berfungsi.
Menggunakan langkah pemilihan, persediaan dan penyelenggaraan praktikal ini akan memanjangkan hayat hujung, meningkatkan kualiti potongan dan mengurangkan masa henti. Untuk dimensi orifis yang tepat, carta tekanan dan pengesyoran kelajuan perjalanan, sentiasa rujuk helaian data teknikal pengeluar muncung untuk model petua khusus yang anda gunakan.