Fungsi Muncung Kimpalan — dan Mengapa Ia Penting
Setiap kimpalan atau pemotongan bermula dengan nyalaan atau arka — tetapi kedua-duanya tidak boleh berfungsi dengan pasti tanpa muncung mengarahkan apa yang mengelilinginya. Muncung ialah titik akhir di mana gas pelindung, gas bahan api, atau oksigen keluar dari badan obor dan sampai ke zon kerja. Kerjanya kedengaran mudah. Dalam amalan, ia menentukan segala-galanya daripada keliangan kimpalan kepada kualiti kelebihan kepada kekerapan anda berhenti untuk membersihkan percikan dari peralatan anda.
Dalam proses kimpalan arka terlindung gas seperti MIG/GMAW, muncung menghasilkan sampul pelindung gas pelindung di sekeliling kolam kimpalan, menyekat oksigen dan nitrogen atmosfera daripada mencemarkan logam cair. Tanpa liputan gas yang mencukupi, kimpalan teroksida, keliangan muncul, dan sifat mekanikal jatuh. Dalam pemotongan dan kimpalan bahan api oksi, muncung mengawal geometri nyalaan itu sendiri — menentukan nisbah nyalaan prapanas kepada aliran oksigen memotong dan penyebaran haba merentasi bahan kerja.
Muncung yang haus, tersumbat atau bersaiz tidak betul bukan sahaja mengurangkan kualiti — ia menggandakan kos yang boleh digunakan dan masa henti. Pengumpulan percikan menyekat aliran gas, menyebabkan pergolakan yang menjejaskan liputan pelindung. Lubang muncung yang terlalu kecil untuk aplikasi menaikkan tekanan belakang, mengganggu nyalaan atau arka. Memahami muncung adalah, dalam amalan, memahami separuh daripada perkara yang mengawal kestabilan proses anda.
Jenis muncung mengikut Proses Kimpalan
Nozel tidak boleh ditukar ganti merentas proses. Titik permulaan yang betul untuk sebarang pemilihan muncung ialah mengenal pasti proses kimpalan atau pemotongan yang digunakan — setiap satu mempunyai geometri muncung, keperluan bahan dan fungsi yang berbeza.
Muncung MIG / GMAW adalah bahan habis pakai silinder atau berbentuk yang melekat pada bahagian hadapan pistol MIG dan mengelilingi hujung sesentuh. Fungsi utama mereka adalah untuk mengarahkan gas pelindung - biasanya campuran kaya argon atau CO₂ - ke atas kolam kimpalan. Ia datang dalam gaya lampiran slip-on dan berulir. Muncung slip-on melekap dan mengeluarkan lebih cepat, yang penting pada talian pengeluaran tinggi; muncung berulir menyediakan pengedap gas yang lebih selamat dan kurang berkemungkinan longgar di bawah getaran. Kedua-dua gaya boleh didapati dalam pembinaan standard dan tugas berat, yang kedua menampilkan dinding tebal dan penebat yang dinilai untuk aplikasi 400–600 amp.
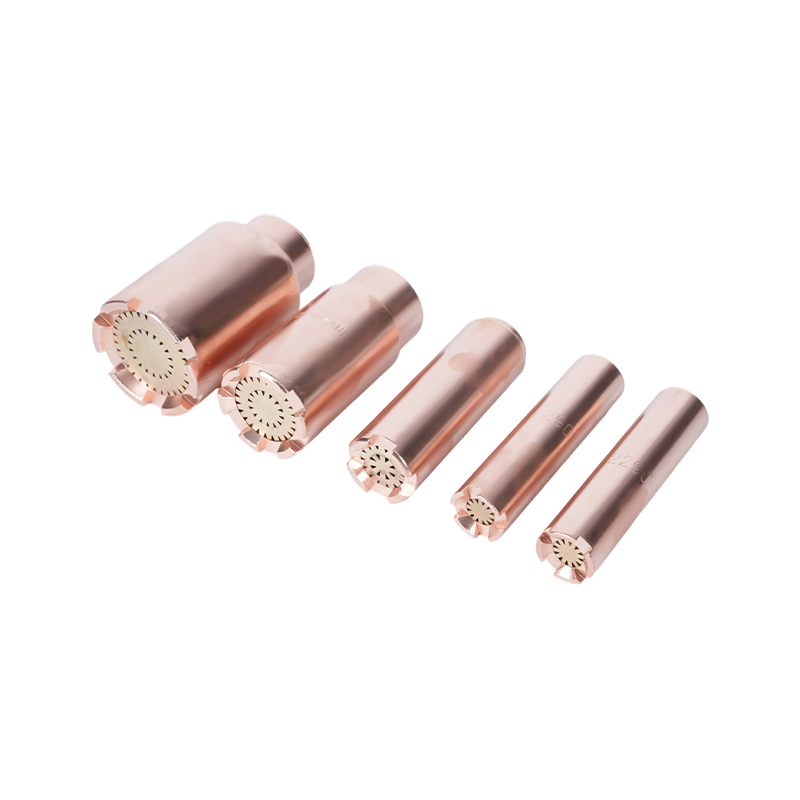
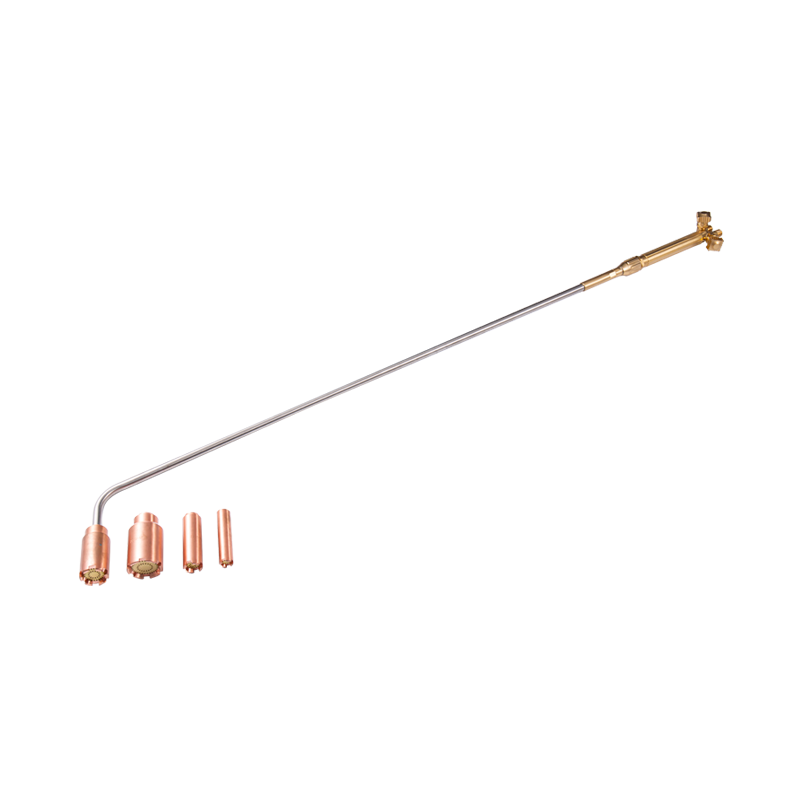
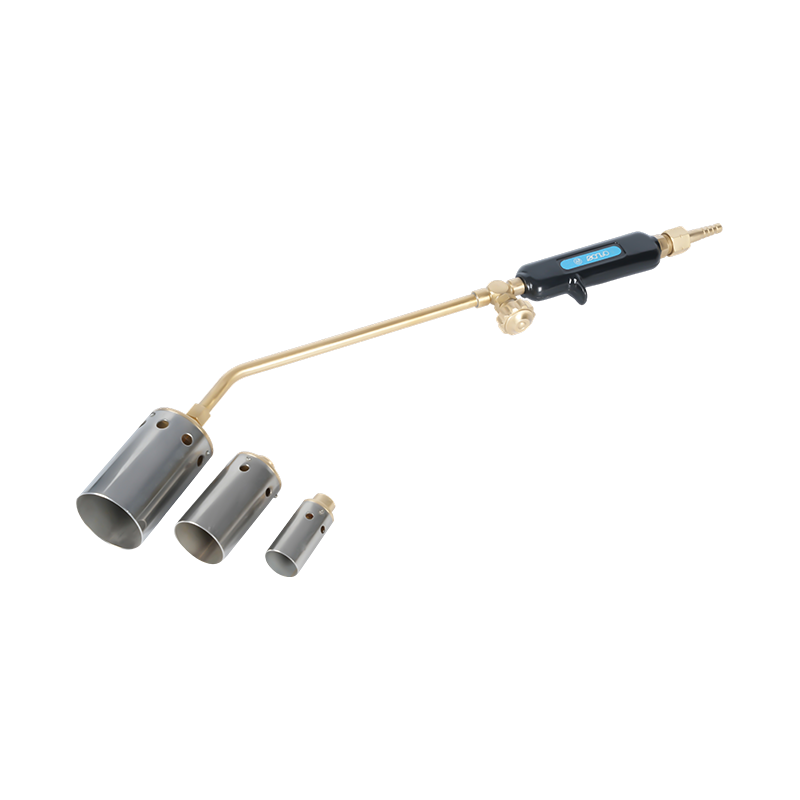
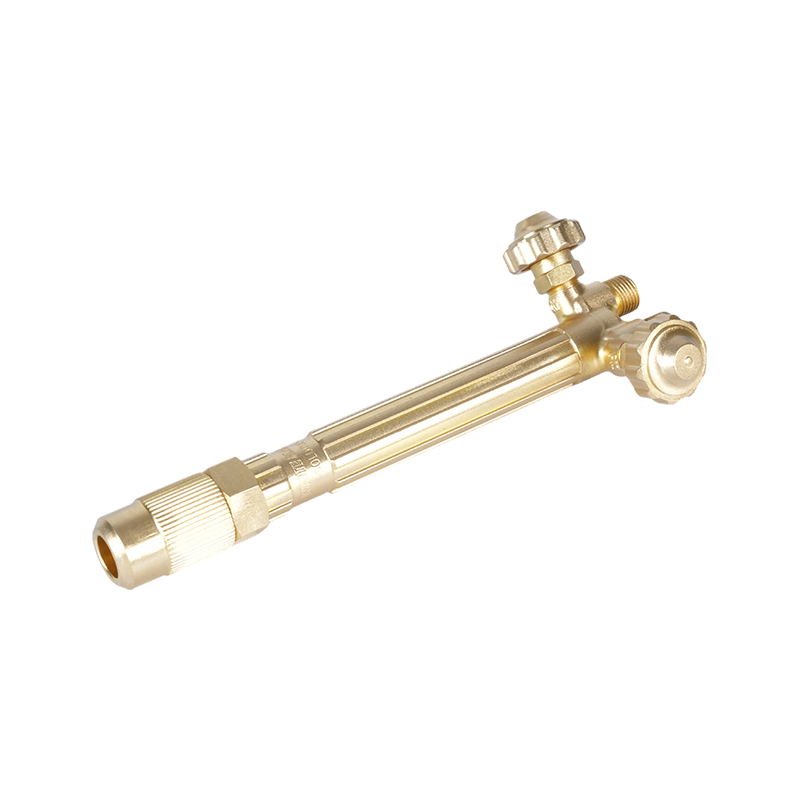
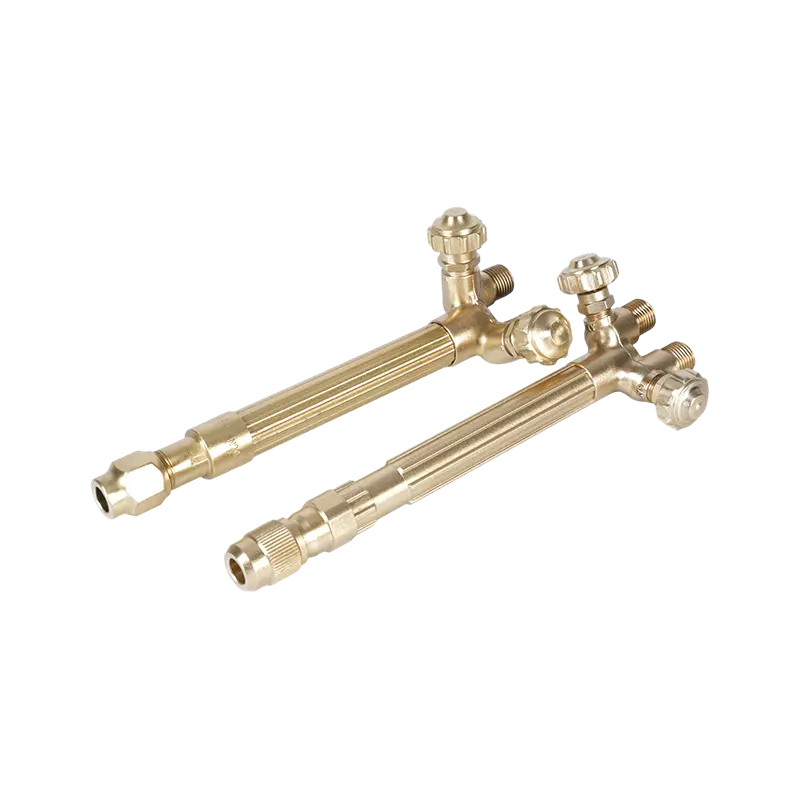
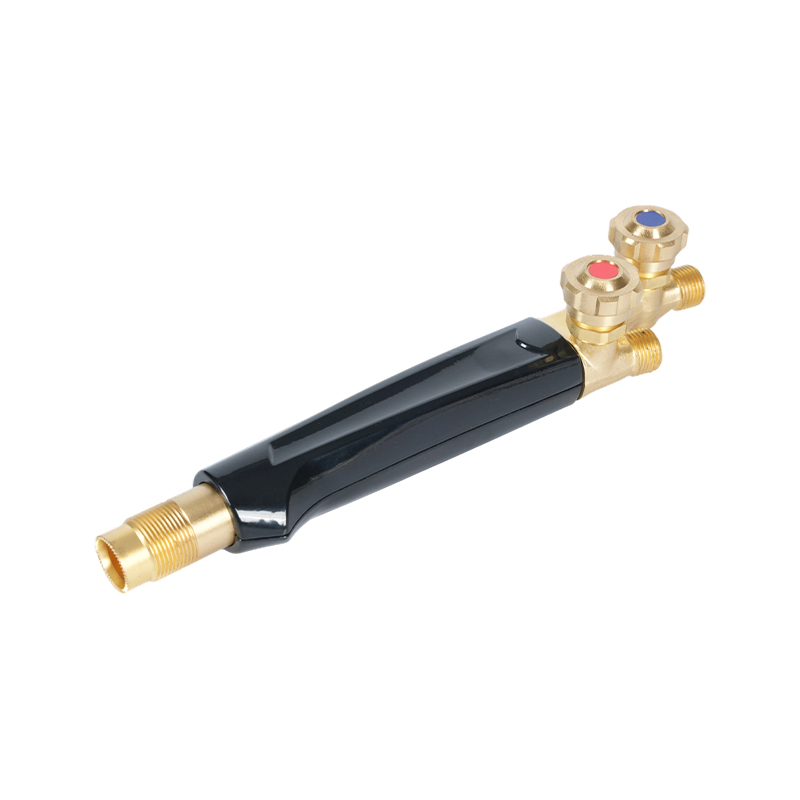
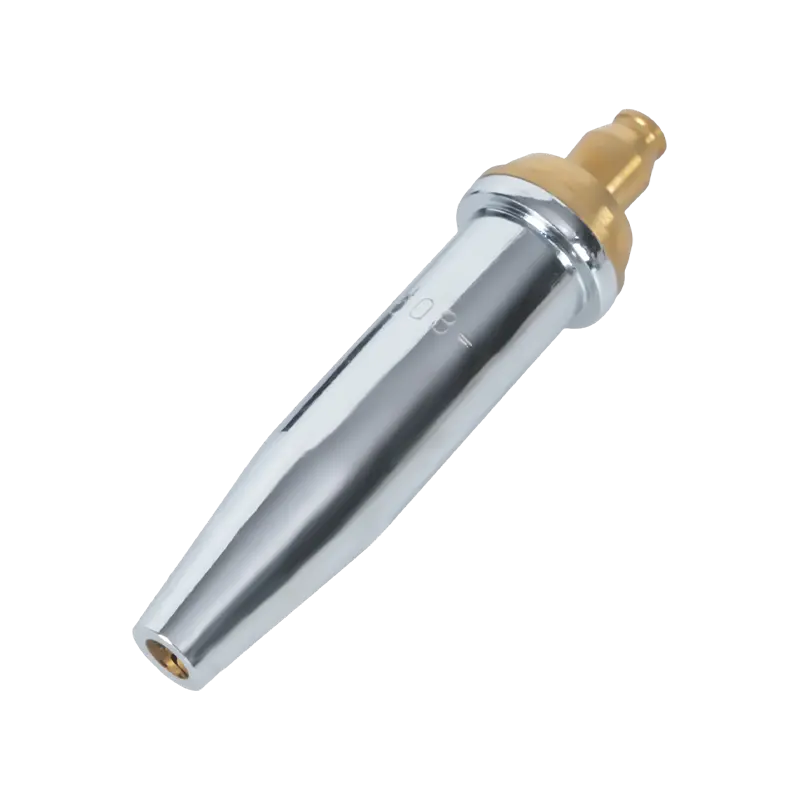
Nozel pemotongan bahan api oksi dan kimpalan — sering dipanggil petua pemotongan atau petua obor — berfungsi secara berbeza. Daripada melindungi kolam kimpalan, mereka mencampur dan mengarahkan gas bahan api (asetilena atau propana) dan oksigen untuk menghasilkan nyalaan suhu tinggi yang tepat. Petua pemotongan mempunyai orifis oksigen tekanan tinggi pusat yang dikelilingi oleh port nyalaan prapanas; nyalaan prapanas membawa keluli ke suhu pencucuhan, dan jet oksigen pemotong kemudiannya mengoksida dan mengeluarkan bahan cair. Petua obor pemotong asetilena untuk aplikasi bahan api oksi menyampaikan nyalaan paling panas daripada mana-mana gas bahan api biasa (sekitar 3,500°C), menjadikannya pilihan pertama untuk memotong keluli yang lebih tebal dan untuk aplikasi yang memerlukan prapanas pantas. Petua obor pemotong propana direka untuk penghantaran nyalaan yang stabil beroperasi pada suhu nyalaan yang lebih rendah tetapi menawarkan sampul haba yang lebih luas dan lebih sekata — terutamanya berkesan untuk memanaskan, membongkok dan memotong bahagian yang lebih nipis di mana nyalaan asetilena pekat akan menyebabkan herotan setempat. Untuk aplikasi tertumpu semata-mata pada haba dan bukannya pemotongan, petua pemanasan untuk pengagihan nyalaan terkawal menampilkan berbilang port prapanas yang disusun untuk menyebarkan haba secara sekata merentasi kawasan permukaan yang lebih luas, tanpa saluran oksigen pemotongan pusat.
Muncung TIG / GTAW (juga dipanggil cawan gas atau badan collet) gas pelindung argon langsung di sekeliling elektrod tungsten. Ia biasanya diperbuat daripada konfigurasi kanta seramik, kaca atau gas alumina. Tidak seperti muncung MIG, cawan TIG tidak bersentuhan dengan kerja dan dipilih terutamanya berdasarkan diameter tungsten, capaian sambungan, dan keperluan untuk aliran lamina berbanding gas tersebar. Pemasangan kanta gas — yang menggunakan sisipan jejaring untuk mencipta lajur gas yang lebih lamina — diutamakan untuk kerja ketepatan dan kimpalan luar kedudukan di mana perisai yang konsisten adalah kritikal.

Bentuk Muncung dan Saiz Gergaji Diterangkan
Dalam setiap kategori proses, geometri muncung mempunyai kesan langsung pada liputan gas, kebolehcapaian bersama dan pelepasan percikan. Untuk kimpalan MIG, empat bentuk meliputi kebanyakan aplikasi:
- Silinder (lurus): Lubang berdiameter malar dari pangkal ke hujung. Menawarkan jumlah aliran gas maksimum dan merupakan pilihan standard untuk kimpalan rata atau mendatar tanpa sekatan akses. Saiz gerudi berjulat daripada ⅜" hingga ⅞" (kira-kira 10–22 mm), dan sebagai peraturan am, diameter gerudi harus meningkat dengan amperage — gerudi yang lebih besar menyokong kadar aliran gas yang lebih tinggi yang diperlukan untuk menutup kolam kimpalan yang lebih luas dan lebih panas.
- Bentuk botol (bottleneck): Turun ke diameter luar yang lebih kecil berhampiran hujung kerja. Profil yang dikurangkan meningkatkan keterlihatan dan akses kepada sendi terkurung. Sangat sesuai untuk kimpalan automatik dan robotik kerana hujung yang sempit membersihkan lekapan dengan lebih mudah dan boleh dibersihkan dengan lebih cekap oleh stesen reaming obor.
- Tirus pendek dan panjang: Tirus secara beransur-ansur dari pangkal ke arah hujung. Akses sambungan yang baik dengan liputan gas yang lebih baik daripada bentuk botol. Tirus panjang lebih disukai untuk kimpalan paip dan sambungan sudut; tirus pendek mengimbangi kebolehcapaian dengan kecekapan aliran gas untuk fabrikasi umum.
- Kon: Profil yang lebih luas dan melebar ke luar di hujungnya. Memaksimumkan kawasan liputan gas — berguna untuk kolam kimpalan yang lebih luas, input haba yang lebih tinggi dan apabila mengimpal logam bersalut zink yang menghasilkan percikan letupan yang besar. Mulut yang lebih lebar juga menjadikan reaming dengan stesen pembersihan obor lebih berkesan dalam persediaan robotik.
Untuk petua pemotongan bahan api oksi, geometri gerek menentukan bentuk aliran oksigen pemotongan dan corak prapanas. Nombor saiz hujung sepadan dengan ketebalan bahan yang dipotong — nombor yang lebih besar menunjukkan lubang oksigen yang lebih besar dan kadar penggunaan gas yang lebih tinggi sesuai untuk keluli yang lebih tebal. Menurut Spesifikasi AWS untuk mengimpal gas pelindung dan klasifikasinya , komposisi gas dan kadar aliran adalah parameter piawai — bermakna geometri lubang muncung mesti dipadankan dengan jenis gas dan tekanan yang digunakan, bukan dipilih secara berasingan.
Panduan Bahan: Pilihan Tembaga, Tembaga dan Bersalut
Bahan muncung mengawal dua perkara: rintangan percikan dan pengurusan haba. Kedua-dua sifat ini sering menarik ke arah yang bertentangan bergantung pada aplikasi, itulah sebabnya tiada bahan tunggal menguasai semua kes penggunaan.
Tembaga menawarkan rintangan percikan yang lebih baik daripada kuprum kosong dalam aplikasi ampere rendah (100–300 amp). Percikan tidak mudah melekat pada permukaan tembaga, bermakna selang masa yang lebih lama antara pembersihan. Walau bagaimanapun, loyang mempunyai takat lembut yang lebih rendah daripada kuprum — pada amperage yang lebih tinggi atau masa arka dilanjutkan, muncung loyang boleh berubah bentuk di bawah haba yang berterusan, menjadikannya tidak sesuai untuk kerja tugas berat. Apabila digunakan sebagai sisipan dalam badan kuprum, loyang membantu mengekalkan diameter dalaman muncung dari semasa ke semasa, memanjangkan hayat perkhidmatan dalam aplikasi haba sederhana.
Tembaga mengalirkan haba dengan lebih berkesan daripada loyang, yang menjadikannya pilihan yang lebih baik untuk kerja haba tinggi yang berterusan (melebihi 300 amp) dan untuk kitaran kimpalan yang lebih lama. Muncung kuprum menyerap dan menghilangkan haba dengan lebih cepat, mengurangkan risiko herotan haba. Muncung kuprum tugas berat — dengan dinding dan penebat yang lebih tebal — adalah standard untuk aplikasi 400–600 amp dalam fabrikasi struktur dan kimpalan plat berat. Untuk hujung pemotongan bahan api oksi, aloi tembaga atau kuprum gred tinggi adalah bahan standard dengan tepat kerana keupayaannya untuk menahan suhu melampau api pemotongan tanpa mengubah bentuk atau menghakis geometri orifis.
Bersalut nikel dan bersalut krom muncung menggabungkan teras kuprum dengan salutan permukaan yang lebih tahan terhadap lekatan percikan daripada sama ada tembaga kosong atau loyang. Penyaduran juga menyediakan beberapa faedah penebat haba. Aplikasi utama mereka adalah dalam kimpalan robotik dan automatik, di mana kitaran kimpalan yang panjang dan tidak terganggu adalah rutin dan meminimumkan masa henti pembersihan secara langsung memberi kesan kepada pemprosesan. Hayat perkhidmatan yang lebih lama mewajarkan kos pendahuluan yang lebih tinggi dalam persekitaran pengeluaran volum tinggi.
Seramik muncung mewakili kategori yang lebih baru, terutamanya digunakan dalam kimpalan TIG dan beberapa aplikasi MIG khusus. Permukaan tidak konduktif mereka bermakna bahawa percikan tidak boleh menjembatani secara elektrik dari muncung ke hujung sentuhan — mod kegagalan yang menyebabkan aliran arus melalui muncung dan degradasi pantas. Cawan TIG seramik juga menahan sentuhan terus dengan bahan kerja panas tanpa lebur, menjadikannya berguna untuk mengimpal dalam alur yang ketat.

Tiga Langkah untuk Memilih Nozel yang Betul
Pemilihan menjadi mudah apabila ia mengikut urutan tetap daripada cuba menilai semua pembolehubah secara serentak.
Langkah 1 — Kenal pasti proses dan parameter operasinya. Tentukan sama ada aplikasinya adalah MIG/GMAW, pemotongan bahan api oksi, pemanasan bahan api oksi atau TIG. Untuk proses arka, tetapkan julat amperage operasi. Untuk proses bahan api oksi, kenal pasti gas bahan api (asetilena vs. propana) dan ketebalan bahan yang dipotong atau dipanaskan. Parameter ini segera menyempitkan medan: aplikasi MIG 150-amp memerlukan muncung loyang atau tembaga standard; kitaran MIG robotik 500 amp memerlukan muncung kuprum bersalut tugas berat; aplikasi pemotongan propana pada plat 20 mm memerlukan hujung propana bersaiz untuk ketebalan bahan tersebut. Gandingkan petua anda dengan yang betul pengawal selia tekanan gas untuk melengkapkan persediaan obor anda adalah sama penting — muncung hanya boleh berfungsi seperti yang direka apabila tekanan gas secara konsisten dalam julat yang disyorkan untuk saiz hujung tersebut.
Langkah 2 — Menilai kebolehaksesan bersama. Bolehkah muncung silinder lurus mencapai sambungan tanpa mengotori bahan kerja atau lekapan? Jika ya, gunakannya - lubang yang lebih besar memaksimumkan liputan gas dan meminimumkan pembentukan percikan. Jika sambungan berada di sudut yang ketat, alur dalam atau kimpalan paip dalaman, beralih ke profil kesesakan atau tirus. Gunakan diameter luar terkecil yang masih memberikan liputan gas yang mencukupi untuk saiz kolam kimpalan, bukan yang terkecil yang sesuai secara fizikal. Mengecilkan saiz lubang muncung mengorbankan kualiti perisai; terlalu besar diameter luar mewujudkan masalah kelegaan.
Langkah 3 — Padankan bahan dengan permintaan haba. Untuk kerja kitaran pendek, amperage rendah, loyang memberikan rintangan percikan yang baik pada kos yang lebih rendah. Untuk kerja haba tinggi atau amperage tinggi yang berterusan, beralih ke kuprum. Untuk aplikasi automatik atau robot yang menjalankan kitaran hampir berterusan, muncung bersalut mengurangkan kekerapan penyelenggaraan cukup untuk mengimbangi perbezaan kos. Untuk aplikasi bahan api oksi, sentiasa gunakan petua kuprum atau aloi kuprum — petua loyang boleh patah di bawah renjatan haba letupan oksigen bertekanan tinggi, risiko keselamatan sama seperti prestasi.
Penyelenggaraan, Pembersihan, dan Penggantian
Muncung yang telah dibersihkan dan diselenggara dengan betul akan bertahan lebih lama daripada muncung baru yang telah diabaikan dengan jidar yang lebar. Mod kegagalan untuk hampir semua muncung adalah sama: percikan terkumpul pada lubang dalam, menyekat aliran gas dan mewujudkan pergolakan yang menjejaskan liputan pelindung. Kualiti kimpalan merosot sebelum muncung kelihatan gagal, bermakna kerosakan sering dilakukan sebelum pengimpal menyedari masalahnya.
Langkah pencegahan yang paling berkesan ialah kompaun anti percikan — sama ada gel celup atau semburan — digunakan pada lubang muncung sebelum memulakan sesi kimpalan. Anti percikan menghalang percikan daripada melekat pada permukaan muncung, menjadikan sebarang timbunan mudah tercabut semasa atau selepas kimpalan. Jangan bergantung pada anti percikan sebagai pengganti pembersihan berkala; gunakannya sebagai bantuan penyelenggaraan yang memanjangkan selang antara pembersihan.
Apabila pembersihan diperlukan, gunakan playar reamer muncung atau stesen pembersihan obor untuk mengeluarkan percikan secara mekanikal. Jangan gunakan pemutar skru atau alat runcing lain yang boleh menjaringkan permukaan lubang - permukaan dalaman yang kasar mempercepatkan lekatan percikan masa hadapan dan boleh mengubah geometri aliran gas dalaman. Untuk petua pemotongan bahan api oksi, bersihkan port orifis dengan pembersih hujung dengan saiz yang betul; pembersih hujung bersaiz besar membesarkan orifis, yang mengganggu kualiti nyalaan atau pemotongan secara kekal dan bermakna hujung mesti diganti.
Gantikan muncung MIG apabila lubang menunjukkan herotan yang boleh dilihat, apabila penebat retak atau hilang, atau apabila percikan meresap antara muncung dan hujung sentuhan selepas dibersihkan. Untuk petua pemotongan bahan api oksi, gantikan apabila pembesaran orifis menyebabkan nyalaan lembut atau tidak teratur yang tidak dapat dibetulkan dengan pembersihan, atau apabila muka tempat duduk rosak dan tidak lagi mengelak dengan betul pada lampiran pemotong. Menjalankan muncung atau hujung yang haus tidak menjimatkan wang — kehilangan kualiti, kerja semula dan sisa gas akibat perisai yang lemah atau nyalaan yang rosak lebih mahal daripada bahan habis itu sendiri.