Suhu yang dihasilkan oleh obor pemotong adalah salah satu nombor yang paling kerap disebut — dan paling kerap disalahfahamkan — dalam pemotongan bahan api oksi. Orang ramai bertanya sejauh mana obor pemotong menjadi panas, menerima nombor dalam beribu-ribu darjah, dan menganggap lebih tinggi adalah lebih baik. Realitinya lebih bernuansa: suhu nyalaan adalah salah satu faktor dalam prestasi pemotongan, tetapi bukan satu-satunya, dan bukan selalu yang paling penting. Memahami maksud nombor suhu sebenarnya membantu anda memilih gas yang betul, hujung yang betul dan persediaan yang betul untuk kerja yang sedang dijalankan.
Seberapa Panas Obor Pemotong?
Nyalaan prapanas obor pemotong — gelang nyalaan yang mengelilingi hujung pemotong sebelum tuil oksigen pemotong dihidupkan — mencapai suhu antara 4,400°F dan 6,000°F (kira-kira 2,400°C hingga 3,300°C), bergantung pada gas bahan api yang digunakan dan nisbah oksigen kepada bahan api dalam campuran. Julat ini meliputi semua persediaan pemotongan bahan api oksi biasa, daripada propana di hujung bawah kepada oksi-asetilena di hujung atas.
Nyalaan prapanas berfungsi untuk tujuan tertentu: menaikkan logam asas kepada suhu nyalanya, yang bagi keluli karbon lembut adalah kira-kira 1,600°F (870°C). Pada suhu ini, keluli mencapai warna oren terang dan mula menunjukkan percikan api di pinggir permukaan. Hanya pada ketika ini logam bersedia untuk dipotong. Apabila operator membuka tuil oksigen pemotongan, aliran oksigen tulen bertekanan tinggi diperkenalkan ke kawasan yang dipanaskan dahulu — dan pemotongan sebenar bermula.
Yang penting, aliran oksigen pemotongan itu sendiri tidak menambah suhu nyalaan yang ketara . Apa yang dilakukannya ialah memulakan dan mengekalkan tindak balas kimia antara oksigen dan besi dalam keluli. Tindak balas itu - bukan nyalaan obor - melakukan kerja sebenar memotong.
Mengapa Memotong Suhu Obor Hanya Sebahagian daripada Cerita
Perbezaan antara suhu nyalaan dan keluaran haba adalah yang difahami oleh pengendali pemotong yang berpengalaman tetapi pemula sering terlepas. Suhu mengukur betapa panasnya nyalaan pada terasnya. Keluaran haba — diukur dalam BTU bagi setiap kaki padu gas yang digunakan — mengukur berapa banyak tenaga haba api dipindahkan ke bahan kerja dari semasa ke semasa. Ini berkaitan tetapi tidak sama, dan mengoptimumkan untuk satu tidak mengoptimumkan yang lain secara automatik.
Asetilena menghasilkan nyalaan bahan api oksi terpanas daripada mana-mana gas yang biasa didapati, tetapi jumlah keluaran habanya (kandungan BTU) adalah lebih rendah daripada propilena dan propana kerana ia terbakar pada kadar yang lebih cepat dengan isipadu bahan api yang kurang. Nyalaan propilena terbakar agak lebih sejuk daripada asetilena, tetapi kon nyalaan luarnya memberikan kandungan BTU yang lebih ketara — bermakna ia boleh memanaskan jisim keluli yang lebih besar dengan lebih cekap untuk aplikasi tertentu, walaupun suhu puncak lebih rendah.
Proses pemotongan itu sendiri juga pada asasnya kimia dan bukannya haba. Sebaik sahaja keluli mencapai suhu menyala, aliran oksigen pemotongan mengoksidakan besi - pada asasnya membakarnya - dalam tindak balas eksotermik yang menghasilkan habanya sendiri. Nyalaan prapanas obor mengekalkan tindak balas ini semasa obor bergerak di sepanjang pemotongan, tetapi tenaga yang mendorong pemotongan sebahagian besarnya dapat bertahan sendiri setelah ditubuhkan. Inilah sebabnya mengapa obor pemotong tidak hanya meleleh melalui keluli seperti yang dijangkakan oleh pengimpal: ia secara kimia menukar laluan besi yang sempit kepada cecair oksida besi (slag), yang dihembus keluar dari kerf oleh tekanan oksigen.
Perbandingan Suhu Gas Bahan Api
Empat gas menyumbang sebahagian besar daripada aplikasi pemotongan bahan api oksi. Ciri suhu dan keluaran haba mereka berbeza dalam cara yang menjadikan setiap satu lebih sesuai untuk tugas tertentu:
| Gas Bahan Api | Suhu Nyalaan (dengan O₂) | BTU Api Utama/ft³ | Aplikasi Terbaik |
|---|---|---|---|
| asetilena | ~5,600°F (3,100°C) | ~507 BTU/kaki³ | Panaskan cepat, keluli nipis hingga sederhana, pemotongan ketepatan |
| Propilena | ~5,300°F (2,930°C) | ~440 BTU/kaki³ (utama); menengah tinggi | Keluli tebal, pemotongan serong, pemotongan sekerap, kecekapan kos |
| propana | ~4,600°F (2,540°C) | ~255 BTU/kaki³ (utama) | Pemanasan keluli tebal, pemotongan kelajuan perlahan, pemanasan awal sebahagian besar |
| MAPP / MAP-Pro | ~5,300°F (2,930°C) | Sama seperti propylene | Pemanasan bahagian kecil, pematerian, pemotongan terendam tekanan tinggi |
Ambil perhatian bahawa nilai BTU berbeza mengikut sumber dan kaedah pengukuran. Angka di atas mencerminkan pelepasan haba primer (kon dalam), yang merupakan nilai paling relevan untuk kelajuan prapanas. Kandungan BTU nyalaan sekunder (kon luar) merupakan faktor tambahan — terutamanya penting untuk propilena, yang memberikan lebih daripada dua kali keluaran BTU nyalaan sekunder asetilena.

Asetilena: Api Terpanas, Panaskan Terpantas
Oksi-asetilena menghasilkan suhu nyalaan tertinggi daripada mana-mana gas pemotong biasa — kira-kira 5,600°F (3,100°C) dengan nisbah oksigen kepada bahan api 1:1. Ini diterjemahkan terus ke dalam masa prapanas terpantas, yang penting dalam persekitaran pengeluaran di mana masa kitaran potong mempengaruhi daya pemprosesan. Untuk kerja ketepatan pada stok yang lebih nipis, kon dalam pekat asetilena menyampaikan haba yang disasarkan dengan sebaran minimum, mengurangkan zon terjejas haba pada bahagian yang ketepatan dimensi adalah kritikal.
Asetilena mempunyai dua had yang ketara. Pertama, ia tidak boleh digunakan pada tekanan melebihi 15 PSI — melebihi ambang ini, gas menjadi tidak stabil dan boleh terurai secara meletup tanpa sumber pencucuhan. Siling tekanan ini mengehadkan kadar aliran maksimum yang boleh dicapai, yang seterusnya mengehadkan kelajuan pemotongan pada plat yang sangat tebal. Kedua, kecenderungan imbas balik asetilena yang lebih tinggi berbanding dengan gas alternatif bermakna penangkap imbas balik bukan pilihan — ia adalah keperluan keselamatan untuk sebarang persediaan oksi-asetilena. Gas ini juga hanya tersedia dalam silinder dengan kapasiti maksimum kira-kira 400 kaki padu, menjadikannya lebih mahal untuk mengekalkan bekalan untuk operasi pemotongan volum tinggi.
Propana dan Propilena: Suhu Rendah, BTU Lebih Tinggi
Propana terbakar pada kira-kira 4,600°F (2,540°C) dengan oksigen — jauh lebih sejuk daripada asetilena — tetapi kandungan BTU nyalaan sekundernya yang tinggi menjadikannya berkesan untuk memanaskan jisim besar keluli dan memotong plat tebal pada kelajuan yang lebih rendah. Masa prapanas yang lebih lama diperlukan ialah pertukaran yang diterima dalam aplikasi yang kualiti potongan pada bahagian berat lebih penting daripada kelajuan kitaran. Propana tersedia secara meluas, boleh dibekalkan secara pukal atau melalui saluran paip, dan jauh lebih murah daripada asetilena seunit haba yang dihantar.
Propilena menempati kedudukan tengah: suhu nyalaannya kira-kira 5,300°F (2,930°C) adalah hampir dengan asetilena, tetapi jumlah kandungan BTUnya — menggabungkan nyalaan primer dan sekunder — adalah kira-kira dua kali ganda daripada asetilena setiap kaki padu gas. Gabungan ini menjadikan propilena pilihan utama untuk memotong keluli tebal, pemotongan serong, pemprosesan sekerap dan aplikasi semburan api. Ia juga kira-kira 50% lebih murah daripada asetilena, 20 kali lebih stabil (dengan kecenderungan kilas balik yang sangat rendah), dan satu silinder 100 paun propilena boleh menggantikan kira-kira lima silinder asetilena besar dalam penggunaan pemotongan biasa. Untuk operasi yang pada masa ini menggunakan asetilena untuk pemotongan am dan ingin mengurangkan kos gas tanpa kehilangan prestasi yang ketara, propilena ialah alternatif yang paling langsung.
Kedua-dua propana dan propilena memerlukan hujung obor gaya penyuntik dan bukannya hujung tekanan yang sama yang digunakan dengan asetilena. Menggunakan jenis hujung yang salah untuk gas yang digunakan merendahkan kualiti pemotongan dan boleh menimbulkan bahaya keselamatan — pemilihan hujung mesti sepadan dengan gas bahan api.
Bagaimana Petua Memotong Mempengaruhi Penghantaran Haba
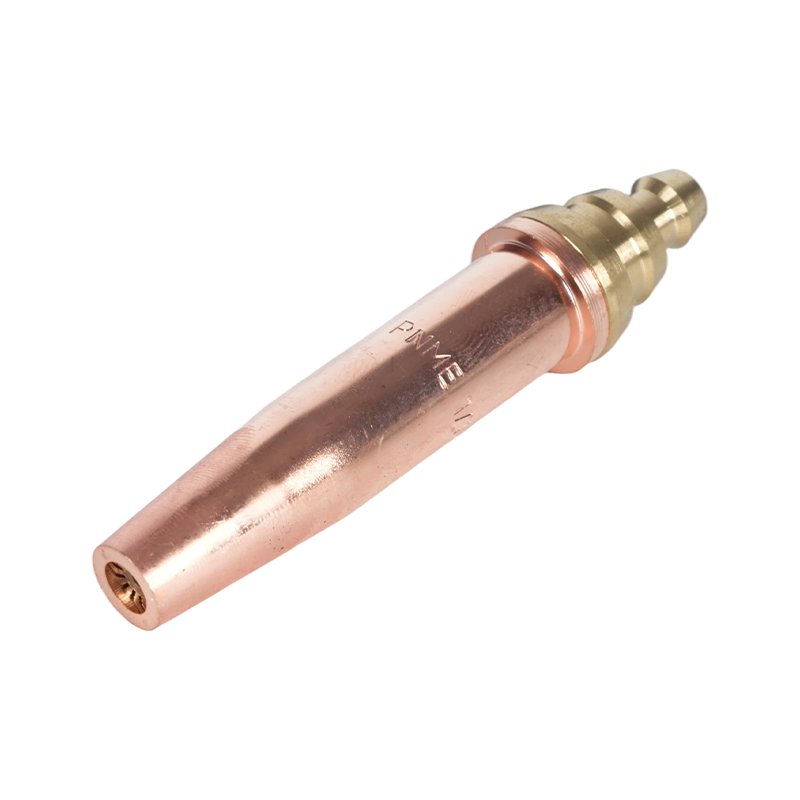
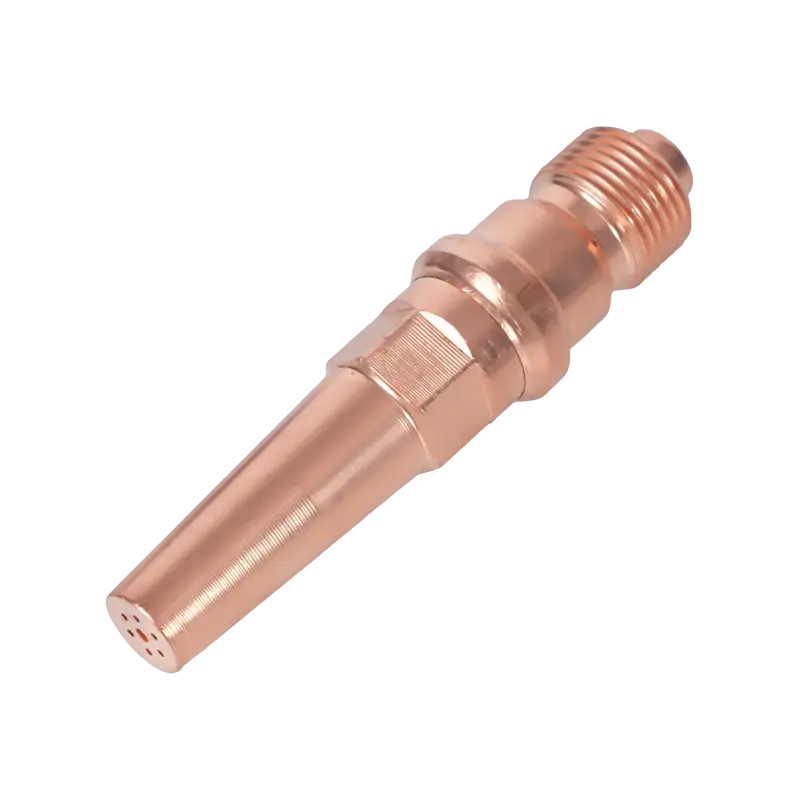
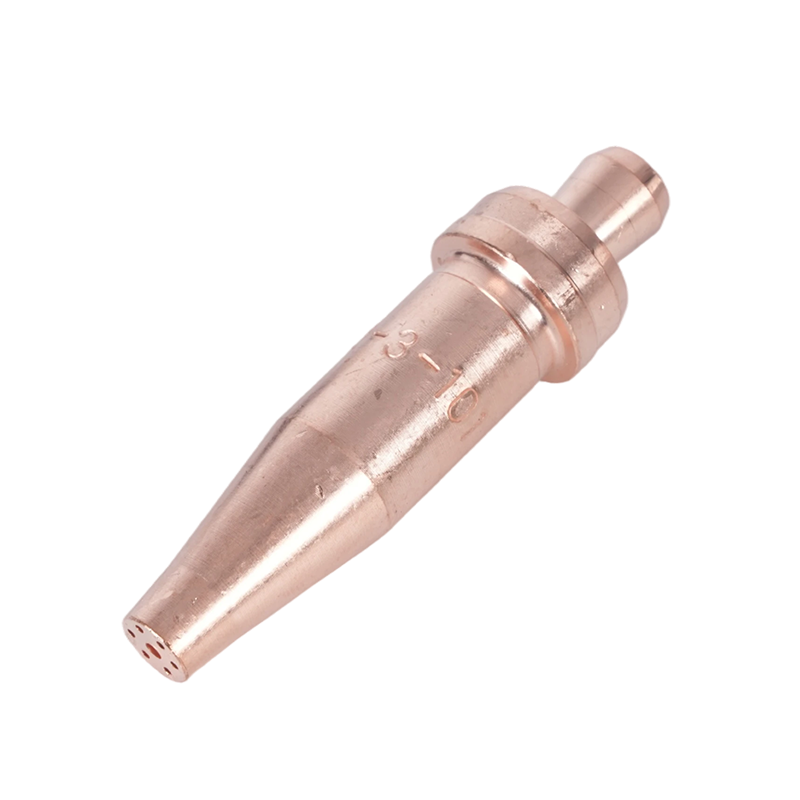
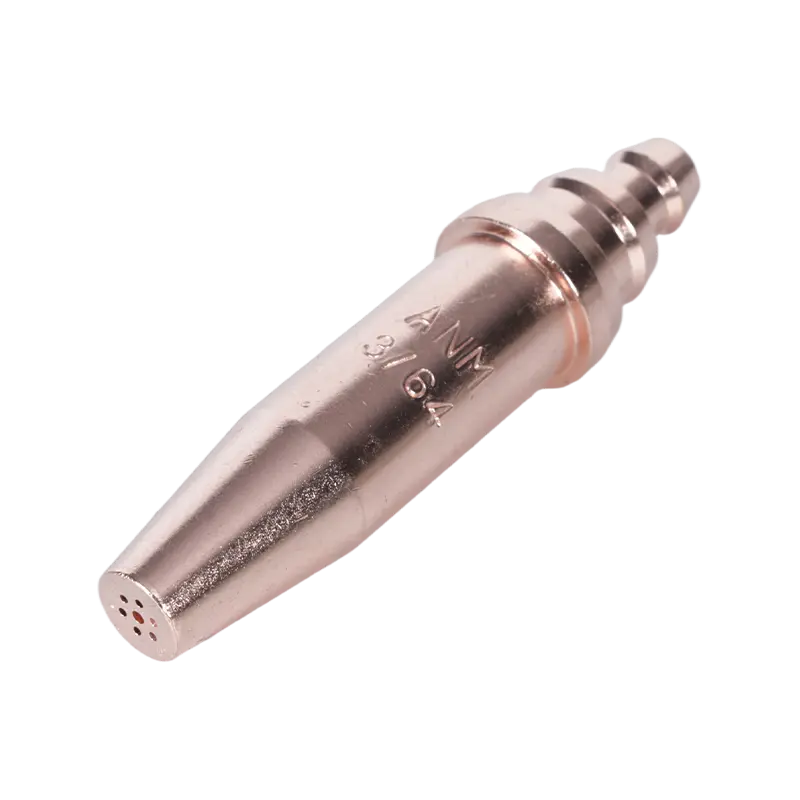
Hujung pemotongan ialah komponen yang menterjemahkan tekanan gas dan mengalir ke dalam nyalaan prapanas yang berkesan dan aliran oksigen pemotongan. Reka bentuknya — bilangan, saiz dan sudut orifis prapanas, dan diameter lubang oksigen pemotongan pusat — menentukan cara suhu nyalaan dihantar ke bahan kerja secara praktikal, tanpa mengira keupayaan gas itu sendiri secara teorinya.
Petua yang terlalu kecil untuk penggunaan menyekat aliran oksigen dan memanjangkan masa prapanas melebihi apa yang diperlukan oleh suhu gas. Petua yang terlalu besar untuk bahan nipis menyebarkan haba ke kawasan yang lebih luas daripada yang diperlukan, meningkatkan herotan dan mengurangkan kualiti potongan. Petua yang haus atau rosak — dengan orifis yang diperbesar atau cacat akibat kitaran haba berulang atau pembersihan yang tidak betul — menghasilkan nyalaan yang tidak teratur yang tidak dapat mengekalkan suhu nyalaan yang konsisten merentasi laluan potong, yang membawa kepada tepi kasar dan bintik-bintik yang tidak dipotong tanpa mengira betapa panasnya nyalaan secara teorinya terbakar.
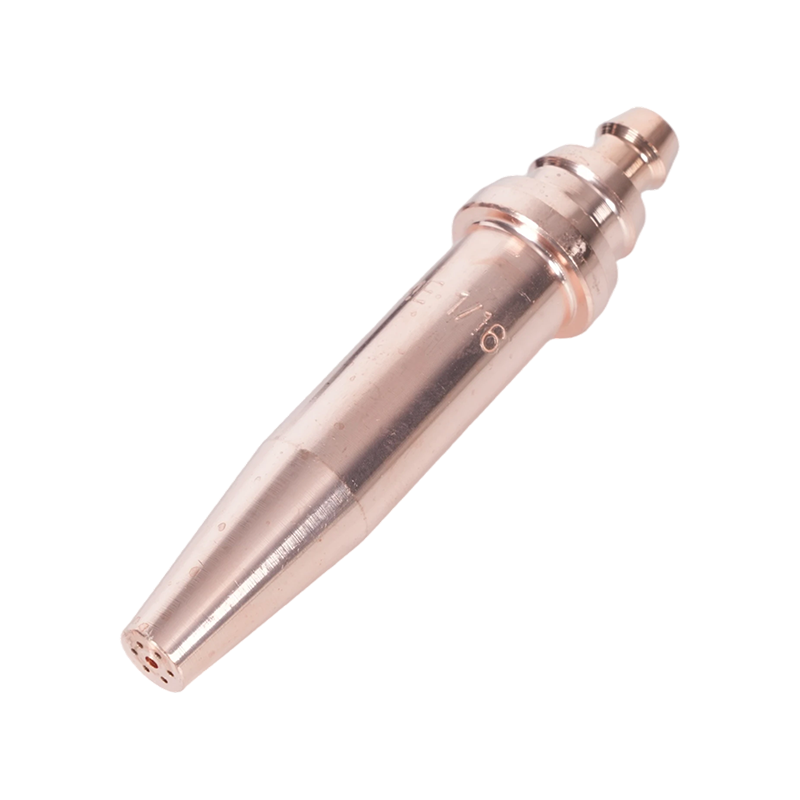
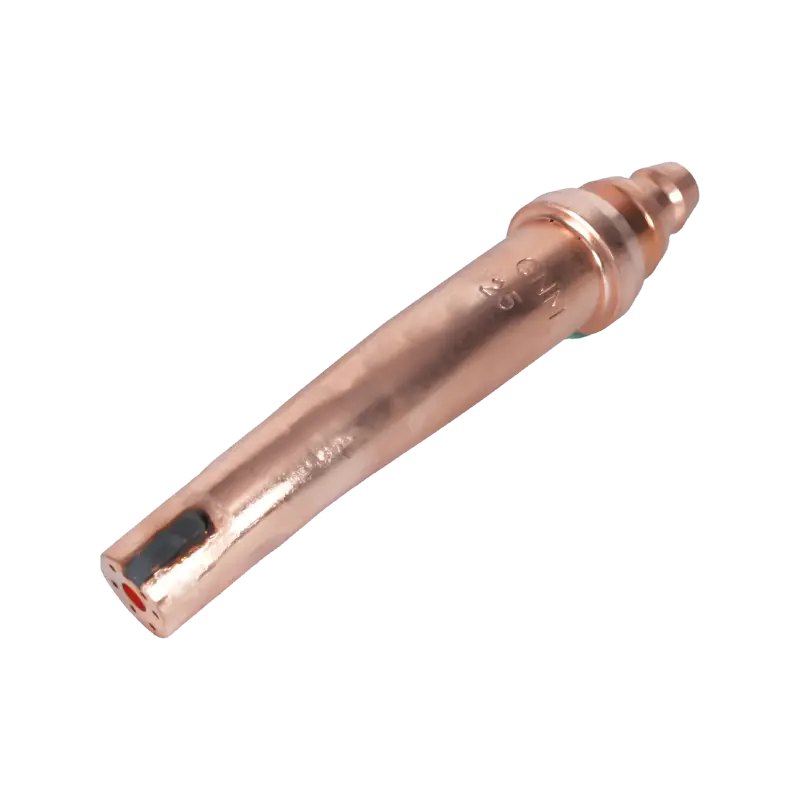
Bahan petua juga penting: petua yang dihasilkan untuk toleransi orifis yang tepat mengekalkan ciri aliran yang konsisten sepanjang hayat perkhidmatannya, manakala petua yang berkualiti rendah mungkin mempunyai variasi dimensi yang menghasilkan hasil yang tidak konsisten daripada penggunaan pertama. Petua obor pemotong asetilena direka untuk pemotongan bahan api oksi suhu tinggi direka bentuk dengan geometri orifis dan spesifikasi bahan yang diperlukan oleh tekanan dan suhu oksi-asetilena. Untuk persediaan propana dan bahan api alternatif, petua obor pemotong propana untuk persediaan bahan api alternatif BTU tinggi gunakan reka bentuk gaya penyuntik yang diperlukan oleh gas alternatif tekanan rendah untuk mencapai pencampuran bahan api-oksigen yang betul di hujungnya.

Mengurus Suhu untuk Pemotongan Selamat dan Bersih
Mengendalikan obor pemotong pada julat suhu yang betul adalah sama pentingnya dengan perkara keselamatan seperti halnya prestasi. Memanaskan badan obor secara terlampau — melalui tembakan yang berlebihan (nyalaan singkat kembali ke hujung) atau kilas balik (nyalaan api kembali ke dalam hos atau pengawal selia) — boleh merosakkan peralatan dan mewujudkan bahaya yang serius.
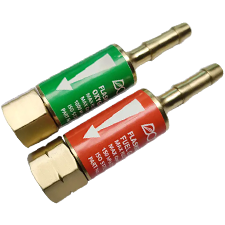
Tembakan belakang biasanya terhasil daripada hujung yang menyentuh bahan kerja, tekanan gas yang salah, atau lubang hujung yang kotor atau rosak. Nyalaan padam dengan pop tajam dan boleh dinyalakan semula. Kilas balik adalah lebih serius: nyalaan kembali melepasi hujung ke dalam badan obor dan hos, menghasilkan bunyi mendesis atau mencicit dan berpotensi mencapai bekalan gas. Persediaan obor moden menangani risiko ini dengan penangkap imbas balik — peranti yang dipasang di antara hos dan badan obor (atau pengawal selia) yang mengandungi injap sehala dan pemotongan haba untuk menghentikan aliran gas terbalik sebelum ia boleh sampai ke silinder. Penangkap imbas kembali untuk operasi obor pemotongan yang selamat adalah komponen keselamatan yang diperlukan untuk mana-mana sistem bahan api oksi — bukan aksesori pilihan — dan harus diperiksa dengan kerap untuk kerosakan atau tersumbat.
Pengurusan suhu semasa pemotongan juga melibatkan mengekalkan jarak obor ke tempat kerja yang betul. Terlalu dekat dan percikan mencemari lubang hujung dan boleh menyebabkan bumerang; terlalu jauh dan nyalaan prapanas kehilangan keberkesanan, memanjangkan masa prapanas dan menurunkan kualiti potongan. Jarak kebuntuan yang betul berbeza mengikut saiz hujung dan jenis gas dan dinyatakan dalam data pengilang hujung untuk setiap nombor hujung.
Memilih Persediaan yang Tepat untuk Keperluan Suhu Anda
Soalan praktikal bukan "gas mana yang paling panas terbakar?" tetapi "kombinasi gas dan hujung yang manakah memberikan haba yang betul kepada bahan dan aplikasi khusus saya dengan cekap dan selamat?" Jawapannya bergantung pada ketebalan keluli, kualiti potongan yang diperlukan, jumlah pengeluaran dan ketersediaan gas.
Untuk keluli nipis hingga sederhana (sehingga kira-kira 1 inci) yang kualiti dan kelajuan potongan menjadi keutamaan, oksi-asetilena dengan hujung asetilena yang sepadan ialah pilihan standard. Untuk pemotongan plat tebal, pemprosesan sekerap atau operasi volum tinggi yang kos gas merupakan faktor yang bermakna, propilena dengan hujung penyuntik yang betul memberikan prestasi hampir asetilena pada kos operasi yang jauh lebih rendah. Untuk kegunaan sekali-sekala atau tapak di mana bekalan asetilena tidak praktikal, propana menyediakan alternatif yang boleh dipercayai dengan prestasi yang mencukupi untuk kebanyakan tugas pemotongan struktur.
Apa sahaja gabungan gas dan hujung yang dipilih, pemegang obor, lampiran pemotong dan pengawal selia mestilah serasi dengan gas tersebut dan dinilai untuk tekanan yang terlibat. Kit obor pemotongan lengkap untuk persediaan pemotongan bahan api oksi menyediakan komponen yang sepadan — pemegang, lampiran, hujung dan hos — yang direka bentuk untuk berfungsi bersama pada tekanan dan kadar aliran yang betul untuk jenis gas tertentu. Bagi pengendali yang sudah mempunyai pemegang obor dan perlu menambah keupayaan pemotongan, lampiran pemotongan serasi dengan sistem pemegang obor utama benarkan fungsi pemotongan ditambah tanpa menggantikan persediaan penuh — dengan syarat lampiran itu dinilai untuk gas bahan api yang digunakan.