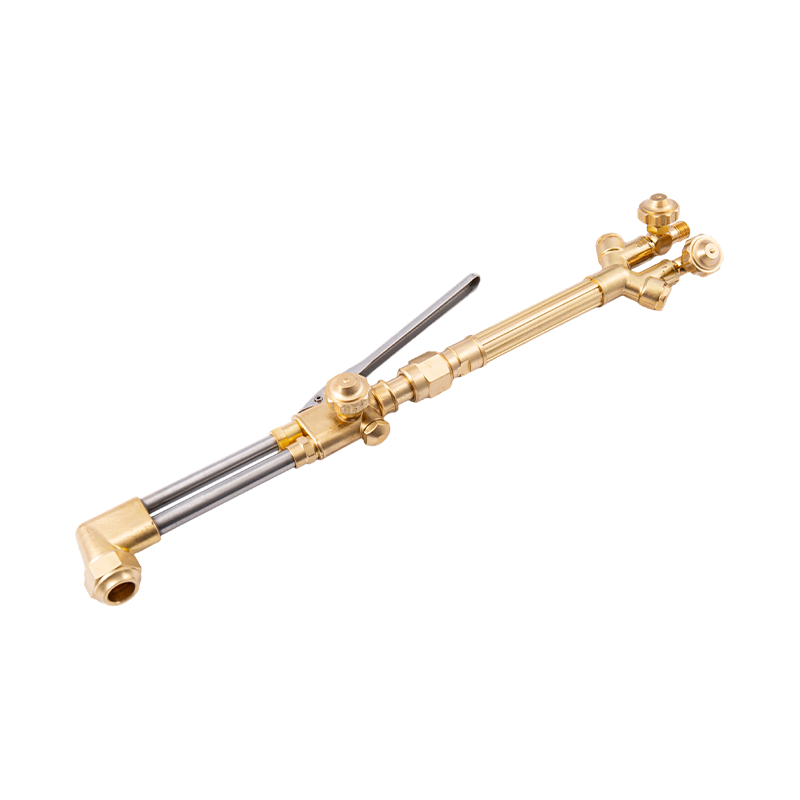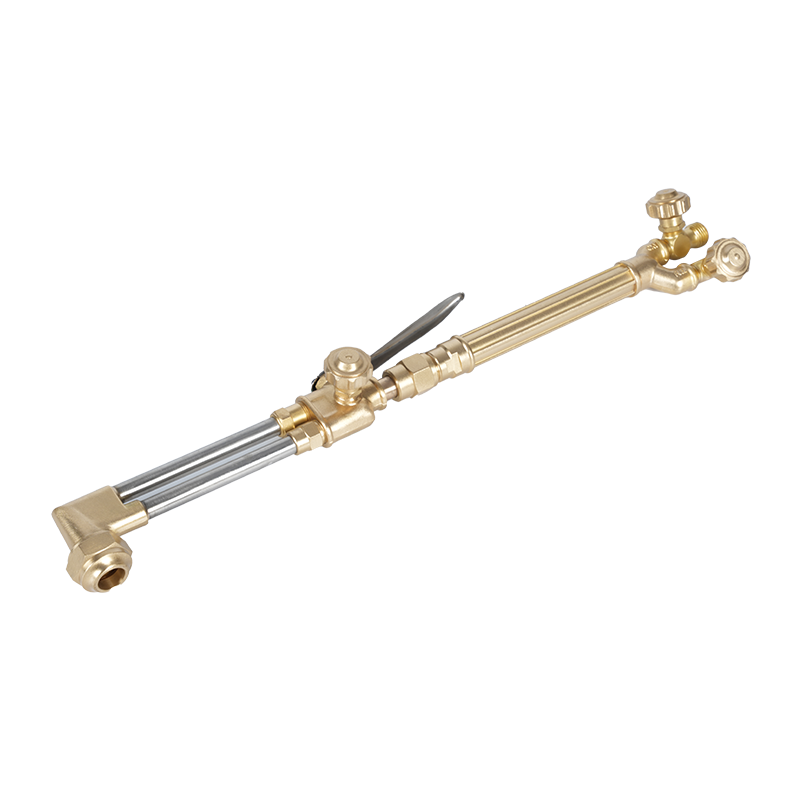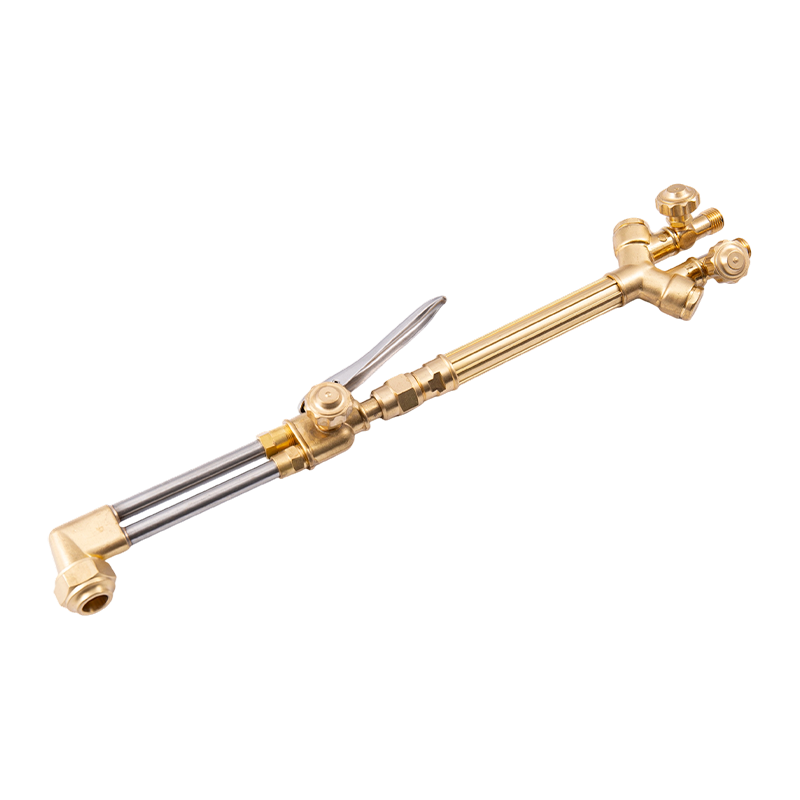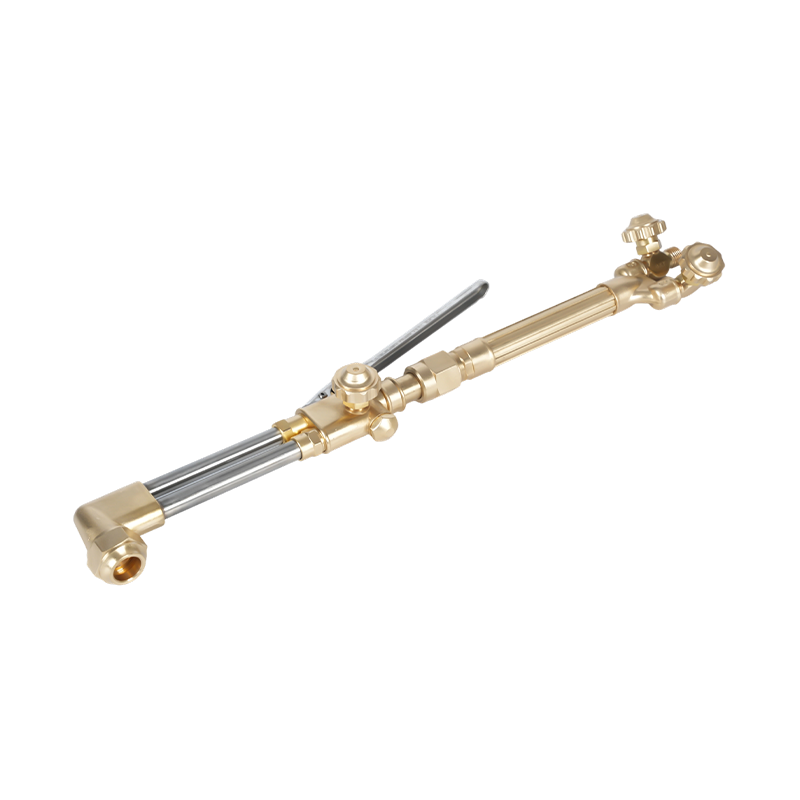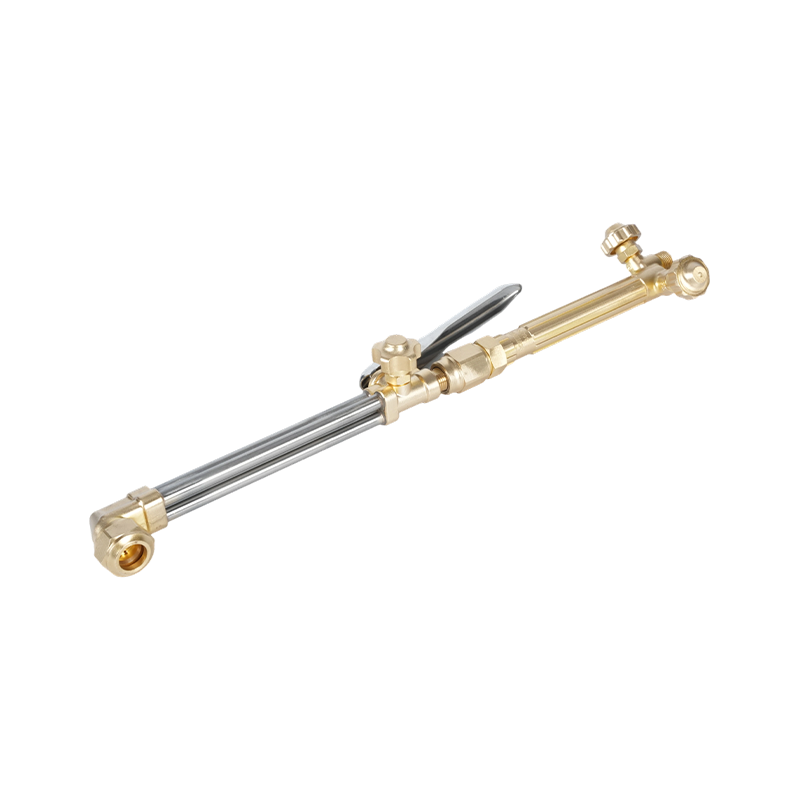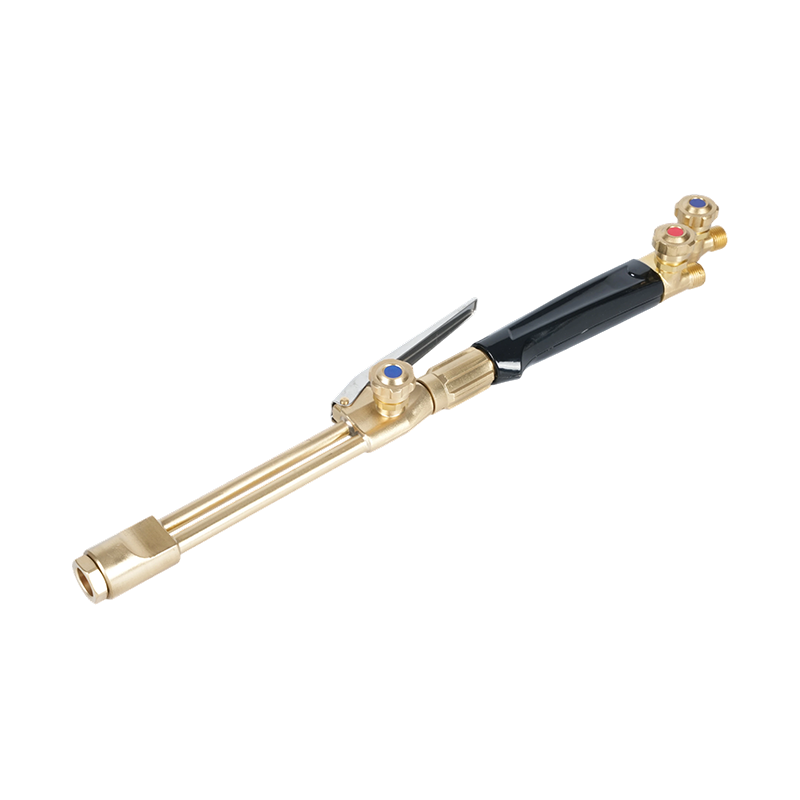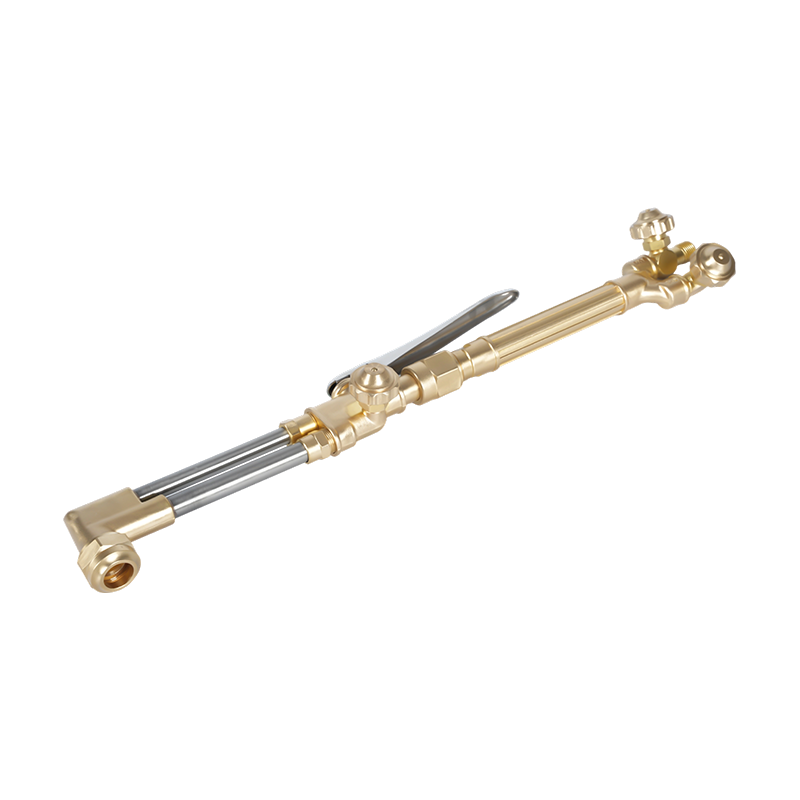
A kit obor memotong ialah alat penting untuk fabrikasi logam, perobohan, dan pembaikan, menggunakan haba sengit nyalaan bahan api oksi untuk memutuskan keluli dan logam ferus yang lain. Tidak seperti pemotong plasma yang bergantung kepada elektrik, kit ini menggunakan gabungan gas bahan api (seperti asetilena, propana, atau propilena) dan oksigen tulen untuk mengoksidakan logam, menghasilkan potongan yang bersih dan tepat. Untuk profesional dan peminat DIY, memilih kit yang betul melibatkan pemahaman jenis bahan api tertentu, konfigurasi hos dan ciri keselamatan yang sepadan dengan aplikasi yang dimaksudkan. Digunakan dengan betul, obor pemotong boleh memotong beberapa inci keluli dengan mudah alih dan kuasa yang boleh dipadankan oleh beberapa alat lain.
Kelebihan teras kit obor pemotongan terletak pada kepelbagaian dan kedalaman pemotongannya. Walaupun pemotong plasma dihadkan oleh bekalan kuasa dan ketebalan, obor bahan api oksi boleh memotong plat keluli melebihi 12 inci tebal , menjadikannya amat diperlukan untuk kerja industri berat. Walau bagaimanapun, kuasa ini disertakan dengan tanggungjawab keselamatan yang penting. Memahami kimia pembakaran, tetapan pengawal selia yang betul, dan penyelenggaraan peralatan adalah penting untuk operasi yang selamat dan cekap.
Jenis Bahan Api dan Aplikasinya
Pilihan gas bahan api memberi kesan ketara kepada prestasi, kos dan keselamatan kit obor pemotongan. Setiap bahan api mempunyai sifat terma yang berbeza, suhu nyalaan, dan keperluan pengendalian.
asetilena
asetilena is the most common fuel for cutting torches due to its high flame temperature of approximately 3,160°C (5,720°F) apabila dicampur dengan oksigen. Ia menghasilkan nyalaan neutral pekat yang sesuai untuk pemotongan dan kimpalan. Asetilena membolehkan masa prapemanasan yang lebih cepat dan pemotongan yang lebih bersih pada keluli nipis hingga sederhana tebal. Walau bagaimanapun, ia tidak stabil pada tekanan melebihi 15 psi dan memerlukan silinder khusus yang diisi dengan jisim berliang untuk mengelakkan penguraian.
Propana dan Propilena
Propana dan propilena adalah alternatif yang lebih selamat dan menjimatkan kepada asetilena. Mereka beroperasi pada tekanan yang lebih tinggi dan tidak menimbulkan risiko ketidakstabilan yang sama. Walaupun suhu nyalaannya lebih rendah (sekitar 2,800°C / 5,072°F untuk propana), mereka menghasilkan corak haba yang lebih luas, menjadikannya sangat baik untuk memotong plat keluli tebal dan aplikasi pemanasan. Pertukaran adalah masa prapemanasan yang lebih perlahan dan tepi potongan yang lebih kasar pada bahan yang lebih nipis.
| Jenis Bahan Api | Suhu Nyalaan | Kes Penggunaan Terbaik | Pertimbangan Keselamatan |
|---|---|---|---|
| asetilena | 3,160°C (5,720°F) | Pemotongan Ketepatan, Kimpalan | Tidak stabil >15 psi |
| propana | 2,800°C (5,072°F) | Keluli Tebal, Pemanasan | Lebih berat daripada Udara |
| Propilena | 2,900°C (5,252°F) | Pemotongan Tujuan Am | Memerlukan Petua Tertentu |
Komponen Penting Kit Obor Pemotong
Kit obor pemotongan lengkap terdiri daripada beberapa komponen kritikal yang berfungsi bersama untuk menyampaikan nyalaan terkawal. Memahami setiap bahagian memastikan pemasangan dan penyelesaian masalah yang betul.
Pengawal selia dan Tolok
Pengawal selia mengurangkan tekanan tinggi daripada silinder gas kepada tekanan kerja yang boleh digunakan. Setiap silinder (bahan api dan oksigen) memerlukan pengawal selianya sendiri. Pengawal selia berkualiti tinggi mempunyai dua tolok: satu untuk tekanan silinder (tekanan tinggi) dan satu untuk tekanan talian (tekanan rendah). Adalah penting untuk menggunakan pengawal selia yang dinilai untuk jenis gas tertentu; pengawal selia oksigen tidak boleh digunakan dengan gas bahan api kerana risiko letupan.
Hos dan Injap Periksa
Hos mengangkut gas dari pengawal selia ke obor. Pengekodan warna standard mengenal pasti mereka: merah untuk bahan api and hijau untuk oksigen . Untuk mengelakkan aliran balik yang berbahaya, penangkap denyar atau injap sehala hendaklah dipasang pada kedua-dua pengawal selia dan hujung obor. Peranti ini menghentikan aliran balik gas, menghalang kilas balik yang boleh membawa kepada letupan silinder.
Memotong Lampiran dan Petua
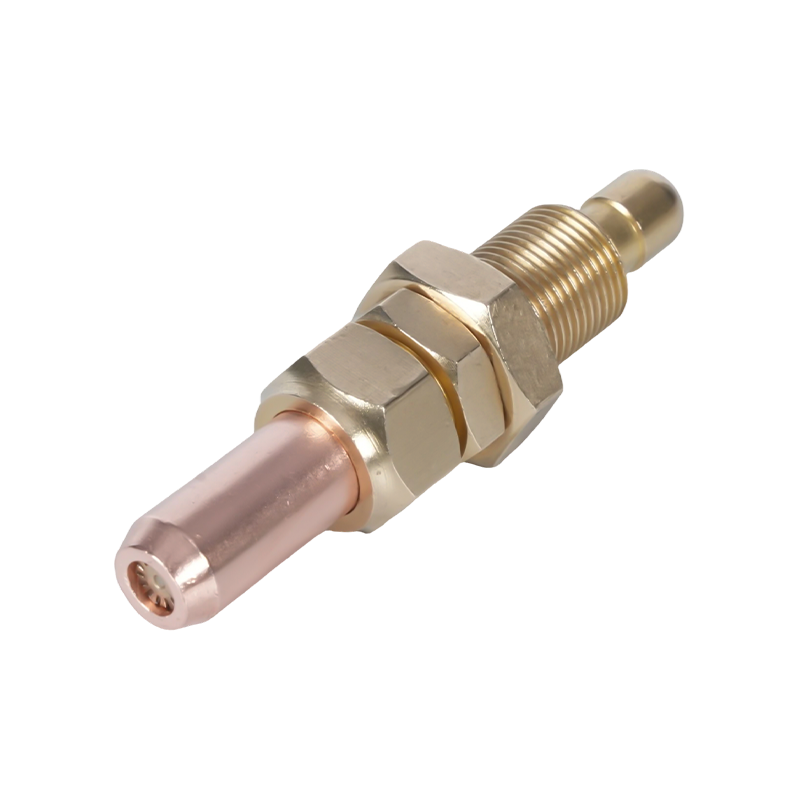
Lampiran pemotong mencampurkan gas dan mengarahkan nyalaan. Ia mempunyai injap berasingan untuk kawalan oksigen dan bahan api. Petua pemotongan bersaiz berdasarkan ketebalan logam yang dipotong. Hujung yang lebih kecil (cth., Saiz 0) sesuai untuk kepingan logam nipis, manakala hujung yang lebih besar (cth., Saiz 5 atau 6) diperlukan untuk keluli struktur berat. Menggunakan saiz hujung yang betul memastikan penggunaan gas yang cekap dan potongan yang bersih.
Protokol Keselamatan dan Amalan Terbaik
Mengendalikan kit obor pemotong melibatkan nyalaan terbuka, gas tekanan tinggi dan logam cair, menjadikan keselamatan sebagai keutamaan. Mematuhi protokol yang ketat meminimumkan risiko kebakaran, letupan dan kecederaan.
- Pengudaraan: Sentiasa bekerja di kawasan yang mempunyai pengudaraan yang baik untuk mengelakkan pengumpulan asap toksik dan gas yang tidak terbakar. Gunakan kipas ekzos atau bekerja di luar rumah jika boleh.
- Alat Pelindung Diri (PPE): Pakai pakaian kalis api, sarung tangan kulit dan cermin mata keselamatan dengan kanta lorek yang sesuai untuk memotong (biasanya Teduh 5). But berujung keluli melindungi kaki daripada jatuh sanga panas.
- Awas Kebakaran: Kosongkan kawasan kerja daripada bahan mudah terbakar. Simpan alat pemadam api berdekatan dan pantau kawasan tersebut selama sekurang-kurangnya 30 minit selepas menyelesaikan kerja untuk menangkap sebarang percikan api yang membara.
- Ujian Kebocoran: Selalu periksa hos dan sambungan untuk kebocoran menggunakan larutan air sabun. Buih menunjukkan kebocoran yang mesti dibaiki sebelum digunakan. Jangan sekali-kali menggunakan api untuk memeriksa kebocoran.
Penyelenggaraan dan Penyelesaian Masalah
Penyelenggaraan yang betul memanjangkan hayat kit obor pemotongan dan memastikan prestasi yang konsisten. Pemeriksaan dan pembersihan yang kerap mengelakkan masalah biasa seperti hujung tersumbat dan nyalaan tidak sekata.
Selepas setiap penggunaan, bersihkan hujung pemotongan dengan fail pembersih hujung untuk membuang sanga dan pengumpulan karbon. Periksa cincin-O dan tempat duduk untuk haus, gantikannya jika ia menunjukkan tanda-tanda kerosakan. Jika nyalaan terpercik atau meletus, periksa sambungan yang longgar atau saluran gas tersumbat. Simpan silinder tegak di lokasi yang selamat dan kering, bertutup apabila tidak digunakan. Dengan mengikut langkah penyelenggaraan ini, pengendali boleh memastikan operasi pemotongan yang boleh dipercayai, selamat dan cekap.