Apa yang Menetapkan Petua Oxy-Acetylene Selain Petua Bahan Api Lain
Tidak semua hujung obor pemotong boleh ditukar ganti, dan perbezaannya bermula dengan gas bahan api. Petua oksigen-asetilena direka bentuk mengikut ciri-ciri pembakaran unik asetilena: ia terbakar lebih panas daripada mana-mana gas bahan api yang tersedia secara komersial, mencapai suhu nyalaan kira-kira 3,500°C (6,332°F) pada kon dalam. Keluaran haba itu membolehkan asetilena memanaskan logam ke takat pencucuhan untuk pemotongan oksigen lebih cepat daripada propana, gas asli atau propilena—sebab itulah oksi-asetilena kekal sebagai pilihan dominan untuk pemotongan keluli struktur dan fabrikasi logam ketepatan walaupun bersaing dengan sistem bahan api alternatif.
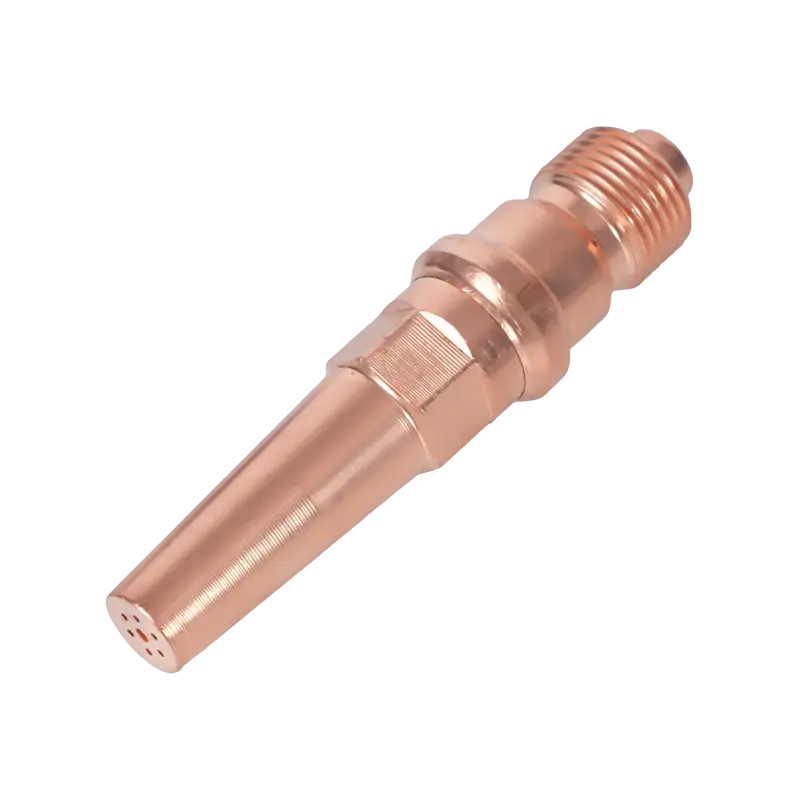
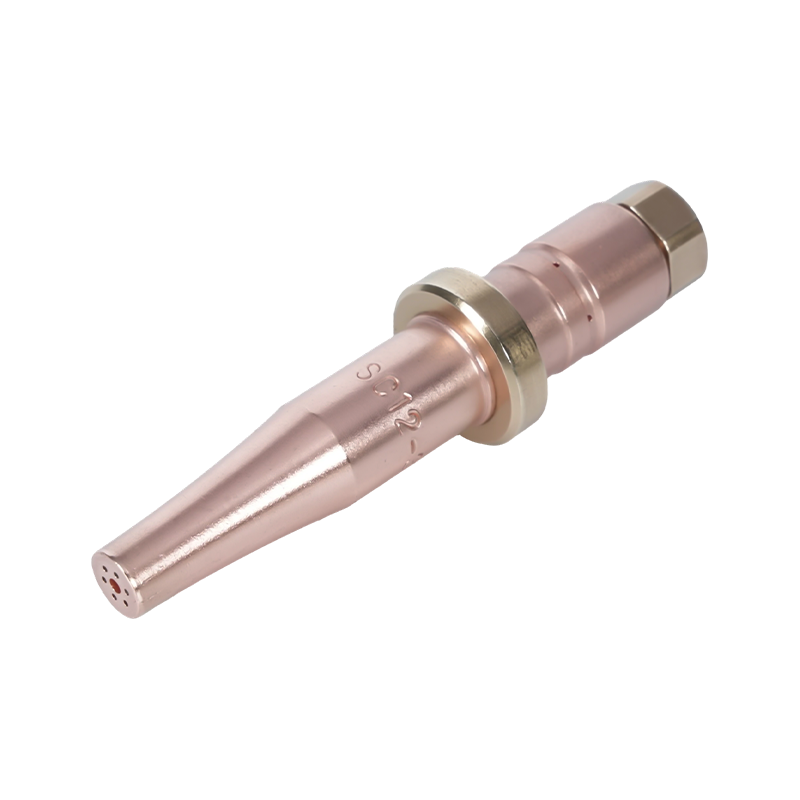
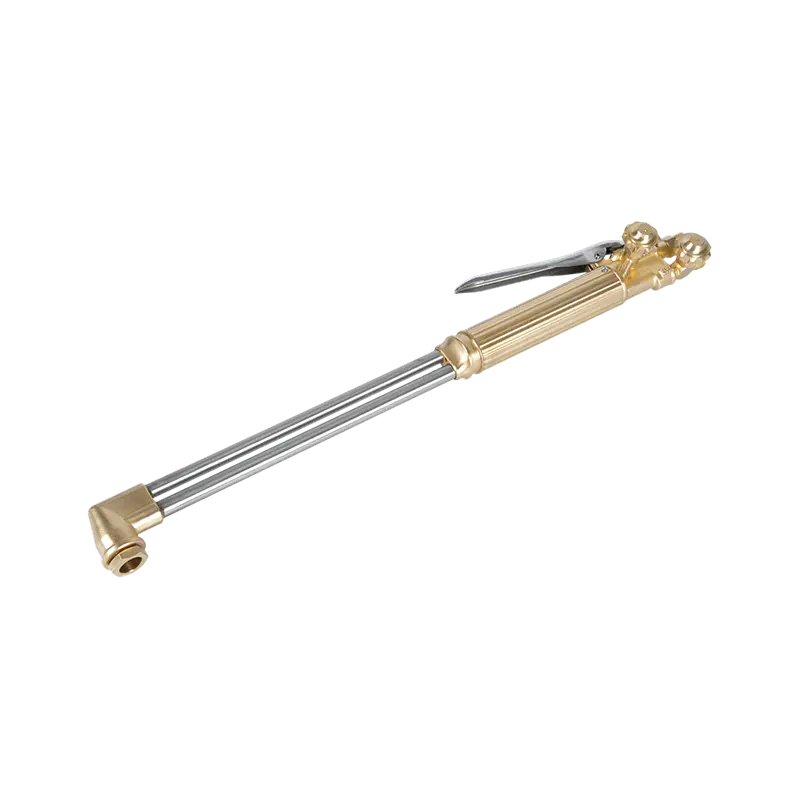
Reka bentuk hujung mencerminkan perkara ini: hujung asetilena biasanya menggunakan jet pemotong satu orifis yang dikelilingi oleh berbilang port prapanas, semuanya disepadukan ke dalam satu badan kuprum. Pelabuhan prapanas dan saluran oksigen pemotongan ditentukur khusus untuk kadar pembakaran asetilena dan keluk tekanan. Menggunakan hujung asetilena dengan bahan api yang terbakar lebih perlahan seperti propana menghasilkan nyalaan yang tidak seimbang, pembentukan karbon dan prestasi pemotongan yang tidak dapat diramalkan. Sebaliknya, hujung propana pada persediaan asetilena tidak dapat memberikan keamatan prapanas yang mampu dilakukan oleh bahan api. Petua padan dengan bahan api bukan pilihan. Untuk diperiksa rangkaian penuh petua obor pemotong asetilena meliputi profil standard, tugas berat dan khusus, pemilihan hendaklah sentiasa bersumberkan siri pengilang pemegang obor anda untuk memastikan tempat duduk kedap gas dan keserasian tekanan dinilai.
Satu faktor tambahan yang unik kepada asetilena: peraturan 1/7. Silinder asetilena tidak boleh ditarik pada kadar melebihi satu pertujuh daripada jumlah kandungan silinder sejam. Petua aliran tinggi pada kerja pemotongan besar boleh menolak kadar pengeluaran melepasi ambang ini, menyebabkan aseton (penstabil) memasuki aliran gas—bahaya keselamatan dan peralatan yang serius. Oleh itu, pemilihan saiz petua juga merupakan keputusan pengurusan silinder pada kerja output tinggi.
Reka Bentuk Petua Satu Keping lwn Dua Keping: Mana Yang Anda Perlukan
Berjalan melalui mana-mana pembekal kimpalan industri dan anda akan menemui dua binaan hujung yang berbeza di atas rak. Memahami perkara yang memisahkan mereka menentukan yang mana satu milik obor anda.
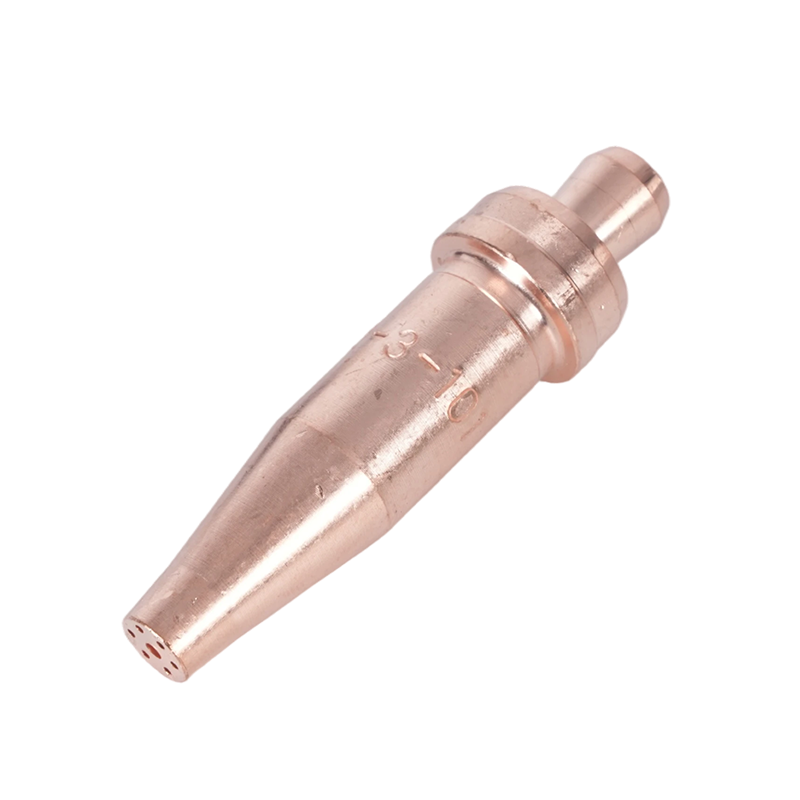
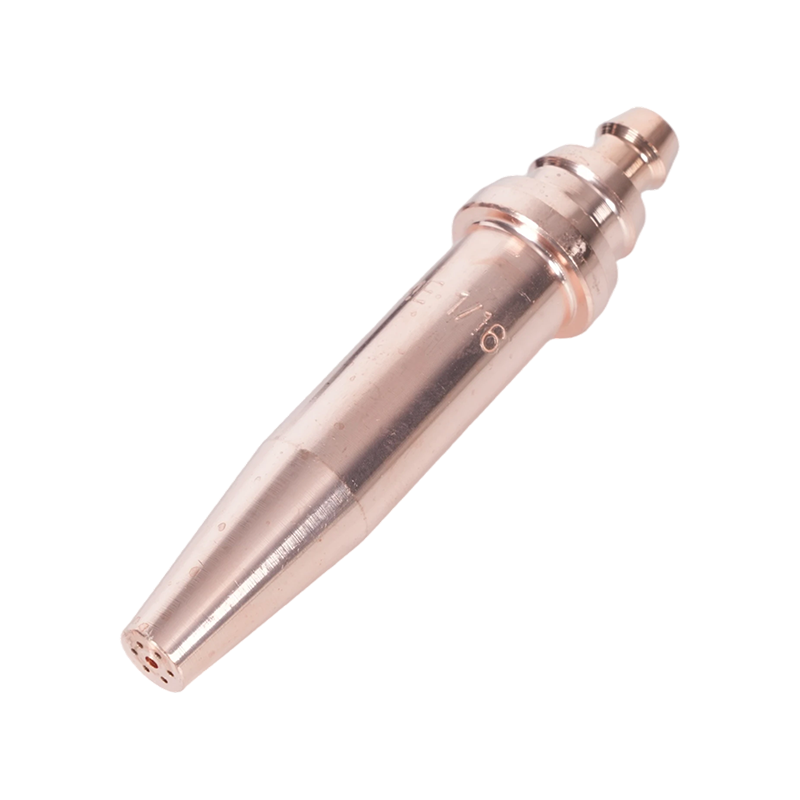
A tip sekeping dimesin daripada bilet tembaga tunggal. Saluran oksigen pemotongan berjalan melalui pusat; pelabuhan prapanas mengelilinginya, semuanya dibuang ke dalam badan yang sama. Pembinaan ini memberikan toleransi dimensi yang ketat pada hujungnya - laluan gas adalah tepat dan konsisten dari saat pembuatan. Petua sekeping adalah standard untuk kerja oksi-asetilena kerana suhu nyalaan tinggi asetilena dan tekanan yang agak tinggi dipadankan dengan baik dengan kekonduksian terma kuprum pepejal. Hujungnya menghilangkan haba dengan cekap, menentang serangan balik, dan mengekalkan penentukurannya sepanjang banyak waktu bekerja apabila diselenggara dengan betul.
A hujung dua keping terdiri daripada cangkerang kuprum luar dan anggota dalam yang berasingan, mewujudkan satu siri alur nyalaan prapanas antara kedua-dua komponen. Reka bentuk ini dibangunkan khusus untuk bahan api pembakaran yang lebih perlahan—propana, gas asli, propilena dan MAPP—yang memerlukan laluan nyalaan prapanas yang lebih lama dan lebih banyak masa pencampuran sebelum gas keluar dari muka hujung. Reka bentuk beralur meningkatkan permukaan sentuhan antara gas dan oksigen pra-campuran, mengimbangi suhu nyalaan bahan api yang lebih rendah dengan memanjangkan zon pembakaran. Petua dua keping pada asetilena menghasilkan pukulan belakang yang berlebihan kerana bahan api terbakar sebelum pencampuran diperlukan; petua sekeping propana memadamkan api geometri pencampuran yang diperlukannya.
Peraturan praktikal: jika persediaan anda membakar asetilena, gunakan petua sekeping. Jika anda menjalankan propana, gas asli atau propilena melalui sistem bahan api oksi, gunakan petua dua bahagian yang direka untuk bahan api tersebut. Jangan sekali-kali menganggap petua adalah serasi silang merentas jenis bahan api, walaupun benang dan tempat duduk kelihatan sesuai dengan badan obor.
Saiz Petua dan Orifis: Padanan dengan Ketebalan Logam
Saiz hujung untuk pemotongan oksi-asetilena dikawal oleh satu pembolehubah utama: ketebalan logam yang dipotong. Nombor saiz—berjulat daripada 000 pada yang paling kecil hingga 8 pada yang terbesar dalam kebanyakan sistem pengilang—sepadan dengan diameter lubang oksigen pemotongan di tengah hujung. Ini adalah lubang yang menghantar jet oksigen tekanan tinggi yang sebenarnya melakukan pemotongan; pelabuhan prapanas yang mengelilinginya hanya membawa keluli ke suhu pencucuhan. Saiz hujung sentiasa dipilih berdasarkan diameter orifis oksigen pemotongan, bukan saiz lubang prapanas.
| Saiz Petua | Ketebalan Logam | Pemotongan O₂ (PSI) | Asetilena (PSI) | Kelajuan Perjalanan (IPM) |
|---|---|---|---|---|
| 000 | Sehingga 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Berbeza-beza |
Pengendali titik kritikal sering terlepas pandang: saiz hujung tidak diseragamkan merentas pengeluar . Hujung saiz 2 dari satu jenama mungkin mempunyai diameter orifis yang berbeza daripada saiz 2 dari yang lain. Sentiasa rujuk silang carta petua pengeluar obor anda dan bukannya menganggap kesetaraan berangka antara jenama. Untuk aplikasi struktur berat yang menuntut pemotongan output tinggi yang konsisten, hujung obor asetilena tangan tugas berat untuk pemotongan yang menuntut direka bentuk dengan geometri orifis dan gred tembaga untuk mengekalkan aliran oksigen tekanan tinggi tanpa hakisan pramatang saluran pemotongan.
Satu ralat saiz untuk dielakkan: memilih petua bersaiz besar untuk "mendapatkan lebih banyak haba." Hujung yang terlalu besar untuk bahan yang dipotong memberikan lebih banyak prapanas daripada yang diperlukan, mengoksidakan bahagian tepi jalan, meningkatkan penggunaan bahan api, dan meningkatkan risiko serangan balik apabila halaju gas yang dikurangkan jatuh di bawah kelajuan perambatan nyalaan. Petua bersaiz tepat pada bahan adalah lebih cekap dan menghasilkan kerf yang lebih bersih dan sempit.
Memotong, Mencungkil dan Memanaskan: Tiga Jenis Petua Diterangkan
Jenis hujung—berasingan daripada saiz hujung—menentukan perkara yang sebenarnya dilakukan oleh obor kepada logam. Sistem oksi-asetilena menggunakan tiga konfigurasi hujung yang berbeza dari segi fungsi, dan mengelirukan mereka menghasilkan keputusan yang buruk dan potensi bahaya keselamatan.
Petua memotong ialah konfigurasi standard: jet oksigen pemotong tengah yang dikelilingi oleh empat hingga enam port prapanas yang disusun secara simetri di sekelilingnya. Nyalaan prapanas membawa permukaan keluli ke suhu nyalanya (kira-kira 870°C / 1,600°F untuk keluli lembut), di mana membuka tuil oksigen pemotongan mengarahkan aliran tekanan tinggi yang mengoksida dan mengeluarkan logam cair ke bawah melalui kerf. Petua ini direka bentuk untuk pemotongan bersih dalam keluli lembut dan keluli aloi rendah. Ia tidak sesuai untuk keluli tahan karat, aluminium atau besi tuang menggunakan proses pemotongan bahan api oksi standard—bahan tersebut memerlukan proses alternatif.
Petua mencungkil gunakan geometri orifis yang berbeza secara asas. Daripada jet pemotong bulat yang sempit, hujung mencungkil menghasilkan aliran oksigen yang lebar, berbentuk kipas atau memanjang yang direka untuk mengeluarkan bahan dari permukaan dan bukannya memotongnya. Ini menghasilkan alur berbentuk U dalam logam asas—berguna untuk menanggalkan kecacatan kimpalan, menyediakan sambungan untuk kimpalan semula dan menyelendang tepi plat. The petua mencungkil oksi-asetilena untuk kerja penyingkiran bahan dibina dengan geometri pelabuhan memanjang yang diperlukan untuk mengekalkan pencungkil yang stabil dan boleh dikawal pada kelajuan perjalanan pengendali. Menggunakan hujung pemotongan untuk mencungkil menghasilkan alur yang kasar dan tidak konsisten dan merosakkan muka hujung dengan cepat.
Petua pemanasan hapuskan saluran oksigen pemotongan sepenuhnya. Ia menghantar nyalaan prapanas volum besar sahaja—tiada pancutan pemotongan—menjadikan ia alat yang betul untuk melegakan tekanan, membengkok, meluruskan, memateri dan memanaskan kimpalan tebal sebelum kimpalan arka. The petua pemanasan obor oksi-asetilena dan propana tersedia dalam berbilang konfigurasi port untuk memadankan sebaran haba yang diperlukan untuk aplikasi pemanasan yang berbeza—daripada pemanasan pekat sempit untuk operasi lenturan kepada pemanasan kawasan luas untuk melegakan tekanan pada fabrikasi besar.
Tetapan Tekanan mengikut Saiz Petua
Menetapkan tekanan gas dengan betul adalah sama pentingnya dengan memilih hujung yang betul—tetapan tekanan bersaiz kecil menghasilkan potongan yang lemah dan mengoksida; tetapan bersaiz besar membazir gas, melebarkan alur, dan boleh menyebabkan pergolakan dalam aliran pemotongan yang menyebabkan kekasaran muka yang dipotong.
Rangka kerja umum: skala tekanan oksigen dengan saiz hujung dan ketebalan bahan, manakala tekanan asetilena kekal dalam julat yang sempit tanpa mengira saiz hujung. Tekanan asetilena tidak boleh melebihi 15 PSI pada pengawal selia—di atas ambang itu, gas menjadi tidak stabil dan risiko letupan meningkat dengan ketara. Kebanyakan kerja pemotongan pengeluaran menjalankan asetilena antara 3 dan 10 PSI bergantung pada saiz hujung, dengan saiz hujung yang lebih besar ke arah hujung atas.
Oksigen beroperasi dalam julat yang lebih luas. Petua bahan nipis (000–0) biasanya menjalankan 20–35 PSI pemotongan oksigen; petua jarak pertengahan (1–2) biasanya menggunakan 30–45 PSI; petua berdiameter besar untuk kerja plat (3–5) mungkin memerlukan 40–60 PSI atau lebih. Panaskan oksigen—di mana reka bentuk obor memisahkan bekalan oksigen awal dan pemotongan—ditetapkan lebih rendah daripada pemotongan oksigen, biasanya 3–17 PSI bergantung pada saiz hujung. Untuk rujukan tekanan berwibawa dipecahkan mengikut saiz hujung, diameter orifis, dan kelajuan pemotongan, Carta hujung obor pemotongan Harris meliputi pemilihan saiz hujung, tetapan tekanan, dan rujukan kualiti potong menyediakan data gred pengilang yang boleh digunakan pada kebanyakan siri tip standard.
Sentiasa tetapkan tekanan dengan injap obor terbuka dan gas mengalir—bukan dengan injap tertutup. Bacaan tekanan statik tidak bermakna untuk menetapkan tekanan kerja; tekanan penghantaran pengawal selia menurun di bawah aliran, dan tekanan kerja itulah yang menentukan kualiti nyalaan di hujungnya.
Petua Penyelenggaraan, Pembersihan dan Masa untuk Mengganti
Hujung yang tercemar atau rosak adalah punca paling biasa kualiti pemotongan yang buruk yang operator salah kaitkan dengan tekanan atau teknik gas. Petua penyelenggaraan adalah mudah tetapi memerlukan alat yang betul dan amalan yang konsisten.
Pengumpulan karbon dalam port prapanas adalah isu yang paling kerap. Percikan dari proses pemotongan, digabungkan dengan tetapan nyalaan yang kaya dengan bahan api sedikit, memendapkan karbon di dalam port dan pada muka hujung. Ini menyekat aliran gas, memesongkan corak nyalaan prapanas dan menyebabkan nyalaan terangkat atau padam tanpa diduga. Bersihkan port prapanas dengan pembersih hujung bersaiz pada diameter port—bukan dengan mata gerudi, yang mengeluarkan tembaga dan membesarkan orifis. Saluran oksigen pemotongan hendaklah dibersihkan dengan wayar licin yang sesuai tanpa memaksa; sebarang pembesaran orifis pemotongan mengubah ciri-ciri aliran hujung yang ditentukur untuknya.
Keadaan muka tip perkara yang sama. Permukaan tempat duduk hujung—tempat ia bertemu dengan kepala obor—mesti bersih dan tidak rosak untuk kedap gas. Petua yang bocor di tempat duduk menyebabkan kelakuan nyalaan tidak teratur dan merupakan bahaya kebakaran. Jika muka hujung menunjukkan hakisan, pitting, atau kerosakan belakang terbakar akibat peristiwa kilas balik, hujung harus diganti dan bukannya dibumikan semula. Pengikatan semula mengubah geometri port prapanas dan tidak disyorkan untuk kerja pemotongan ketepatan.
Kilas balik—di mana nyalaan bergerak ke belakang ke dalam badan obor—adalah acara keselamatan berkaitan hujung yang paling serius. Ia menghasilkan bunyi mendesis atau mencicit, nyalaan yang boleh dilihat pada kepala obor, dan pegangan terlalu panas dengan cepat. Jika kilas balik berlaku, tutup kedua-dua injap obor dengan segera, kemudian injap silinder. Periksa hujung, badan obor dan hos sebelum menyalakan semula. A dipasang dengan betul penangkap imbas balik oksi-asetilena untuk perlindungan obor dipasang pada salur masuk obor mengandungi dan memadamkan kilas balik sebelum ia mencapai hos atau silinder—komponen keselamatan penting pada sebarang persediaan oksi-asetilena yang beroperasi berhampiran had reka bentuknya.