Jawapan Ringkas—dan Mengapa Ia Tidak Mudah
Ya, keluli tahan karat boleh dikimpal kepada keluli lembut. Sambungan boleh dicapai, kukuh dari segi struktur apabila dilaksanakan dengan betul, dan muncul dalam kerja fabrikasi sebenar merentas industri—sistem ekzos, peralatan pemprosesan makanan, sokongan struktur, kelengkapan marin dan kerja logam seni bina semuanya menggabungkan kedua-dua bahan ini secara kerap. Jawapan ringkas tidak menjadi persoalan.
Apa yang menjadikan jawapan itu rumit adalah semua yang mengikutinya. Keluli tahan karat dan keluli lembut berbeza dalam kadar pengembangan terma, kekonduksian terma, komposisi kimia dan kelakuan kakisan. Setiap perbezaan tersebut memperkenalkan mod kegagalan yang tidak dihadapi oleh kimpalan bahan yang sama standard. Kimpalkan sambungan dengan pengisi yang salah dan zon yang terjejas haba menjadi rapuh. Mengurus haba dengan tidak betul dan tahan karat meledingkan manakala keluli lembut menarik ke arah yang bertentangan. Biarkan sambungan tidak tertutup dan kakisan galvanik menyerang bahagian keluli lembut dalam beberapa bulan selepas pendedahan luar. Mendapatkan jawapan pendek dengan betul memerlukan pemahaman semua pembolehubah ini sebelum arka dipukul.
Cabaran Metalurgi: Haba, Pengembangan dan Pencairan
Kesukaran teras ialah keluli tahan karat dan keluli lembut bertindak balas terhadap haba secara berbeza dalam tiga cara pengkompaunan.
pertama, pengembangan haba . Keluli tahan karat austenit (gred 304 dan 316 yang paling biasa ditemui dalam fabrikasi) mengembang kira-kira 50% lebih daripada keluli lembut setiap darjah kenaikan suhu. Apabila anda mengimpalnya bersama-sama dan kedua-dua belah dipanaskan secara tidak sekata, bahagian tahan karat tumbuh lebih daripada bahagian keluli lembut semasa kimpalan dan mengecut lebih banyak semasa penyejukan. Pergerakan pembezaan itu mewujudkan tegasan baki pada sambungan—tegasan yang, jika mendapan kimpalan tidak cukup mulur untuk menyerapnya, mengakibatkan keretakan apabila pemasangan menjadi sejuk.
Kedua, kekonduksian haba . Keluli lembut mengalirkan haba dari zon kimpalan kira-kira tiga kali lebih cepat daripada keluli tahan karat. Ini bermakna haba tertumpu pada bahagian tahan karat sendi, menyebabkan ia kekal panas lebih lama manakala bahagian keluli lembut menyejuk dengan cepat. Hasilnya ialah pengagihan haba tidak sekata, herotan tidak sekata, dan kecenderungan bahagian tahan karat menjadi terlalu panas jika pengimpal tidak menguruskan input haba secara aktif.
ketiga, pencairan kolam kimpalan . Apabila kedua-dua logam asas mencairkan ke dalam kolam kimpalan, kimia mereka bercampur. Jika kimia logam pengisi tidak dipilih untuk menampung pencairan ini—menyerap karbon daripada keluli lembut dan mengimbangi kandungan kromium-nikel daripada tahan karat—mendapan kimpalan yang terhasil boleh mengandungi struktur fasa martensit atau sigma rapuh yang menjejaskan kedua-dua kekuatan dan kemuluran. Inilah sebabnya mengapa pemilihan pengisi adalah satu-satunya keputusan teknikal yang paling penting dalam jenis sambungan ini.
Pemilihan Logam Pengisi: ER309L sebagai Pilihan Standard
Logam pengisi menjembatani dua bahan asas yang tidak serasi secara kimia. Ia mesti dirumus untuk menghasilkan deposit kimpalan yang serasi dengan kedua-dua belah sambungan selepas pencairan berlaku—bukan hanya bahagian tahan karat atau bahagian keluli lembut secara bebas.
ER309L ialah pengisi standard industri untuk sambungan keluli tahan karat-ke-lembut austenit. Gred 309L mengandungi kandungan kromium (23–25%) dan nikel (12–14%) yang lebih tinggi daripada pengisi tahan karat standard, khususnya untuk mengambil kira pencairan dengan keluli karbon. Apabila keluli lembut bercampur ke dalam kolam kimpalan dan mengurangkan kandungan aloi, kimia permulaan yang tinggi bagi deposit 309L mengimbangi, menghasilkan komposisi kimpalan akhir yang kekal austenit, mulur dan tahan kakisan. Penamaan "L" menunjukkan kandungan karbon rendah—faktor penting yang mengurangkan risiko pemekaan (kerpasan karbida pada sempadan butiran) di zon terjejas haba pada bahagian tahan karat. Untuk panduan pemilihan logam pengisi terperinci merentas gred tahan karat yang berbeza, Panduan teknikal Hobart Brothers tentang mengimpal keluli tahan karat dengan pemilihan logam pengisi yang disyorkan mengikut aplikasi menyediakan pengesyoran khusus gred yang merangkumi keperluan prestasi mekanikal dan kakisan.
ER312 ialah pilihan kedua untuk sambungan yang melibatkan komposisi keluli lembut yang tidak diketahui atau kandungan karbon yang lebih tinggi. Gred 312 mempunyai kandungan ferit yang lebih tinggi daripada 309L, memberikan rintangan yang lebih besar kepada retak panas dalam senario pencairan tinggi. Ia lebih mahal dan kurang berstok secara meluas daripada 309L, menjadikannya pilihan yang betul apabila kimia bahan asas tidak pasti dan bukannya pilihan pertama rutin.
Perkara yang tidak boleh anda gunakan: pengisi keluli lembut (wayar ER70S-6 atau setara). Pengisi keluli lembut pada sambungan keluli tahan karat kepada keluli lembut menghasilkan deposit kimpalan yang akan berkarat pada garisan sambungan. Bahagian tahan karat adalah baik; kimpalan itu sendiri terhakis. Pengisi tahan karat standard (ER308L, pengisi bahan yang sama untuk tahan karat 304 hingga 304) juga tidak sesuai—ia tidak mempunyai kandungan aloi tinggi yang diperlukan untuk bertahan dengan pencairan dengan keluli karbon dan boleh menghasilkan kimpalan dengan rintangan kakisan yang tidak mencukupi pada bahagian tahan karat.
Proses Kimpalan: Pilihan TIG, MIG dan Oksi-Asetilena
Tiga proses biasanya digunakan untuk sambungan keluli tahan karat hingga keluli lembut, setiap satu dengan profil kelebihan yang berbeza.
TIG (GTAW) ialah proses pilihan untuk kerja ketepatan, bahan keratan nipis (di bawah 3 mm) dan aplikasi yang penting penampilan kimpalan—peralatan perkhidmatan makanan, panel seni bina dan sambungan struktur yang boleh dilihat. TIG memberikan pengendali kawalan terbesar ke atas input haba, saiz lopak, dan kadar penambahan pengisi. Gas pelindung argon (100% argon untuk kerja tahan karat) menghasilkan kimpalan bersih dengan percikan minimum dan tiada sanga. Pertukaran adalah keperluan kelajuan dan kemahiran: TIG menuntut kawalan serentak amperage, sudut obor, kelajuan perjalanan dan penambahan pengisi, menjadikannya tidak sesuai untuk persekitaran pengeluaran tinggi dan pengendali yang belum mengembangkan kemahiran dengan proses tersebut.
MIG (GMAW) dengan wayar ER309L adalah pilihan pengeluaran untuk kerja-kerja fabrikasi struktur dan berat. MIG lebih pantas daripada TIG, lebih mudah dipelajari dan mampu mengendalikan bahagian bahan yang lebih tebal dengan cekap. Gas pelindung untuk kerja MIG tahan karat hingga keluli lembut biasanya adalah campuran argon tinggi (98% Ar / 2% CO₂ atau trimix argon, helium dan CO₂); gas pelindung keluli lembut standard dengan kandungan CO₂ yang tinggi mengoksidakan bahagian tahan karat dan merendahkan rintangan kakisan pada zon kimpalan.
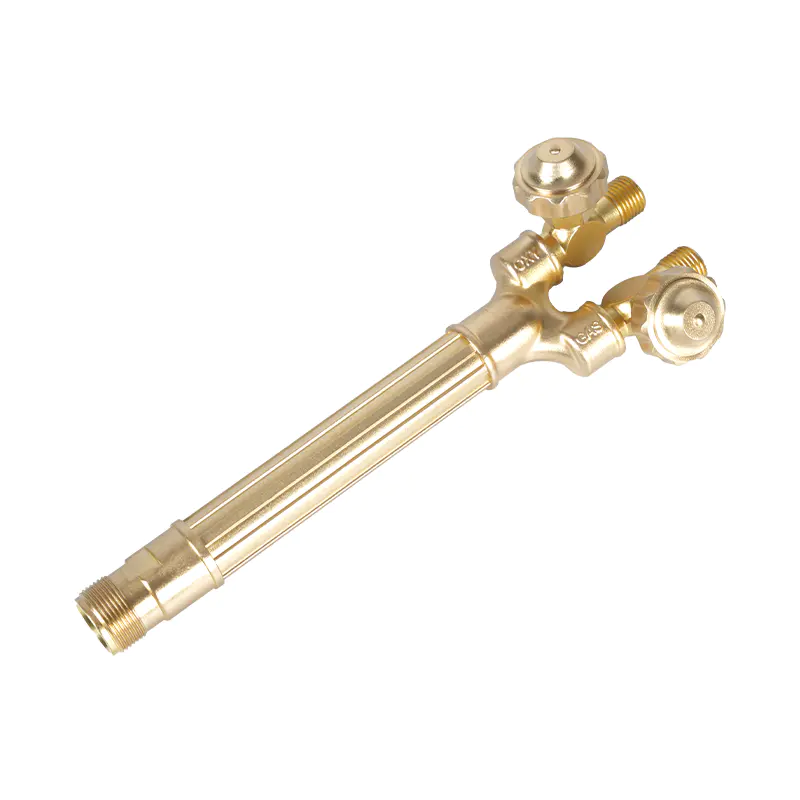
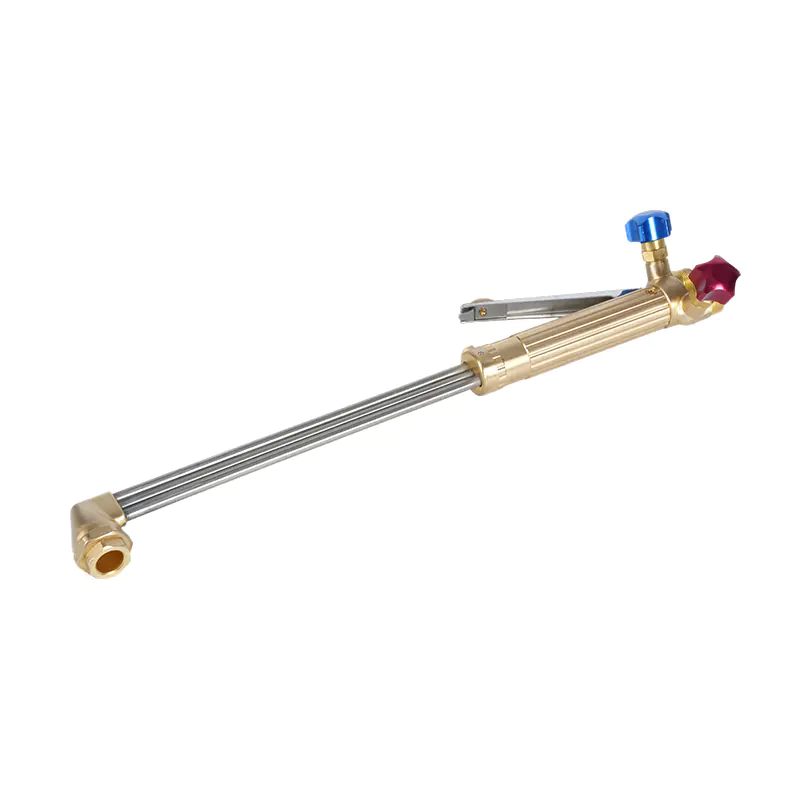
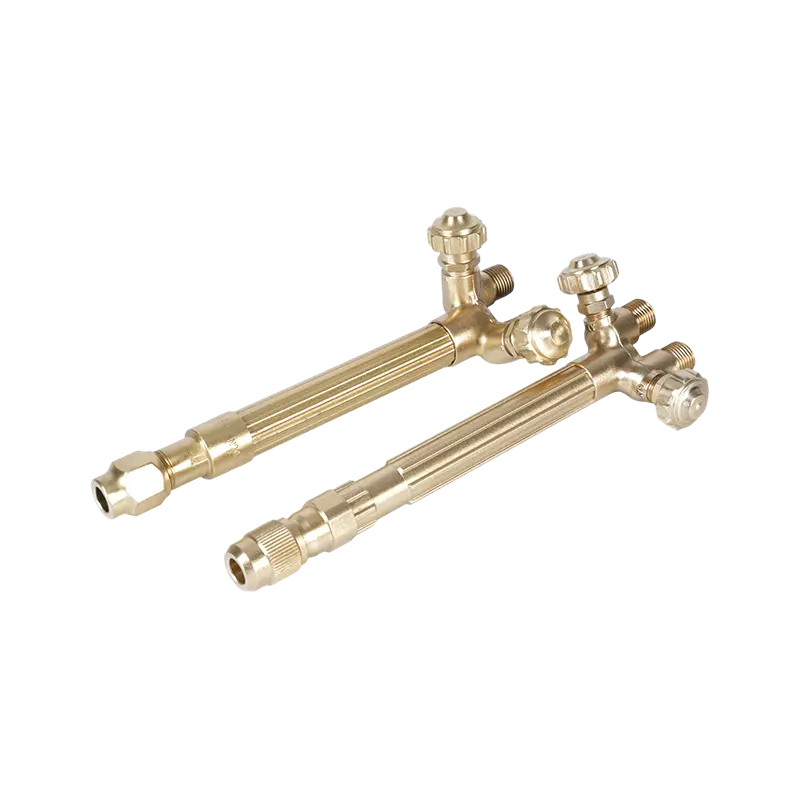
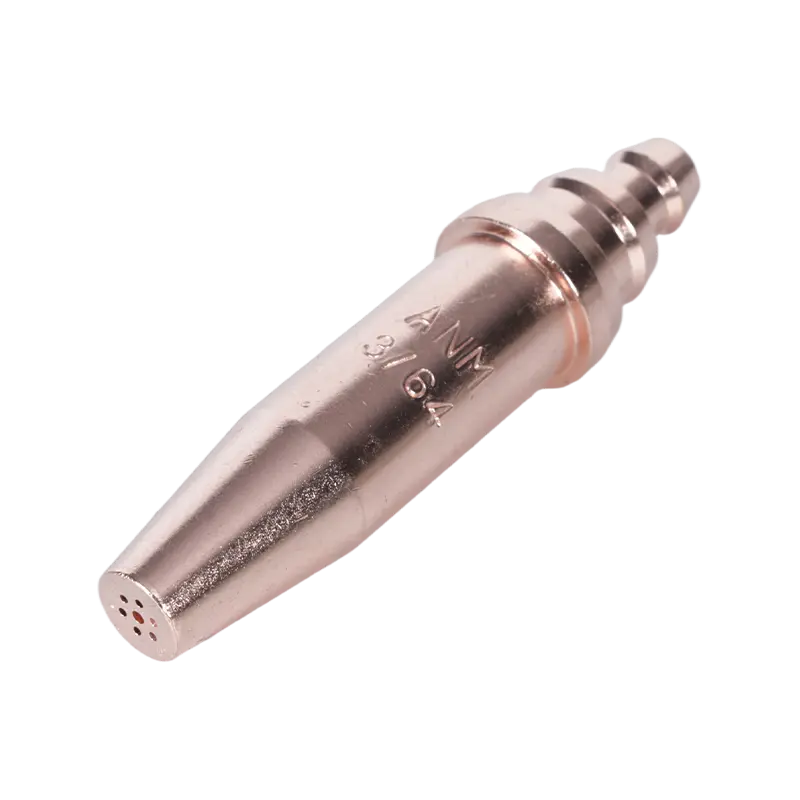
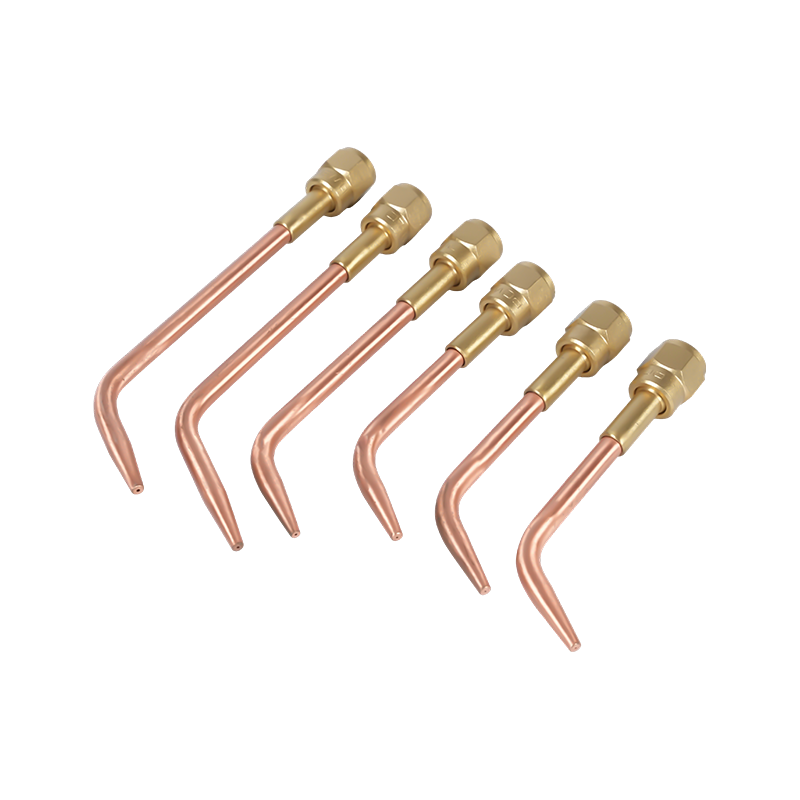
Kimpalan oksi-asetilena berdaya maju untuk kerja kepingan nipis dan bahagian kecil di mana peralatan TIG tidak tersedia. Proses ini memerlukan pengurusan haba yang berhati-hati kerana nyalaan terbuka menghantar haba kurang tepat daripada arka elektrik, menjadikannya lebih mudah untuk memanaskan bahagian tahan karat. Nyalaan neutral—nisbah oksigen kepada asetilena kira-kira 1:1—adalah wajib; nyalaan pengoksidaan menyerang lapisan kromium oksida pada tahan karat dan memperkenalkan keliangan. A kimpalan oksi-asetilena kecil dan obor pemanasan untuk kerja ketepatan memberikan pengendali kawalan nyalaan halus yang diperlukan untuk sambungan logam berbeza nipis, manakala kimpalan gas mudah alih dan obor pemanasan untuk kegunaan di tapak meluaskan keupayaan ini kepada pembaikan lapangan dan fabrikasi tapak di mana peralatan arka tidak tersedia. Untuk petua kimpalan itu sendiri, petua obor kimpalan oksi-asetilena tugas berat mengendalikan kerja bahagian yang lebih berat, manakala petua obor kimpalan oksi-asetilena ringan sesuai dengan aplikasi logam kepingan tolok yang lebih nipis di mana kawalan haba adalah keutamaan.
| Proses | Terbaik Untuk | Pengisi | Tahap Kemahiran | Kawalan Haba |
|---|---|---|---|---|
| TIG (GTAW) | Lembaran nipis, ketepatan, sendi yang boleh dilihat | Batang ER309L | Maju | Cemerlang |
| MIG (GMAW) | Struktur, fabrikasi berat, pengeluaran | wayar ER309L | Pertengahan | bagus |
| Oxy-Acetylene | Lembaran nipis, pembaikan medan, tapak tanpa kuasa | Batang 309L | Pertengahan | Sederhana |
Kawalan Haba dan Pengurusan Herotan
Pengurusan haba dalam kimpalan tahan karat hingga keluli lembut adalah lebih menuntut daripada kimpalan bahan yang sama kerana kedua-dua belah bertindak balas terhadap haba pada kadar yang berbeza. Matlamatnya adalah untuk menyampaikan haba yang mencukupi untuk mencapai pelakuran tanpa membenarkan bahagian tahan karat tinggal pada suhu tinggi yang cukup lama untuk pemekaan atau herotan yang berlebihan berlaku.
Beberapa teknik menangani perkara ini secara langsung. Kimpalan langkah belakang —menjalankan segmen kimpalan pendek ke arah yang bertentangan dengan perjalanan keseluruhan—mengedarkan haba dengan lebih sekata di sepanjang sambungan daripada kimpalan hadapan berterusan, mengurangkan kepekatan haba yang menyebabkan tahan karat meledingkan. Pemanasan sekejap-sekejap , terutamanya yang berkaitan untuk kerja oksi-asetilena, bermakna mengenakan haba, berhenti sebentar untuk membiarkan bahagian tahan karat menurunkan suhunya, kemudian menyambung semula. Ini menghalang tahan karat daripada mengumpul haba melebihi ambang herotannya.
Pengapit dan pelekap bukan pilihan untuk sambungan yang lebih panjang. Oleh kerana bahagian tahan karat lebih mengembang dan menyejuk dengan lebih perlahan, sambungan yang tidak tetap akan ditarik dan dipintal semasa kimpalan berlangsung. Melekat pada selang masa yang tetap sebelum menjalankan manik penuh, dan mengikat pemasangan pada plat lekapan rata atau punggung kuat, memastikan sambungan sejajar melalui kitaran haba. Gunakan berus dawai khusus tahan karat pada sisi tahan karat dan berus keluli lembut khusus pada bahagian lain—pencemaran silang zarah keluli karbon ke dalam permukaan tahan karat menghasilkan bintik karat yang berkembang menjadi lubang kakisan dari semasa ke semasa.
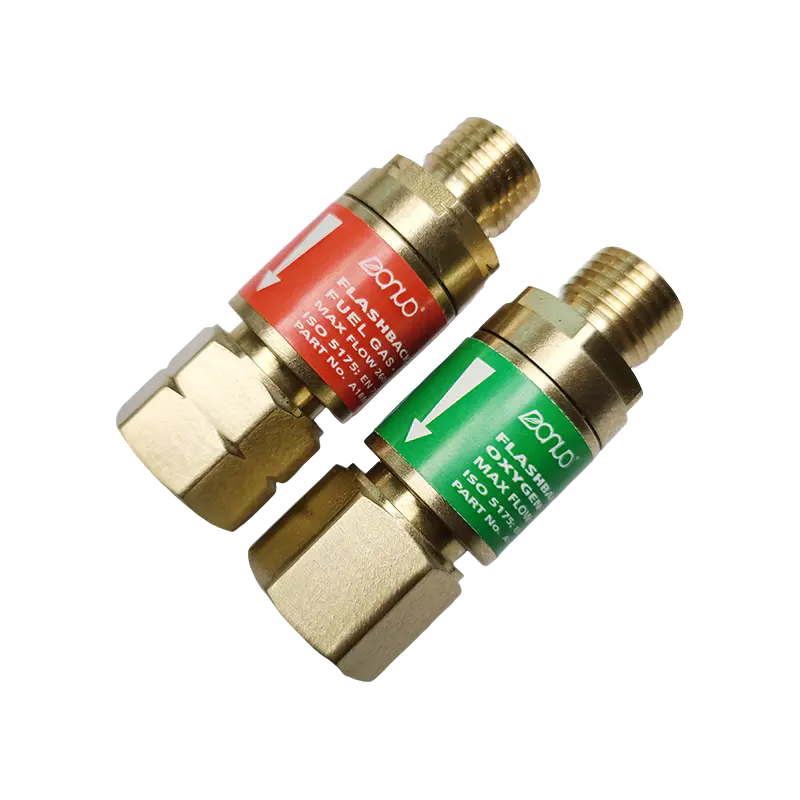
Apabila menjalankan berbilang hantaran kimpalan, biarkan sambungan menyejuk antara hantaran. Menyusun hantaran panas pada hantaran panas pada sambungan keluli tahan karat hingga keluli lembut menggabungkan input haba dan risiko mendorong kedua-dua pemekaan pada pertumbuhan bijian tahan karat dan berlebihan dalam zon terjejas haba keluli lembut. The penahan kilas balik asetilena untuk keselamatan kimpalan hendaklah dipasang pada salur masuk obor pada mana-mana persediaan oksi-asetilena yang digunakan untuk operasi kimpalan lanjutan, di mana kitaran pemanasan berulang boleh mencipta turun naik tekanan yang mencetuskan peristiwa kilas balik.
Rawatan Selepas Kimpalan: Melindungi Jangka Panjang Bersama
Kimpalan keluli tahan karat hingga keluli lembut yang berstruktur hanya separuh daripada kerja. Jika tidak dirawat, sendi akan gagal akibat kakisan lama sebelum ia gagal secara mekanikal-kerana kedua-dua logam dalam sentuhan elektrik dengan lembapan yang hadir mencipta sel galvanik yang mempercepatkan karat pada bahagian keluli lembut.
Kakisan galvanik berlaku kerana keluli tahan karat lebih mulia dari segi elektrokimia daripada keluli lembut. Dengan kehadiran elektrolit (kelembapan, kelembapan, air masin), keluli lembut bertindak sebagai anod korban dan menghakis lebih cepat daripada yang diasingkan. Lebih agresif persekitaran, lebih cepat proses ini berjalan. Untuk aplikasi kering dalaman, kesan galvanik adalah minimum. Untuk persekitaran luar, marin atau kelembapan tinggi, sendi memerlukan perlindungan aktif.
Di bahagian tahan karat, kepasifan —rawatan dengan asid nitrik atau sitrik setiap ASTM A967—memulihkan lapisan kromium oksida yang terganggu oleh haba kimpalan, mengembalikan permukaan tahan karat kepada tahap rintangan kakisan yang direka bentuk. Langkah ini adalah amalan standard dalam perkhidmatan makanan, farmaseutikal dan fabrikasi tahan karat marin dan tidak boleh dilangkau di mana-mana permukaan tahan karat akan terdedah kepada agen menghakis.
Pada bahagian keluli lembut, pengedap dan salutan adalah pertahanan utama. Cat, primer epoksi atau primer kaya zink yang digunakan pada bahagian keluli lembut mengganggu laluan lembapan yang mendorong kakisan galvanik. Untuk aplikasi rendaman atau marin, anod korban zink yang diikat pada bahagian keluli lembut memberikan perlindungan elektrokimia dengan mengakis secara keutamaan menggantikan keluli. Mengedap jari kaki kimpal dengan pengedap yang sesuai menghalang kemasukan lembapan pada garisan sambungan itu sendiri—selalunya titik paling terdedah di mana kakisan celah boleh bermula walaupun permukaan sekelilingnya bersalut.
Dilaksanakan dengan logam pengisi yang betul, input haba terkawal, dan rawatan selepas kimpalan yang betul, sambungan keluli tahan karat hingga keluli lembut akan sepadan dengan hayat perkhidmatan struktur sekeliling. Melangkau mana-mana langkah ini memendekkan hayat itu secara terukur—sebab itu jawapan ringkas ("ya, anda boleh") hanya berguna apabila ia datang dengan proses penuh di belakangnya.