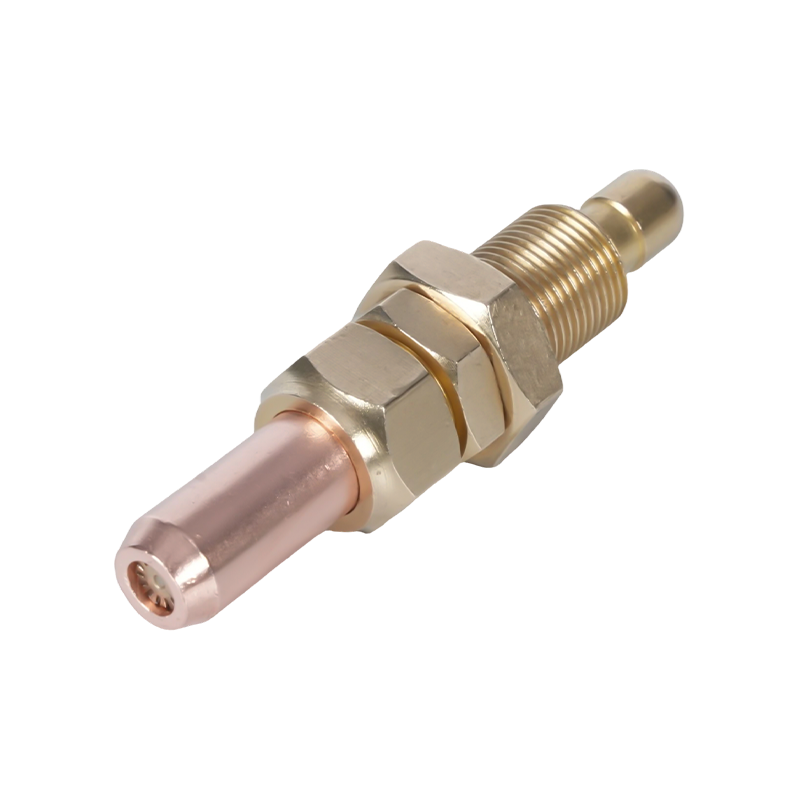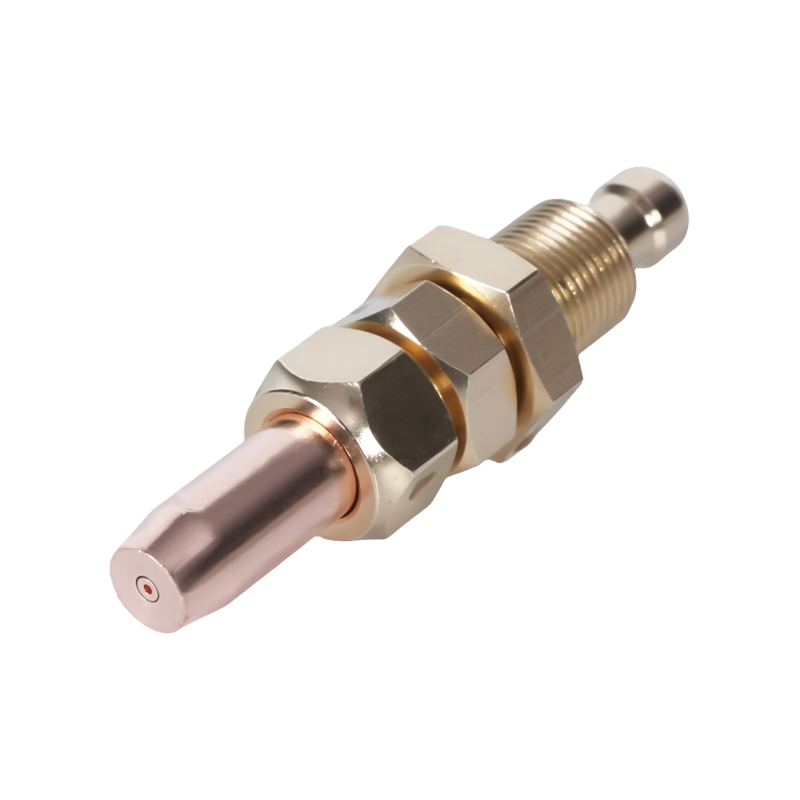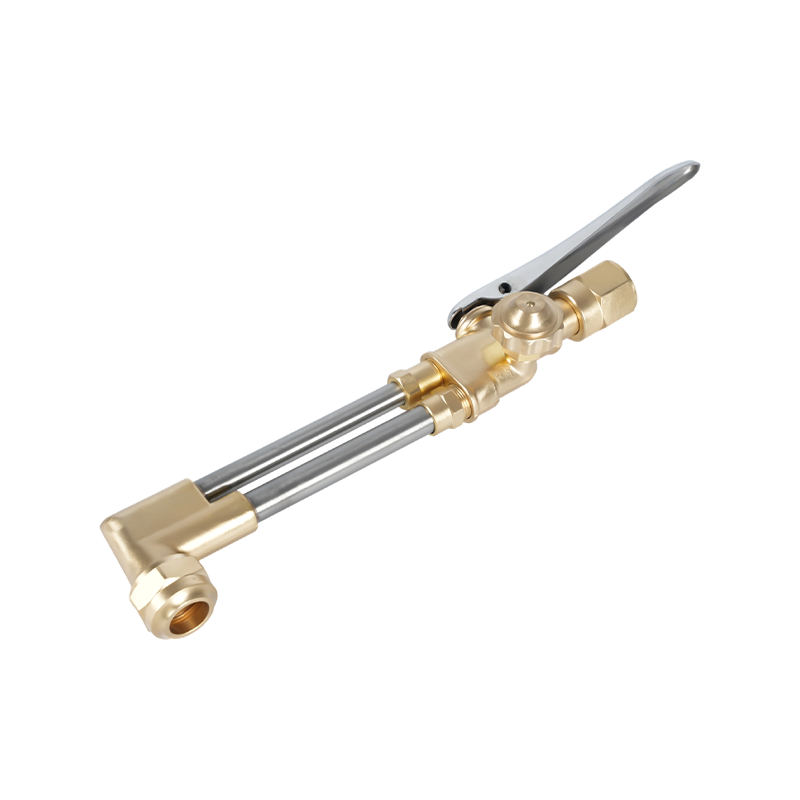
Apakah Petua Oxy Cutting dan Mengapa Ia Penting
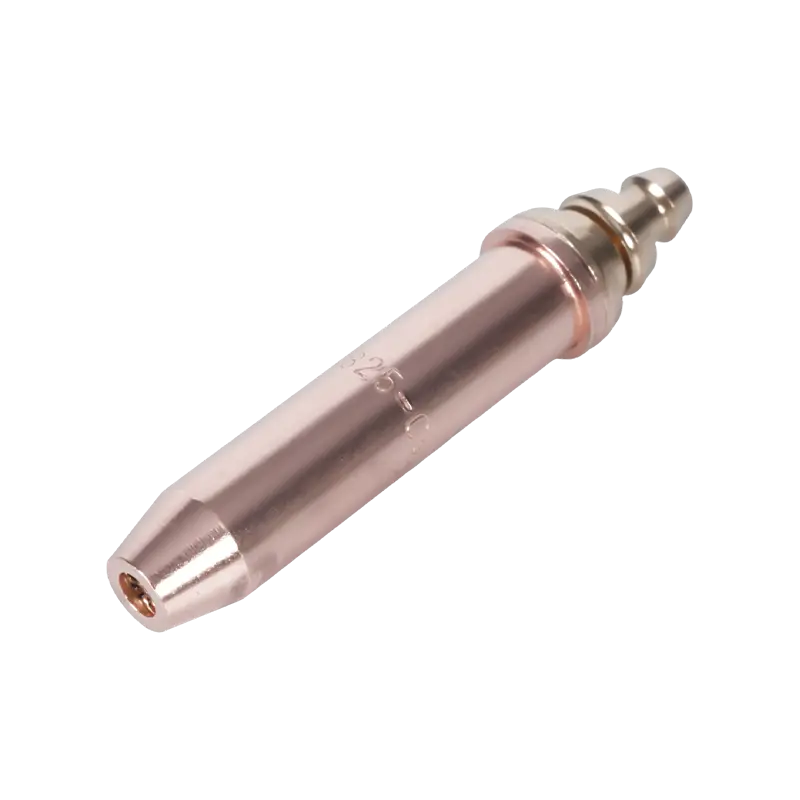
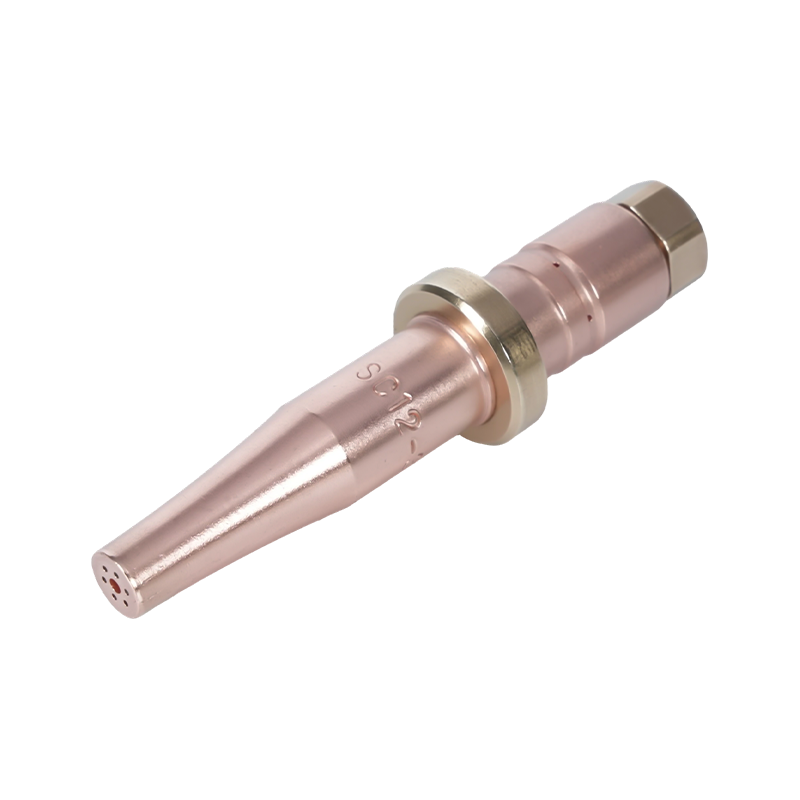
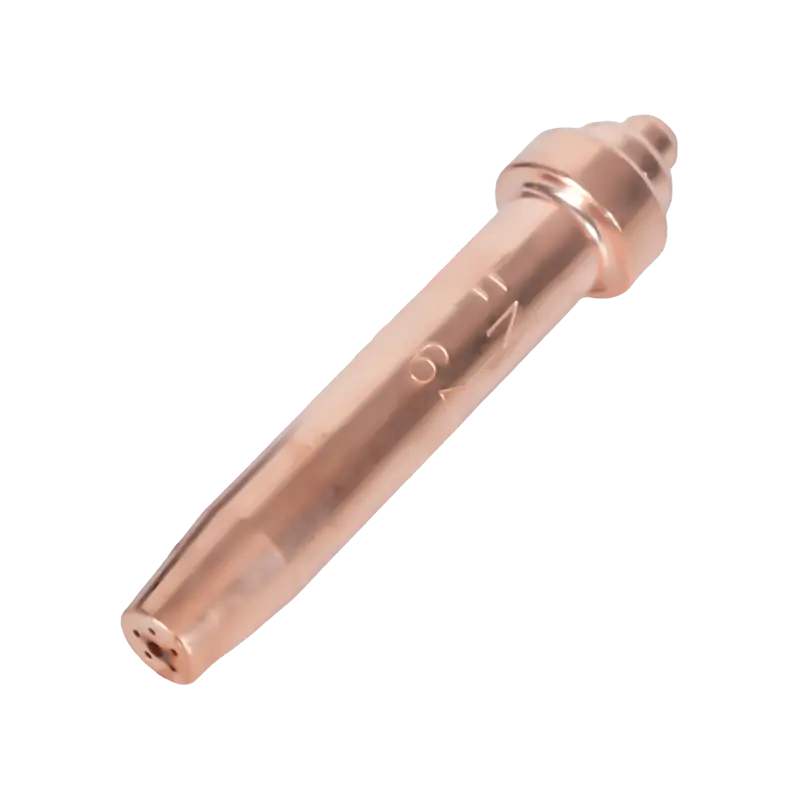
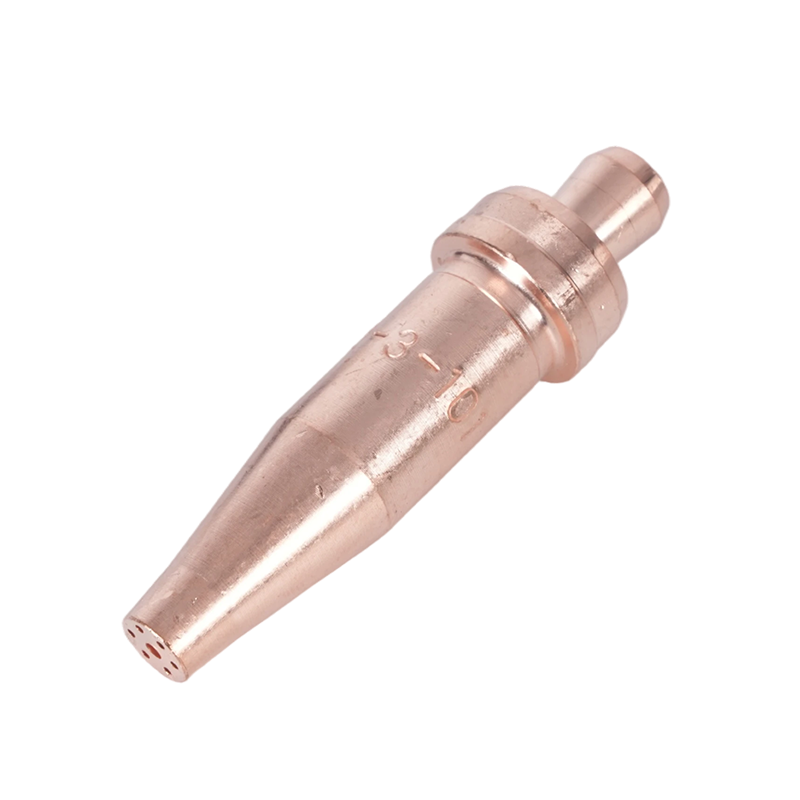
Pemotongan oksi petua — juga dirujuk sebagai petua obor bahan api oksi atau muncung — ialah komponen ketepatan pada penghujung perniagaan obor pemotong bahan api oksigen. Mereka mengawal penghantaran kedua-dua nyalaan prapanas dan aliran oksigen pemotongan tekanan tinggi, dan pemilihan mereka secara langsung menentukan kualiti pemotongan, kelajuan pemotongan, penggunaan gas dan keselamatan pengendali. Memilih petua yang salah untuk aplikasi tertentu adalah salah satu punca paling biasa kualiti potongan yang tidak baik, sanga yang berlebihan, logam melengkung dan haus peralatan pramatang.
Pemotongan bahan api oksi kekal sebagai kaedah pemotongan haba yang paling banyak digunakan di seluruh dunia, walaupun semakin meningkat penggunaan proses plasma dan laser untuk aplikasi tertentu. Peralatan ini mudah alih, kos efektif dan mampu memotong keluli lembut daripada kira-kira 3 mm (1/8 inci) hingga 300 mm (12 inci) ketebalan — julat yang tidak boleh dipadankan oleh pemotong plasma dalam kurungan harga standard. Kos kemasukan untuk persediaan bahan api oksi yang lengkap adalah sederhana, biasanya antara $250 dan $350 untuk peralatan tangan mewah, dan tiada sambungan elektrik diperlukan, membolehkan kerja dilakukan di lokasi yang tiada kuasa.
Petua dihasilkan daripada tembaga pepejal (binaan satu keping) atau sebagai hibrid dua keping dengan bahagian dalam tembaga dan lengan luar tembaga. Petua sekeping adalah standard untuk persediaan oksigen-asetilena, manakala petua dua keping biasanya digunakan dengan gas bahan api ganti seperti propana, gas asli dan propilena. Setiap gas bahan api terbakar pada suhu yang berbeza dan dengan ciri nyalaan yang berbeza, memerlukan petua yang direka khusus untuk gas tersebut untuk mengoptimumkan nisbah penghantaran oksigen dan bahan api.
Empat Faktor Utama untuk Memilih Petua Pemotong Oxy yang Tepat
Memilih hujung pemotongan oksi yang betul memerlukan penilaian empat pembolehubah utama. Mendapat mana-mana satu daripada kompromi yang salah ini sama ada mengurangkan kualiti atau keselamatan:
1. Keserasian Obor dan Jenis Tempat Duduk
Sebelum sebarang pertimbangan lain, hujung mesti serasi dengan model obor khusus yang digunakan. Tempat duduk hujung — permukaan pengedap tempat hujung bersambung dengan badan obor — berbeza dengan ketara antara pengeluar dan juga antara model daripada pengeluar yang sama. Menggunakan hujung yang tidak serasi mewujudkan keadaan berbahaya: gas mudah terbakar boleh bocor pada sendi, mewujudkan bahaya kebakaran dan letupan. Sentiasa kenal pasti pengeluar obor dan nombor model sebelum membeli petua penggantian, dan sahkan keserasian terhadap carta tip pengilang atau manual peralatan.
2. Ketebalan Logam
Orifis tengah hujung pemotong — lubang di mana oksigen pemotongan tekanan tinggi keluar — bersaiz khusus untuk menyampaikan isipadu dan halaju oksigen yang betul untuk julat ketebalan yang ditentukan. Apabila ketebalan plat bertambah, diameter lubang mesti bertambah untuk mengekalkan aliran oksigen pemotongan yang mencukupi pada jarak yang lebih jauh dari muncung ke muka potong. Menggunakan hujung bersaiz kecil pada bahan tebal mengakibatkan penembusan yang tidak lengkap dan potongan yang kasar dan berlarutan. Menggunakan hujung bersaiz besar pada bahan nipis membazirkan oksigen, meningkatkan lebar kerf dan menyebabkan pemanasan awal yang berlebihan yang boleh meledingkan bahan kerja.
Jadual di bawah menyediakan rujukan umum untuk pemilihan hujung pemotongan asetilena mengikut ketebalan logam:
| Ketebalan Logam | Saiz Petua (Umum) | Tekanan Oksigen (psi) | Tekanan Gas Bahan Api (psi) | Kelajuan Pemotongan (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Jenis Gas Bahan Api
Gas bahan api yang berbeza memerlukan reka bentuk hujung yang berbeza kerana ciri-ciri pembakarannya - suhu nyalaan, kadar pelepasan haba dan nisbah oksigen kepada bahan api - berbeza dengan ketara. Asetilena menghasilkan nyalaan paling panas daripada mana-mana gas bahan api biasa, terbakar antara 5,600°F dan 5,800°F, dan menyediakan masa prapanas terpendek untuk memotong dan mencungkil. Walau bagaimanapun, ia adalah pilihan bahan api yang paling mahal dan tidak boleh digunakan pada tekanan melebihi 15 psi, kerana ia menjadi tidak stabil di atas ambang tersebut. Propana dan gas asli terbakar pada suhu yang lebih rendah (kira-kira 4,250°F untuk propana) dan memerlukan masa prapanas yang lebih lama, tetapi ia jauh lebih menjimatkan kos untuk pemanasan volum tinggi dan operasi pemanasan kawasan besar. Petua yang direka untuk gas bahan api ganti mempunyai lubang prapanas tambahan untuk mengimbangi suhu nyalaan yang lebih rendah.
4. Jenis Gergaji: Silinder lwn Mencapah
Geometri lubang oksigen pemotongan — saluran pusat yang melaluinya oksigen bertekanan tinggi bergerak — mempunyai kesan besar terhadap prestasi pemotongan untuk bahan yang lebih tebal. Petua lubang silinder adalah standard untuk pemotongan tangan dan pemotongan mesin bagi bahan yang lebih nipis (1/8 hingga 3/8 inci) dan beroperasi secara optimum pada kira-kira 40 psi pada salur masuk obor. Petua gerek yang berbeza, yang menyala ke arah pintu keluar, mengekalkan aliran oksigen supersonik berkualiti tinggi pada jarak yang lebih jauh dari muncung — menjadikannya pilihan pilihan untuk plat yang lebih tebal daripada 3/8 inci. Petua gerek mencapah beroperasi pada tekanan yang lebih tinggi, biasanya 75 hingga 100 psi, tetapi memberikan kelajuan pemotongan yang lebih pantas dan penggunaan oksigen yang lebih rendah setiap kaki pemotongan berbanding dengan petua gerek silinder pada ketebalan yang setara.
Penyelenggaraan Petua Pemotong Oxy dan Masalah Biasa
Petua pemotongan dalam keadaan buruk adalah salah satu punca paling biasa masalah kualiti potongan yang mengecewakan, walaupun apabila semua parameter lain ditetapkan dengan betul. Pemeriksaan berkala dan pembersihan petua adalah penting untuk prestasi yang konsisten.
Pembersihan tip hendaklah dilakukan dengan pembersih hujung yang sesuai — satu set fail wayar bersaiz dipadankan dengan diameter orifis. Petua sekeping memerlukan pembersih yang berbeza daripada petua dua keping. Proses pembersihan melibatkan perlahan-lahan menjalankan fail bersaiz sesuai melalui setiap orifis untuk mengeluarkan mendapan karbon dan percikan tanpa membesarkan lubang. Pembersihan berlebihan atau menggunakan fail yang terlalu besar merosakkan geometri orifis, merendahkan prestasi hujung secara kekal.
Masalah kualiti potongan biasa dan punca yang mungkin berkaitan dengan petua termasuk yang berikut. Tepi atas bulat pada potongan disebabkan oleh pemanasan awal yang berlebihan - biasanya daripada hujung yang besar atau tekanan gas bahan api yang berlebihan. Garisan seret yang bersudut ke belakang pada muka yang dipotong menunjukkan tekanan oksigen pemotongan tidak mencukupi atau hujung yang terlalu kecil untuk ketebalan bahan. Muka yang dipotong kasar dan tidak rata dengan lekatan sanga yang berlebihan menghala ke orifis hujung yang kotor atau rosak, kelajuan perjalanan yang salah atau bekalan oksigen yang tercemar. Apabila gejala ini muncul, periksa dan bersihkan hujung sebelum melaraskan tekanan gas, kerana pelarasan tekanan tidak dapat mengimbangi kerosakan hujung fizikal.
Kimpalan Kayu vs MIG: Memahami Perbezaan Teras
Kimpalan kayu — secara rasmi dikenali sebagai Kimpalan Arka Logam Terlindung (SMAW) — dan kimpalan MIG (Kimpalan Gas Lengai Logam, juga dikenali sebagai Kimpalan Arka Logam Gas atau GMAW) ialah dua proses kimpalan arka yang paling banyak digunakan di seluruh dunia. Kedua-duanya mencipta kimpalan dengan menghasilkan arka elektrik yang mencairkan elektrod boleh guna dan logam asas untuk membentuk sambungan bercantum. Tetapi cara setiap proses mencapai ini, dan keadaan di mana setiap proses cemerlang, berbeza dengan ketara.
Dalam kimpalan kayu, elektrod bersalut - "kayu" - diapit dalam pemegang elektrod dan disambungkan kepada sumber kuasa. Apabila arka terbakar, salutan fluks pada elektrod terbakar untuk menghasilkan gas pelindung yang melindungi kolam kimpalan cair daripada pencemaran atmosfera, serentak membentuk lapisan sanga di atas kimpalan penyejuk. Dalam kimpalan MIG, elektrod wayar pepejal disuap secara automatik dan berterusan daripada gelendong melalui pistol kimpalan, manakala tangki gas pelindung yang berasingan - biasanya argon, CO₂ atau adunan argon-CO₂ - dihantar melalui muncung pistol untuk melindungi kolam kimpalan. Tiada salutan fluks digunakan, dan tiada sanga dihasilkan.
Perbezaan praktikal asas ialah ini: kimpalan kayu lebih mudah alih, lebih bertolak ansur dengan permukaan yang sukar dan keadaan luar, dan lebih rendah dalam kos permulaan; Kimpalan MIG lebih pantas, bersih dan menghasilkan kimpalan berkualiti tinggi dalam persekitaran terkawal. Kedua-dua proses tidak lebih baik secara universal — pilihan yang tepat bergantung sepenuhnya pada aplikasi.
Kimpalan Kayu vs MIG: Perbandingan Head-to-Head
| kategori | Kimpalan Kayu (SMAW) | Kimpalan MIG (GMAW) |
|---|---|---|
| Kos Peralatan | Lebih rendah — persediaan mudah, lebih sedikit komponen | Lebih tinggi — penyuap wayar, tangki gas, pengawal selia diperlukan |
| Lengkung Pembelajaran | Mudah dimulakan, lebih sukar untuk dikuasai (pengurusan panjang arka) | Proses arka paling mudah untuk dipelajari; suapan wayar yang konsisten membantu pemula |
| Kelajuan Kimpalan | Lebih perlahan — elektrod mesti diganti dengan kerap | Lebih pantas — suapan wayar berterusan, masa henti minimum |
| Kebersihan Kimpalan | Sanga dan percikan memerlukan pemotongan dan pengisaran selepas kimpalan | sanga minimum; sedikit atau tiada pembersihan selepas kimpalan diperlukan |
| Penggunaan Luar | Cemerlang - melindungi diri, tidak terjejas oleh angin | Keadaan di luar rumah yang buruk - angin mengganggu liputan gas yang melindungi |
| Persediaan Permukaan Diperlukan | Minimum — boleh mengimpal atas karat, cat dan skala kilang | Tinggi — bersih, logam kosong diperlukan untuk hasil yang berkualiti |
| Ketebalan Logam Range | Terbaik pada 1/8" dan lebih tebal; tidak sesuai untuk kepingan nipis | Berfungsi pada bahan nipis 26-tolok sehingga plat tebal |
| Mudah alih | Sangat mudah alih — padat, tiada tangki gas diperlukan | Kurang mudah alih — silinder gas dan penyuap wayar menambah pukal |
| Aplikasi Terbaik | Keluli struktur, pembaikan lapangan, saluran paip, peralatan berat | Automotif, kedai fabrikasi, persekitaran pengeluaran |
Di mana Setiap Proses Menang: Senario Aplikasi Dunia Sebenar
Kimpalan Kayu: Pilihan untuk Kerja Luaran, Berat dan Penyelenggaraan
Elektrod pelindung diri kimpalan kayu bermakna angin dan draf tidak menjejaskan kualiti kimpalan — kelebihan yang menentukan di tapak pembinaan, saluran paip luar dan kerja pembaikan pertanian. Proses ini mengendalikan permukaan berkarat, dicat atau berskala kilang jauh lebih baik daripada MIG, dengan ketara mengurangkan masa yang dihabiskan untuk penyediaan permukaan sebelum kimpalan bermula. Untuk kerja keluli struktur, pembaikan peralatan berat dan kimpalan saluran paip, kimpalan kayu kekal sebagai standard profesional dalam banyak industri. Penembusan arka dalam yang boleh dicapai dengan kimpalan kayu menjadikannya amat berkesan pada bahagian keluli dan besi tuang yang lebih tebal. Kemudahalihan peralatan adalah satu lagi kelebihan utama: pengimpal kayu boleh dibawa ke lokasi kerja terpencil tanpa memerlukan silinder gas yang berasingan, menjadikannya satu-satunya pilihan praktikal untuk pembaikan medan yang benar-benar jauh.
Kimpalan MIG: Pilihan untuk Bahan Kelajuan, Kebersihan dan Nipis
Dalam persekitaran kedai atau pengeluaran terkawal, kimpalan MIG hampir selalu menjadi pilihan yang lebih produktif. Suapan wayar berterusan menghapuskan keperluan untuk menghentikan dan menukar elektrod setiap beberapa inci, secara mendadak meningkatkan masa yang dihabiskan sebenarnya untuk meletakkan manik kimpalan berbanding masa henti yang diperlukan dalam kimpalan kayu. MIG menghasilkan kimpalan dengan percikan minimum dan tiada sanga, bermakna bahagian siap memerlukan sedikit atau tiada pengisaran atau pembersihan sebelum beralih ke peringkat pengeluaran seterusnya. Untuk fabrikasi automotif, kerja kepingan logam dan pembuatan perabot — aplikasi di mana penampilan kimpalan dan keupayaan bahan nipis penting — MIG secara konsisten merupakan kaedah pilihan. Ia juga dianggap secara meluas sebagai proses kimpalan arka yang paling mudah untuk diambil oleh pemula, kerana suapan wayar automatik mengekalkan arka yang lebih konsisten daripada panjang elektrod dikawal secara manual yang diperlukan dalam kimpalan kayu.
Bila Menggunakan Kedua-duanya
Jurukimpal profesional dan kedai fabrikasi sering mengekalkan kedua-dua proses. Aliran kerja biasa melibatkan penggunaan MIG untuk larian pengeluaran volum tinggi komponen standard di kedai, dan beralih kepada melekat untuk pembaikan lapangan, kerja struktur pada struktur sedia ada, atau mana-mana kerja di mana penghantaran gas melindungi adalah tidak praktikal. Pendekatan yang paling berkesan untuk perolehan dan latihan kimpalan adalah untuk merawat kayu dan MIG sebagai alat pelengkap dan bukannya alternatif yang bersaing. — masing-masing meliputi batasan satu sama lain, dan bersama-sama mereka menangani hampir spektrum penuh keperluan penyambungan logam.
Pertimbangan Kos: Pelaburan Permulaan lwn. Kecekapan Jangka Panjang
Kimpalan kayu secara konsisten menang pada kos pendahuluan. Pengimpal kayu asas yang sesuai untuk kerja serius tersedia dengan ketara kurang daripada persediaan MIG yang setara, yang memerlukan bukan sahaja pengimpal itu sendiri tetapi juga mekanisme penyuap wayar, silinder gas pelindung, pengawal selia dan bekalan kili wayar. Untuk kegunaan hobi sekali-sekala, kerja pembaikan kecil atau operasi terhad bajet, penghalang masuk kimpalan kayu yang lebih rendah adalah kelebihan yang tulen.
Gambar kos beralih untuk persekitaran pengeluaran volum tinggi. Kelajuan perjalanan kimpalan MIG yang lebih pantas, masa buruh yang lebih rendah bagi setiap kimpalan, dan kos pembersihan selepas kimpalan yang minimum boleh mengimbangi pelaburan peralatan permulaan yang lebih tinggi secara relatif cepat. Suapan wayar berterusan juga bermakna bahawa pengendali MIG menghabiskan lebih banyak masa mengimpal dan kurang masa menyusun semula, menukar elektrod dan membersihkan sanga — yang diterjemahkan terus kepada produktiviti yang lebih tinggi setiap jam. Bagi pembeli industri dan kontraktor kimpalan yang mengambil kontrak fabrikasi besar, kecekapan kos jangka panjang bagi kimpalan MIG selalunya mewajarkan keperluan modal pendahuluan yang lebih tinggi.
Kos boleh guna mengikut corak yang sama. Elektrod kayu adalah murah secara individu tetapi digunakan pada kadar yang termasuk masa bukan kimpalan yang dibelanjakan untuk menukarnya. Dawai MIG dan gas pelindung mewakili kos berulang seunit yang lebih tinggi, tetapi kos kimpalan setiap inci dalam persekitaran pengeluaran tinggi selalunya kompetitif apabila kecekapan buruh diambil kira. Keputusan antara stick dan MIG hendaklah sentiasa mengambil kira jumlah kos pemilikan — peralatan, bahan habis pakai, buruh dan masa pembersihan — bukannya harga pembelian sahaja.