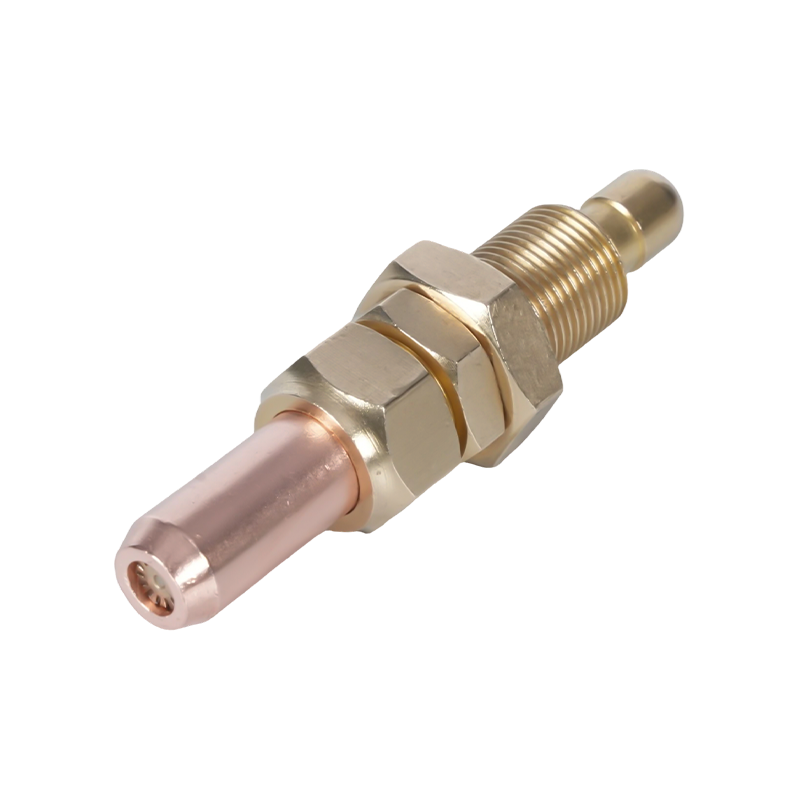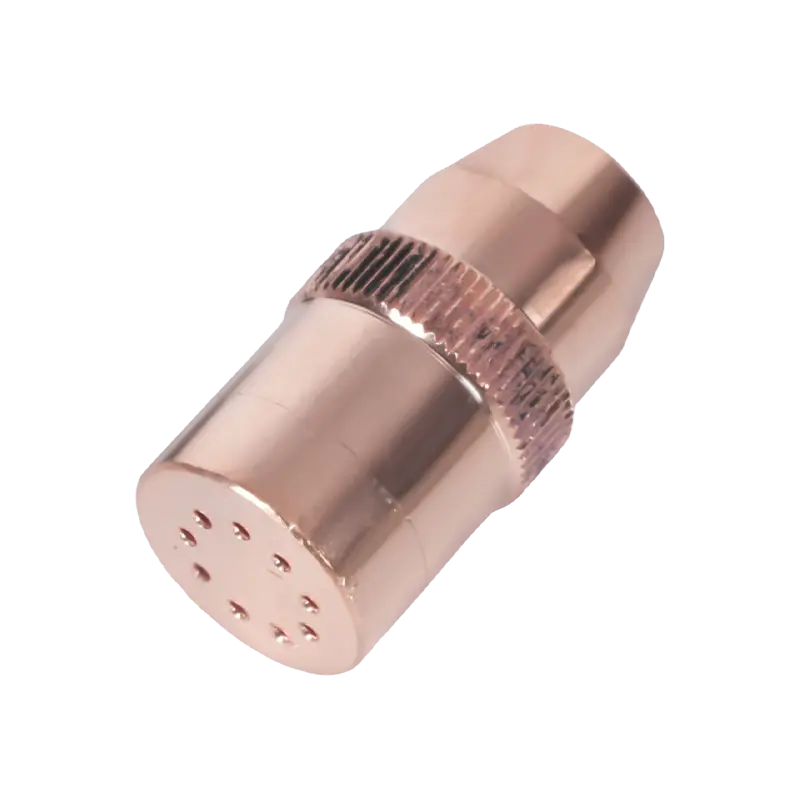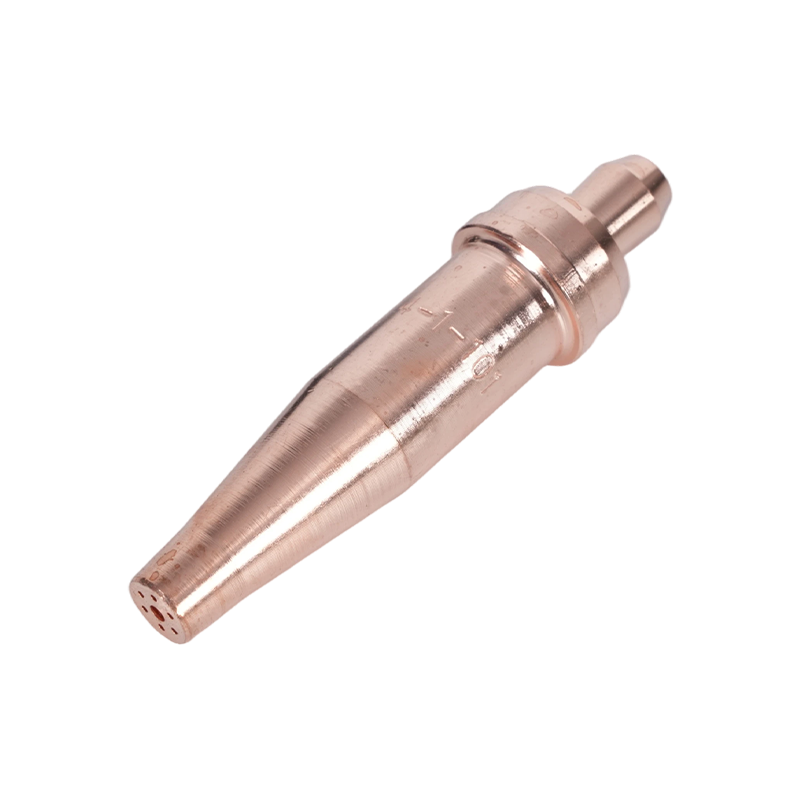
Petua #1, kira-kira 28 psi oksigen dan 4 psi asetilena akan mengasingkan plat keluli lembut 6 mm dalam beberapa saat. Jalankan obor yang sama pada plat 25 mm tanpa menyentuh apa-apa dan gerai yang dipotong separuh jalan, skop melebar, dan seseorang akhirnya mengisar tepi kembali ke toleransi.
Tiada apa-apa tentang pengendali berubah. Pemotongan oksi-asetilena ialah salah satu daripada beberapa proses kerja logam di mana keputusan persediaan — saiz hujung, tekanan gas, kebuntuan dan kelajuan perjalanan — menentukan lebih banyak hasil daripada tangan yang memegang obor. Panduan di bawah merangkumi urutan persediaan, pemilihan hujung dan tekanan, pelarasan nyalaan, perkakasan keselamatan dan pilihan perkakasan yang membuat pemotongan boleh berulang.
Di mana Kualiti Potongan Sebenarnya Diputuskan
Tiga pembolehubah mengawal pemotongan: halaju jet oksigen di hujung, input haba prapanas dan kelajuan perjalanan. Dua daripada tiga dikunci masuk sebelum nyalaan dinyalakan, itulah sebabnya obor yang "terpotong teruk" biasanya mempunyai masalah persediaan dan bukannya masalah operator.
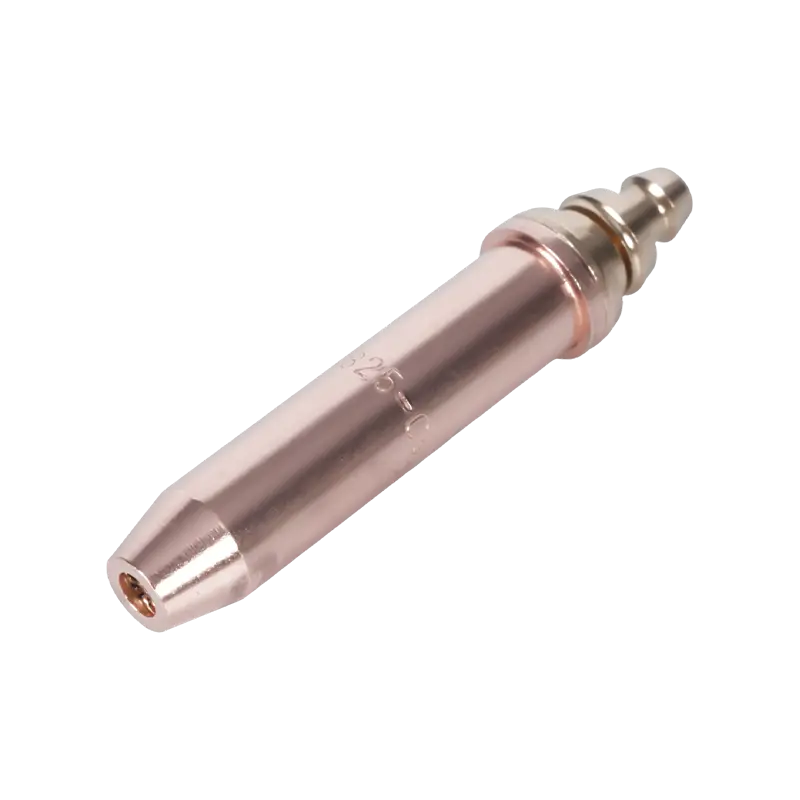
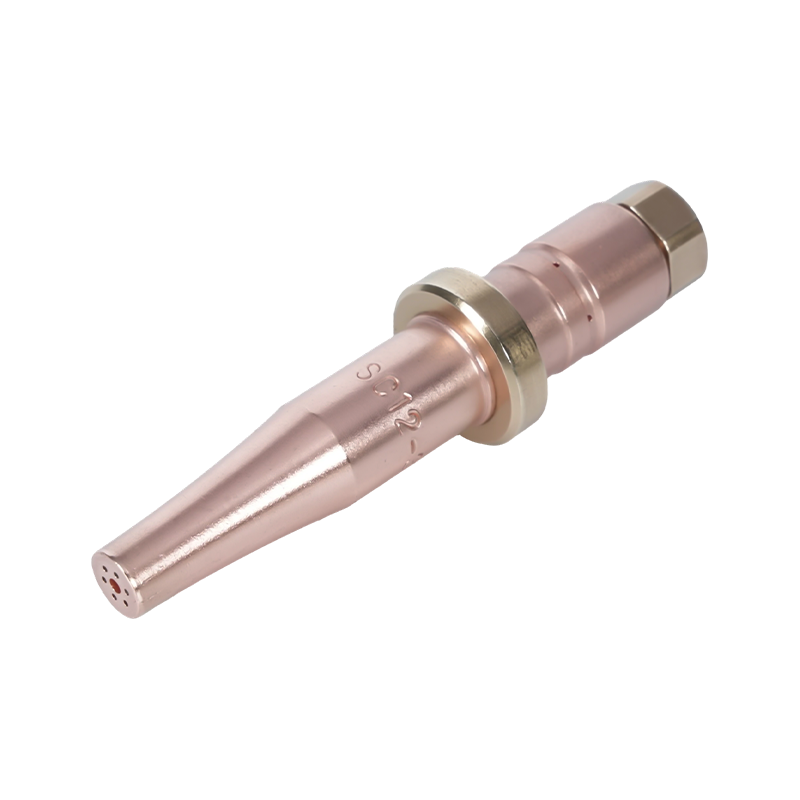
- Keadaan orifis hujung dan saiz set halaju jet. Petua yang telah diratakan, dijatuhkan atau dijalankan pada tekanan yang salah untuk saiznya kehilangan halaju dan meninggalkan kerf klasik yang kasar dan tercuci.
- Tetapan pengawal selia menetapkan prapanas dan memotong aliran oksigen. Tekanan oksigen yang rendah memberikan potongan yang perlahan dan tidak lengkap; tekanan yang berlebihan mewujudkan pergolakan, kerf yang lebar dan najis keras.
- Kelajuan perjalanan adalah satu-satunya pembolehubah yang dilaraskan secara langsung semasa pemotongan. Garisan seret bersudut 10 hingga 15 darjah di belakang menegak bermakna kelajuan adalah lebih kurang tepat; garis lag hampir menegak bermakna terlalu perlahan, dan garis lag yang rata bermakna terlalu cepat.
Urutan Persediaan: Susunan Operasi
Bekerja melalui urutan yang sama setiap kali. Kebanyakan aduan tentang "obor rosak" berpunca dari langkah yang dilangkau di sini dan bukannya ke obor itu sendiri.
- Periksa sebelum menyambung: jaket hos retak atau bengkak, tempat duduk hujung rosak, pembungkusan injap haus.
- Retakkan setiap injap silinder sebentar untuk mengeluarkan habuk, kemudian tutup semula.
- Pasangkan pengawal selia dan ketatkan nat masuk dengan sepana bersaiz betul, jangan sekali-kali menggunakan playar atau sepana paip.
- Pasang penangkap imbas balik atau injap sehala aliran balik di alur keluar pengawal selia atau salur masuk obor, mengikut mana-mana kod tapak anda.
- Sambungkan hos ke spigot yang betul dan sahkan kelengkapan adalah pasangan benang kanan kiri atau kanan.
- Buka injap silinder perlahan-lahan. Pada silinder asetilena, buka tidak lebih daripada satu setengah pusingan supaya ia boleh dimatikan dengan cepat.
- Tetapkan tekanan kerja dengan injap obor terbuka, kemudian tutupnya.
- Uji kebocoran setiap sendi dengan air sabun atau cecair pengesan kebocoran. Tidak pernah dengan api.
- Cahaya dengan penyerang percikan, bukan pemetik api pakai buang atau mancis.
Pemilihan Petua dan Tekanan Gas
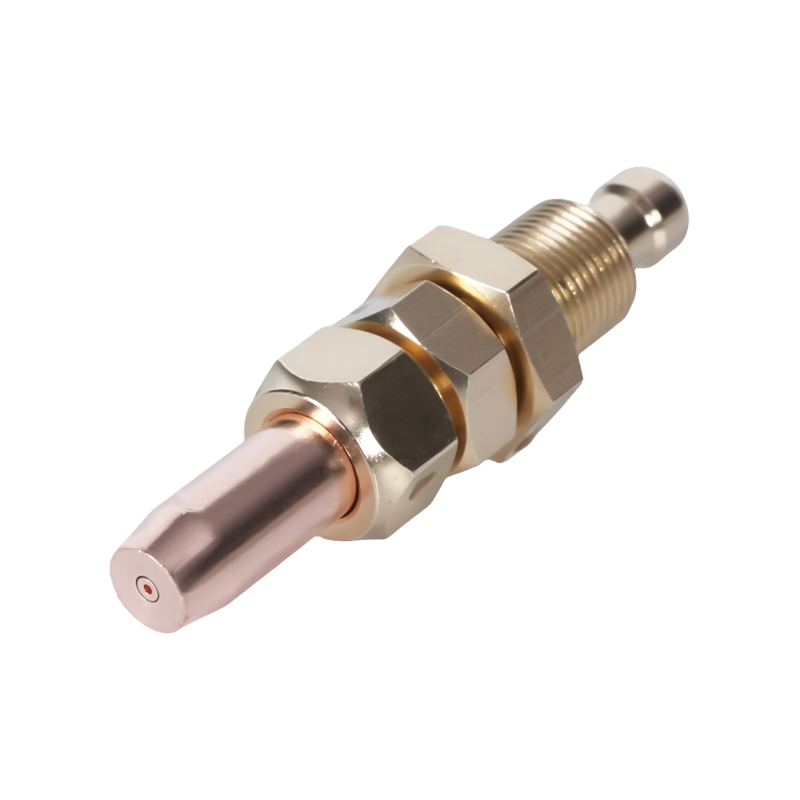
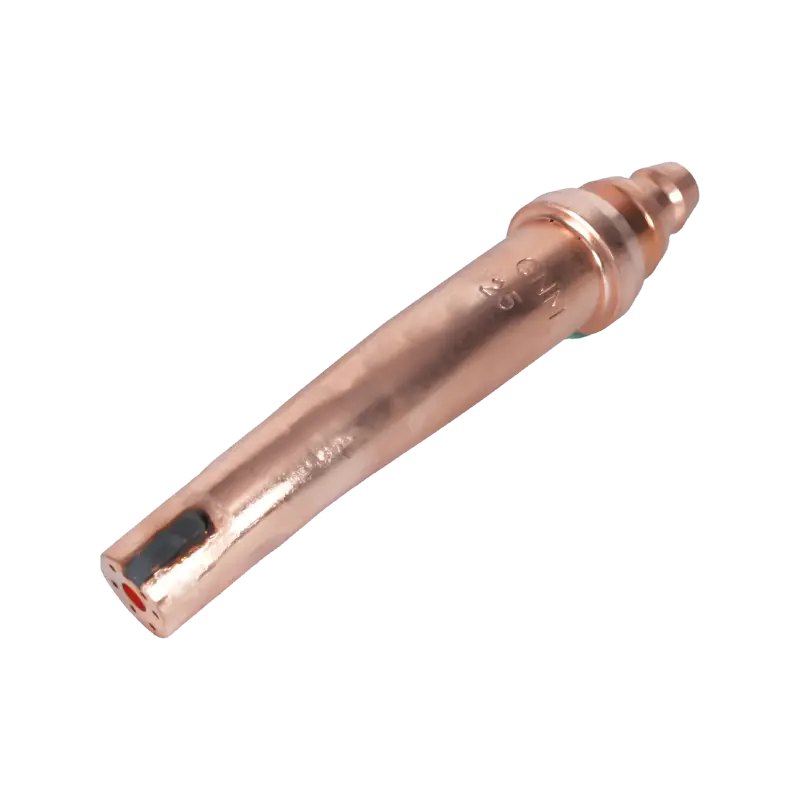
Saiz hujung dipadankan dengan ketebalan plat terlebih dahulu, dan segala-galanya mengikuti daripadanya. Petua berkadar 6 mm tidak boleh dipaksa melalui 25 mm dengan menaikkan tekanan; orifis tidak akan menghantar oksigen yang mencukupi, dan tekanan tambahan bertukar menjadi pergolakan yang menghakis muka yang dipotong.
Corak wilayah juga penting. Petua yang sesuai dengan tempat duduk obor gaya AS tidak akan diletakkan dengan betul pada obor corak Australia atau British walaupun benang kelihatan hampir. Petua propana dua keping menambah perbezaan kedua: panaskan dan orifis pemotongan adalah berasingan, jadi ia tidak boleh ditukar ganti dengan hujung asetilena satu keping.
| Ketebalan plat | Saiz hujung biasa | Tekanan oksigen | Tekanan asetilena | Nota praktikal |
|---|---|---|---|---|
| 3 hingga 6 mm | 0 atau 1 | 20 hingga 25 psi | 3 hingga 5 psi | Perjalanan pantas, prapanas pendek |
| 6 hingga 12 mm | 1 atau 2 | 25 hingga 30 psi | 4 hingga 6 psi | Kelajuan mantap, malah garisan seret |
| 12 hingga 25 mm | 2 atau 3 | 30 hingga 40 psi | 5 hingga 8 psi | Perjalanan yang lebih perlahan, perhatikan najis |
| 25 hingga 50 mm | 3 atau 4 | 40 hingga 50 psi | 7 hingga 10 psi | Tebuk di tepi pinggan |
| 50 hingga 100 mm | 5 atau 6 | 50 hingga 60 psi | 8 hingga 12 psi | Aliran oksigen yang tinggi, prapanas dua peringkat |
Setelah potongan berjalan, laraskan daripada carta dan bukannya menjauhinya. Tepi atas bulat dengan kotoran yang dikimpal ke bahagian bawah biasanya bermakna tekanan oksigen terlalu tinggi atau perjalanan terlalu perlahan. Garisan kotoran yang lembut dan bergetah dan penembusan yang tidak lengkap biasanya bermakna tekanan terlalu rendah atau perjalanan terlalu cepat.
Penjagaan tip ialah peningkatan prestasi termurah yang tersedia. Bersihkan orifis dengan pembersih hujung yang betul, jangan sekali-kali menggunakan mata gerudi atau wayar kimpalan, dan gantikan sebarang hujung yang lubang prapanasnya telah bujur atau tempat duduknya tercalar. Panduan kami untuk pemilihan hujung obor pemotongan, persediaan dan penyelenggaraan meliputi rutin pembersihan dan penyelesaian masalah dengan lebih terperinci.
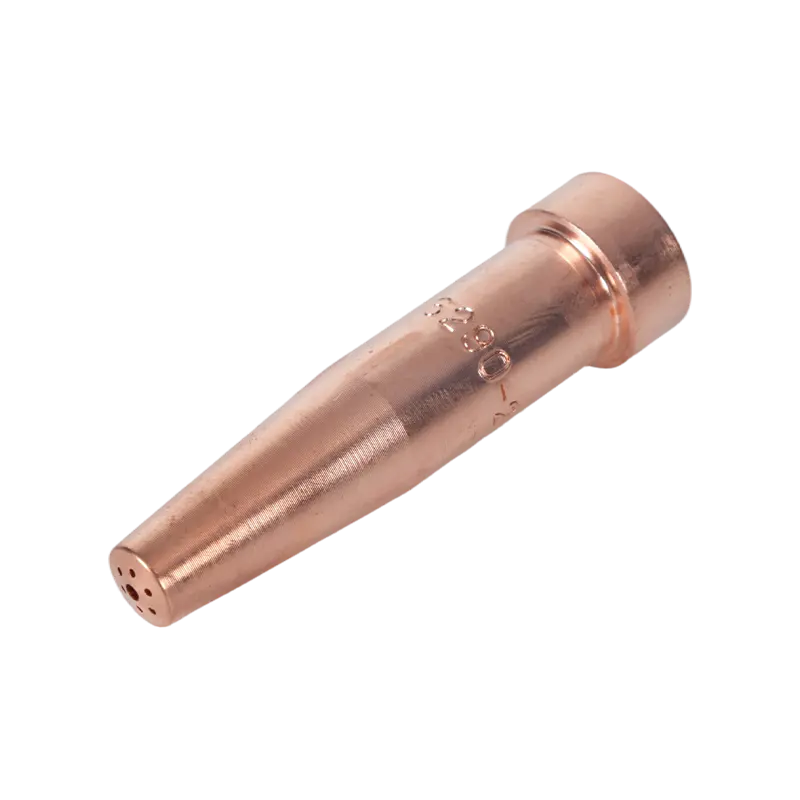 Petua Memotong Asetilena Siri 6290 untuk Obor Gaya Amerika Hujung pemotongan asetilena ini sesuai dengan obor A735 dan A623 dan meliputi keluli 1–300 mm; berguna untuk kerja plat nipis dan menindik di mana asetilena tetap diutamakan. Lihat Produk →
Asetilena atau Propana
Untuk plat 20 mm dan ke atas, propana biasanya menang pada kos setiap meter pemotongan. Untuk plat nipis, menindik dan sebarang kerja pematerian atau pemanasan, asetilena kekal sebagai bahan api yang lebih baik.
- Asetilena terbakar lebih panas dalam oksigen, hampir 3,100 darjah Celsius, dan memanaskan lebih cepat, yang sesuai dengan plat nipis, menindik dan mengimpal.
- Propana mempunyai suhu nyalaan yang lebih rendah tetapi sampul haba yang lebih besar yang memegang bahagian tebal, dan ia lebih murah bagi setiap silinder dan lebih selamat untuk disimpan.
- Asetilena tidak stabil melebihi 15 psi, jadi tekanan asetilena kekal rendah dan peraturan injap silinder penting.
- Propana menggunakan lebih banyak oksigen untuk potongan yang sama, jadi pengisian semula oksigen menjadi kos operasi utama.
- Kedua-dua bahan api memerlukan petua yang berbeza. Menukarnya menukar bentuk api, masa panaskan dan kualiti potong.
Pelarasan Nyalaan dan Teknik Memotong
Nyalakan asetilena dahulu, kemudian tambah oksigen sehingga kon dalam terang, jelas jelas dan bulat di hujungnya. Nyalaan neutral itulah yang diandaikan oleh kebanyakan carta pemotongan. Nyalaan pengoksidaan dengan kon pendek dan runcing memotong beberapa keluli lebih cepat tetapi memakai hujung dan mengoksidakan bahagian muka yang dipotong; nyalaan carburising dengan bulu panjang menambah karbon dan melambatkan pemotongan, jadi ia biasanya disimpan untuk kerja pemanasan tertentu.
Bawa hujung ke pinggan pada kira-kira 90 darjah, panaskan titik permulaan kepada warna merah ceri kusam, kemudian buka sepenuhnya tuil oksigen pemotongan dan alihkan. Pegang kebuntuan dengan mantap pada 3 hingga 5 mm. Menunggang hujung di atas pinggan terlalu panas dan membasuh kerf. Untuk potongan serong, condongkan obor ke arah perjalanan dan kurangkan kelajuan sedikit supaya serong kekal lurus.
Perkakasan Keselamatan Yang Dimiliki dalam Setiap Persediaan
Penangkap kilat balik dan injap sehala aliran balik ialah dua item yang paling kerap hilang daripada obor yang telah digunakan selama bertahun-tahun. Injap sehala menghentikan aliran gas ke belakang; penangkap imbas kembali juga menghentikan bahagian depan nyalaan yang mengalir kembali ke bawah hos ke arah pengawal selia dan silinder. Penangkap di alur keluar pengawal selia melindungi hos dan silinder, manakala penangkap di salur masuk obor melindungi hujung operator. Banyak kod tapak memerlukan kedua-duanya.
- Hos oksigen dan bahan api tidak boleh ditukar ganti; gunakan konvensyen gred dan warna yang betul untuk wilayah anda.
- Jangan sekali-kali menggunakan oksigen sebagai ganti udara termampat untuk membersihkan atau meniup.
- Ventilasi kawasan kerja; asetilena, propana dan oksigen semuanya mengubah komposisi udara di sekeliling pengendali.
- Simpan pemantauan kebakaran untuk tempoh yang dinyatakan oleh permit kerja panas anda, biasanya 30 minit selepas pemotongan terakhir.
- Periksa hos untuk melecur dan retak setiap syif; hos yang telah dilanggar oleh plat adalah kebocoran menunggu untuk muncul.
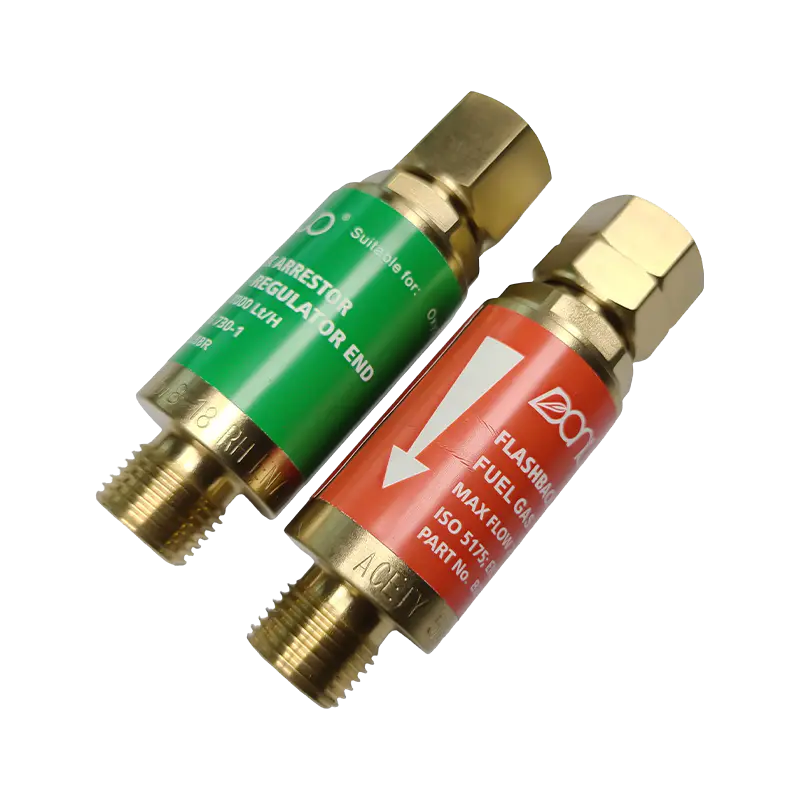 Penangkap Kilas Balik Oksi-Asetilena Siri B288 Selalunya hilang daripada obor lama, penangkap ini melindungi kimpalan oksi-asetilena dan persediaan pemotongan daripada imbasan balik dan aliran balik, dengan model oksigen dan gas. Lihat Produk →
Memadankan Badan dan Pemegang Obor dengan Kerja
Perkakasan obor digred mengikut tugas: berat, sederhana dan ringan. Lampiran pemotongan tugas berat dengan pemegang padanan menahan tekanan dan kekal sejuk melalui pemotongan pengeluaran plat tebal. Pemegang tugas ringan melakukan kerja yang sama pada kepingan logam dengan berat yang lebih sedikit di tangan, tetapi ia tidak akan bertahan dengan kerja berterusan pada plat 50 mm.
Tiga butiran menentukan sama ada obor sesuai dengan persediaan sedia ada. Corak rantau menentukan keserasian hujung, lampiran dan pemegang, memandangkan corak AS, Australia, British dan Jepun menggunakan standard tempat duduk dan benang yang berbeza. Formatnya juga penting: gabungan lampiran dan pemegang adalah lebih murah untuk diselenggara kerana hanya bahagian yang haus diganti, manakala obor tangan sekeping lebih mudah untuk kegunaan sekali-sekala. Bahan mengikut kedudukan kerja, dengan badan loyang menahan haba dan haus serta menahan benang dengan baik, dan pemegang aluminium memotong berat untuk kerja overhed.
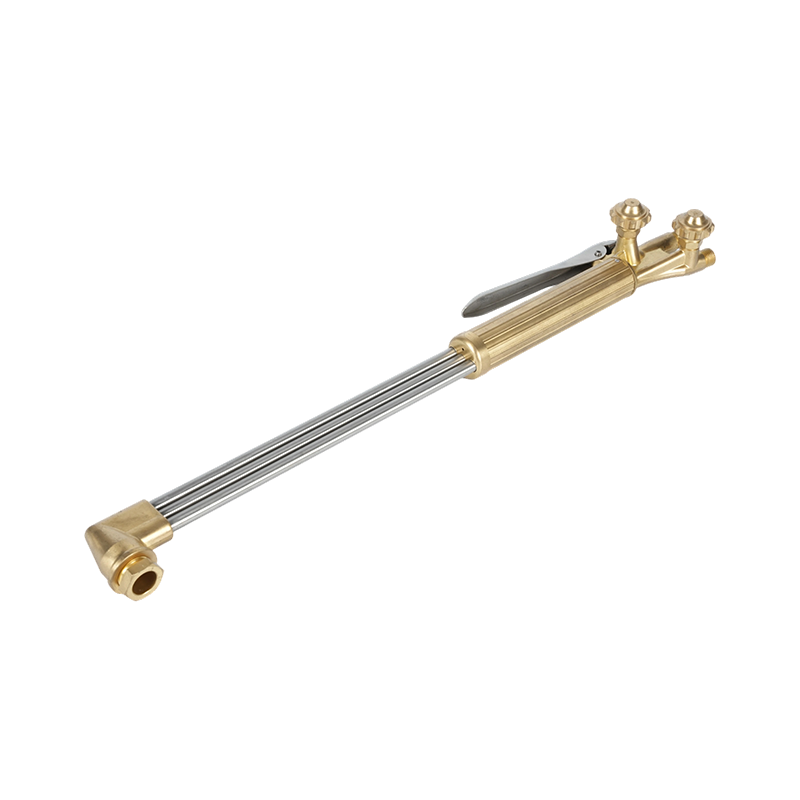 B400 Obor Pemotong Oksigen Pegang Tangan Bertugas Berat Obor pegang tangan tugas berat untuk pemotongan asetilena atau propana sehingga 300 mm, dengan aliran dwi-tiub dan kepala tembaga palsu; sesuai dengan fabrikasi, pembinaan kapal dan pembaikan. Lihat Produk →
Menyumber Obor, Petua dan Alat Ganti
Bagi pengedar dan fabrikasi, soalan praktikal adalah tentang kesinambungan: bolehkah siri petua yang sama ditempah semula dalam masa dua tahun, adakah tempat duduk dan benang konsisten kumpulan kepada kelompok, dan bolehkah alat ganti dibekalkan di bawah label anda sendiri? Pembekal yang menjalankan bahan, pembuatan acuan, penempaan, pemesinan dan ujian dalaman boleh menahan toleransi tersebut, dan juga boleh menghasilkan bahagian pada lukisan pelanggan apabila tiada corak standard sesuai dengan obor sedia ada.
Jika anda memadankan petua dan pemegang dengan armada sedia ada, atau merancang rangkaian OEM, hantarkan lukisan dan spesifikasi benang anda melalui kami halaman kenalan dan kami akan kembali dengan corak standard terdekat atau pilihan tersuai.