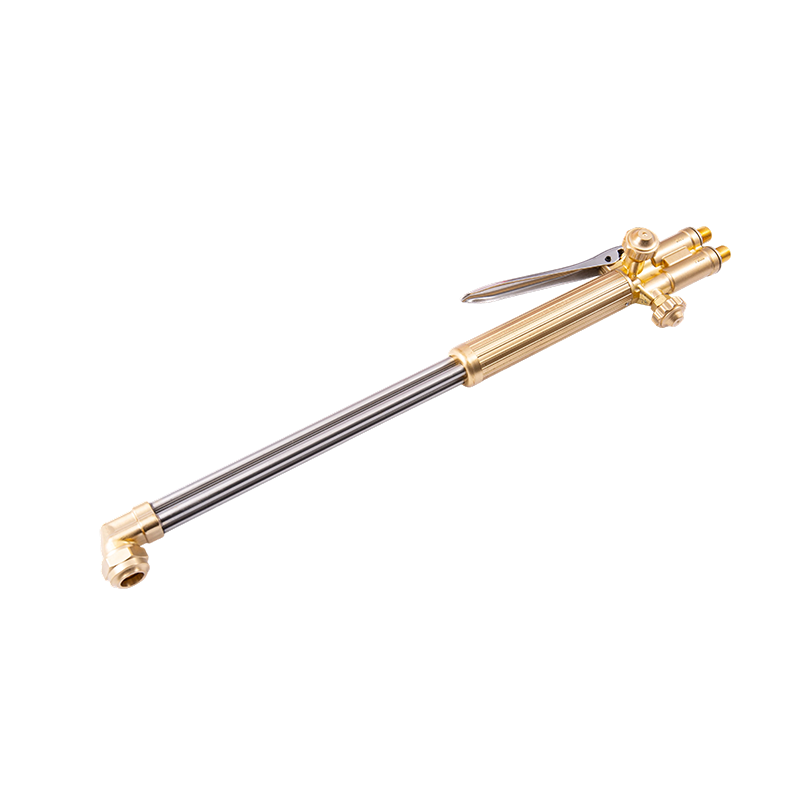
Obor pemotong yang muncul di hujung, kerf yang hanyut ke satu sisi, hujung yang terus bercantum dengan plat — kerosakan ini biasanya tidak bermula dari mana-mana tempat ia muncul. Mereka bermula dengan gambar rajah yang menunjukkan bentuk alat tetapi bukan laluan gas. Jejak oksigen dan asetilena daripada injap silinder ke orifis pemotongan dan kebanyakan masalah bangku boleh didiagnosis dalam satu minit, dan alat ganti boleh ditempah tanpa meneka.
Versi pendek: pada obor oksi-asetilena dua hos standard, bahan api dan oksigen berjalan dalam barisan berasingan sehingga ke pengadun di dalam lampiran pemotong, di mana ia bergabung dalam nisbah hujung yang direka bentuk. Tuas oksigen pemotongan membuka laluan ketiga yang jauh lebih besar yang memintas pengadun sepenuhnya. Semua yang lain dalam lukisan — pengawal selia, penangkap, injap jarum, nat hujung — wujud untuk mengukur atau melindungi ketiga-tiga aliran tersebut.
Laluan Gas Ialah Rajah
Kebanyakan rajah dinding bengkel adalah pandangan yang meletup: bahagian disusun mengikut kedudukan. Rajah kerja ialah carta alir. Ikut mengikut urutan dan setiap komponen mempunyai satu tugas.
- Injap silinder asetilena, dibuka tidak lebih daripada satu setengah pusingan; injap silinder oksigen dibuka sepenuhnya.
- Pengawal selia, satu setiap silinder, menurunkan tekanan storan tinggi kepada tekanan penghantaran yang rendah.
- Hos, secara konvensional merah untuk bahan api dan hijau, hitam atau biru untuk oksigen, dengan benang sebelah kiri pada setiap pemasangan bahan api-gas supaya kedua-duanya tidak boleh ditukar ganti.
- Penangkap kilat atau injap sehala di alur keluar pengawal selia, dan selalunya di salur masuk obor juga.
- Kelengkapan masuk obor, kemudian dua injap jarum pada pemegang.
- Pengadun, tempat oksigen panas dan gas bahan api bergabung sebelum memasuki hujungnya.
- Hujung pemotongan, di mana orifis prapanas membunyikan orifis oksigen pemotongan pusat.
| Komponen | Kedudukan dalam aliran | Perkara yang perlu disahkan |
|---|---|---|
| Pengawal selia | Terus pada setiap silinder | Tolok penghantaran membaca tekanan rendah yang dimaksudkan, bukan tekanan silinder |
| hos | Silinder ke salur masuk obor | Pengekodan warna, nat bahan api sebelah kiri, tiada keretakan berhampiran kelim |
| Penangkap | Pengawal selia outlet or torch inlet | Anak panah aliran menghadap obor; unsur tidak tercemar dengan minyak |
| Injap jarum | Mengendalikan badan | Perjalanan lancar, tiada kebocoran melepasi pembungkusan, tombol berkod warna |
| Pengadun | Pangkalan lampiran pemotongan | Jet bersih, cincin O tidak rosak, jenis yang betul untuk obor |
| Tuil pemotong | Bahagian belakang lampiran | Terbuka sepenuhnya, terkunci rapat, tiada rayapan |
| Petua dan kacang | Depan lampiran | Tempat duduk bebas daripada samaran, nombor hujung yang betul, lubang yang jelas |
Dua nombor dalam rantai itu tidak boleh dirunding. Tekanan penghantaran asetilena hendaklah kekal pada atau di bawah 15 psig; di atas itu gas menjadi tidak stabil dalam hos, dan risiko beralih daripada menyusahkan kepada benar-benar berbahaya. Lubang hos juga penting: 1/4 inci adalah normal sehingga kira-kira saiz hujung 5, manakala 3/8 inci digunakan pada hujung yang lebih besar supaya aliran oksigen pemotongan tidak kebuluran.
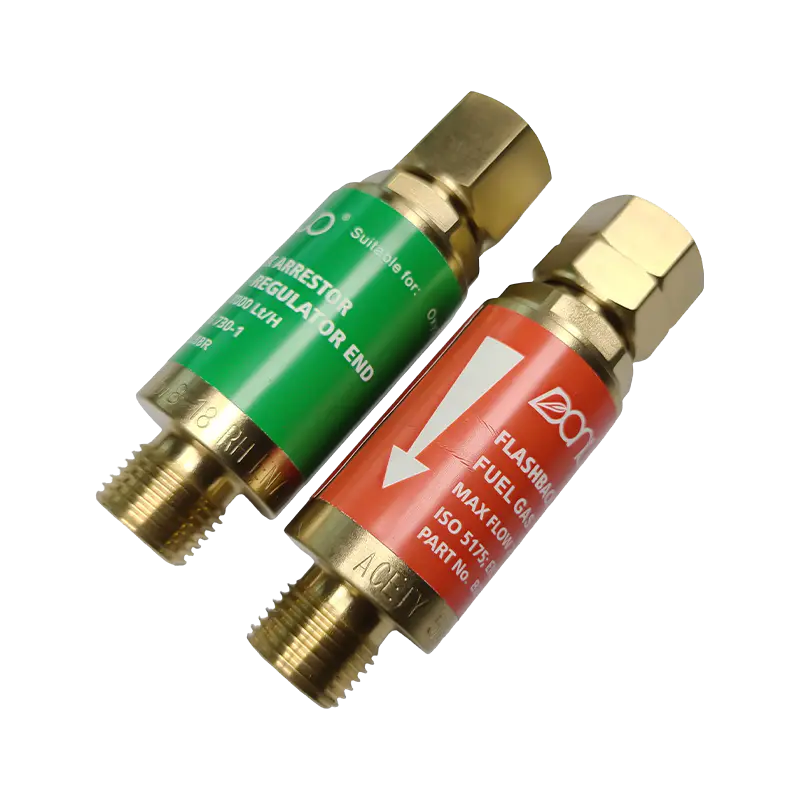 Siri Penangkap Kilas Balik Oxy-Acetylene B288 Untuk kimpalan dan pemotongan oksi-asetilena, siri B288 menawarkan model oksigen dan gas bahan api dengan sambungan benang berbilang dan perlindungan kilas balik/aliran balik untuk persediaan obor. Lihat Produk →
Di dalam Pemegang dan Lampiran Memotong
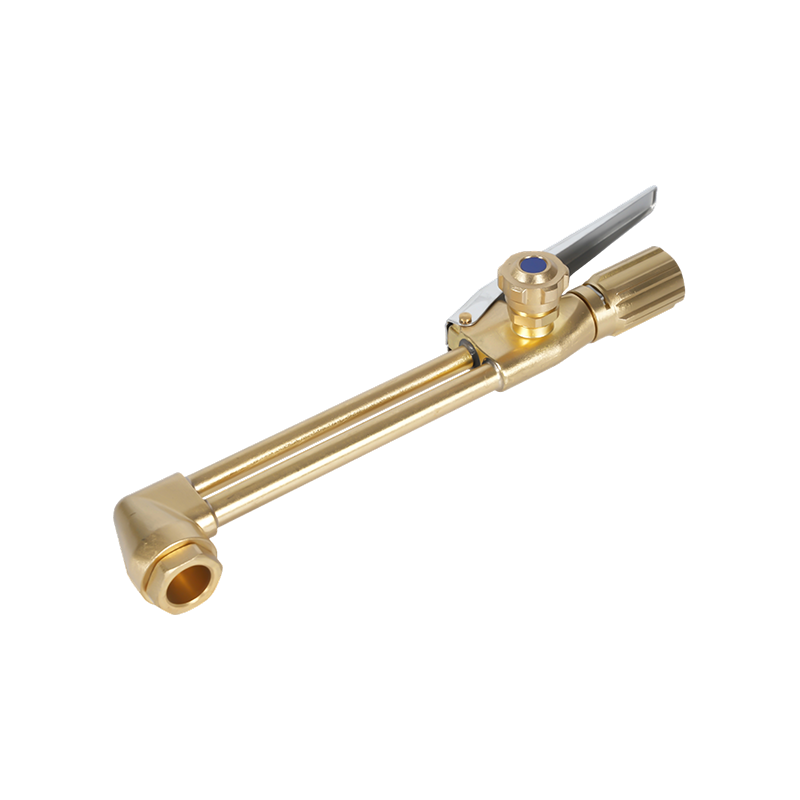
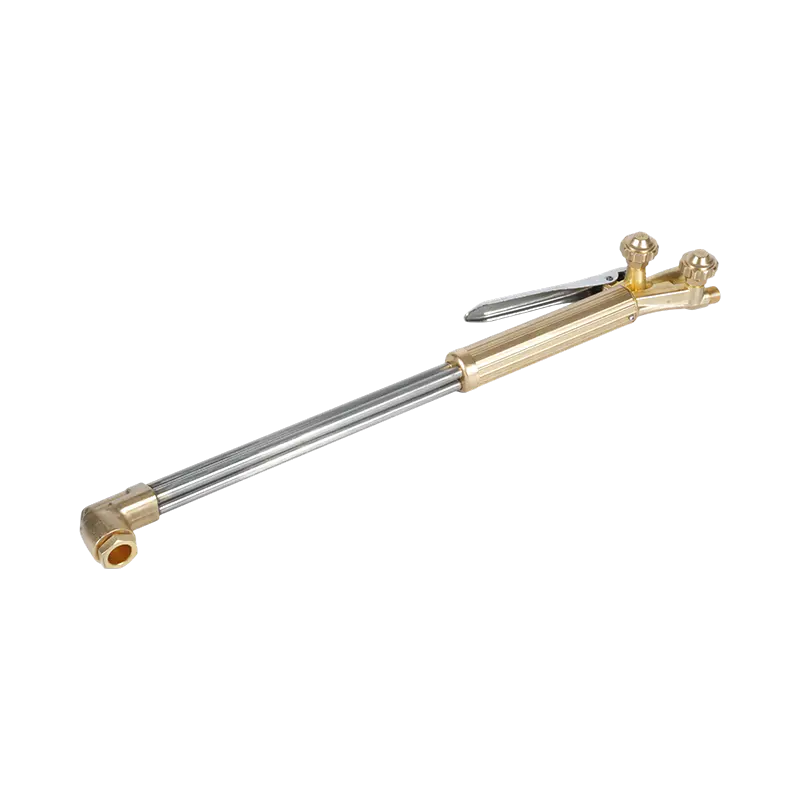
Obor dua keping terbelah menjadi pemegang dan lampiran pemotong yang menyambungkannya dengan dua tiub dan nat kesatuan. Pada kebanyakan reka bentuk, pemegang tidak mempunyai ruang pencampur sama sekali - ia adalah sepasang badan injap dengan batang, pembungkusan dan tombol.
Injap jarum
Tombol bahan api dan oksigen meter memanaskan gas dan dilaraskan bersama-sama: buka bahan api sedikit, nyalakan, kemudian tambah oksigen sehingga kon dalam yang cerah memendek menjadi nyalaan neutral. Diagram biasanya melukis ini sebagai dua bulatan kecil. Dalam praktiknya, ia adalah antara bahagian pertama yang diganti, kerana pengetatan yang berlebihan menyebabkan tempat duduk batang dan nyalaan berhenti bertindak balas terhadap pelarasan.
Pengadun atau penyuntik
Duduk di dasar lampiran, pengadun adalah tempat lukisan memperoleh simpanannya. Obor tekanan yang sama menggabungkan kedua-dua gas pada tekanan yang sama. Obor penyuntik menggunakan pancutan oksigen kecil untuk menarik gas bahan api ke dalam ruang, memastikan campuran stabil apabila tekanan asetilena mengendur. Pengadun haus muncul sebagai nyalaan yang menukar watak apabila obor dicondongkan, atau pop pada lampu belakang.
Memotong tuil oksigen
Tuas membuka injap yang memasukkan aliran oksigen volum tinggi terus ke tengah hujung, memintas pengadun. Ia harus dibuka sepenuhnya dan ditutup dengan tajam. Tuas yang menjalar menghasilkan tepi yang compang-camping dan kerf bersaiz besar tanpa sebab lain yang jelas.
Nat petua dan tempat duduk
Nat itu mengapit tempat duduk tirus pada tirus yang sepadan pada hujungnya. Ini adalah meterai logam-ke-logam, bukan meterai benang. Satu torehan pada tempat duduk membolehkan oksigen mengalir ke dalam laluan prapanas dan menimbulkan aduan biasa bahawa hujungnya terus muncul tidak kira bagaimana injap dipasang.
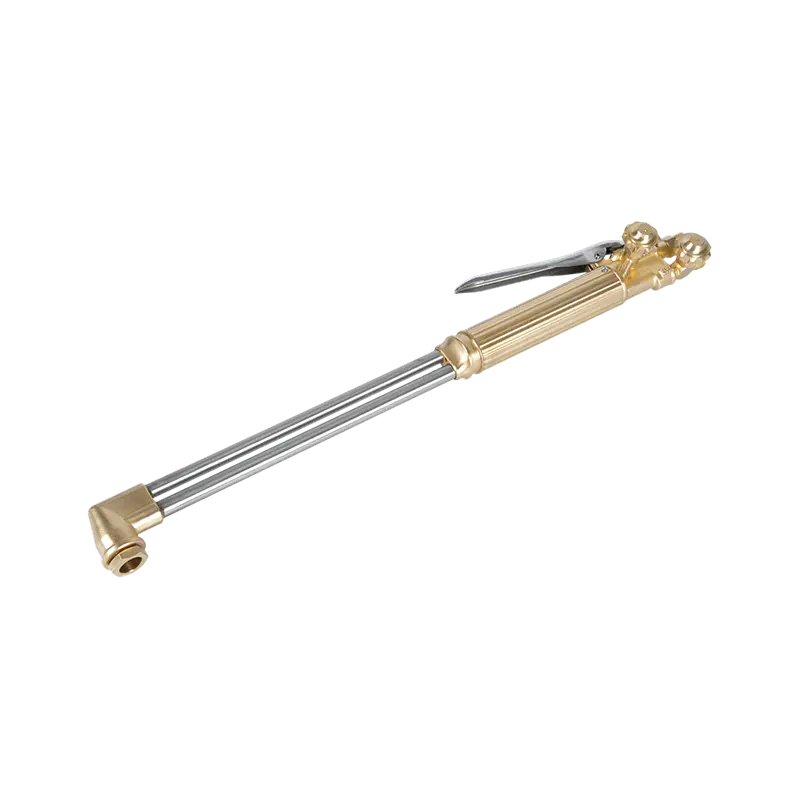
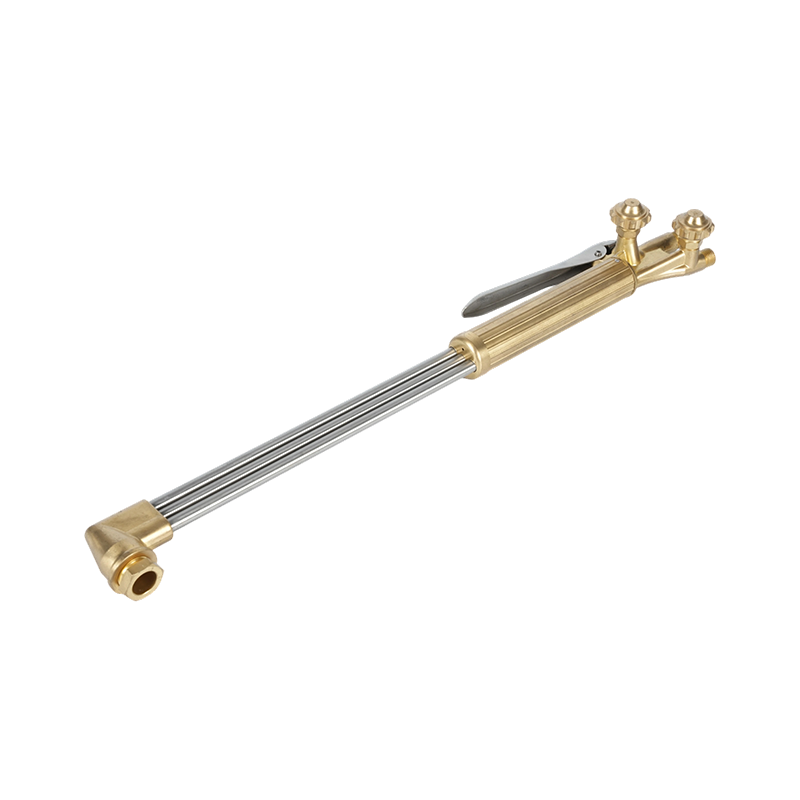 B400 Obor Pemotong Oksigen Pegang Tangan Bertugas Berat Obor pegang tangan dua tiub untuk menuntut pemotongan sehingga 300 mm, serasi dengan asetilena dan propana dan muncung 1502/1503 untuk kerja fabrikasi berat. Lihat Produk →
Rupa Petua dalam Keratan Rentas
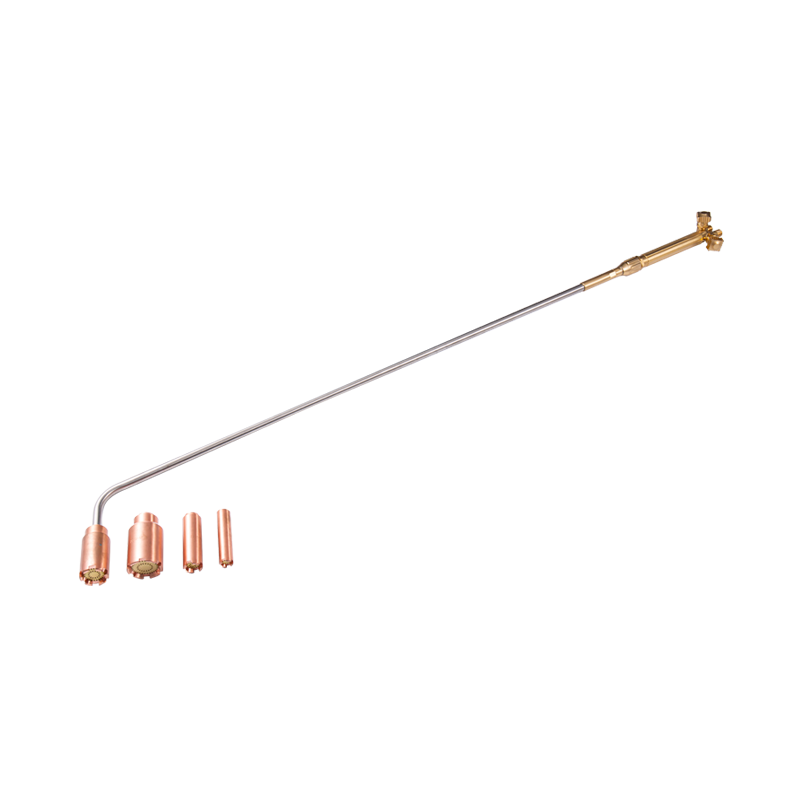
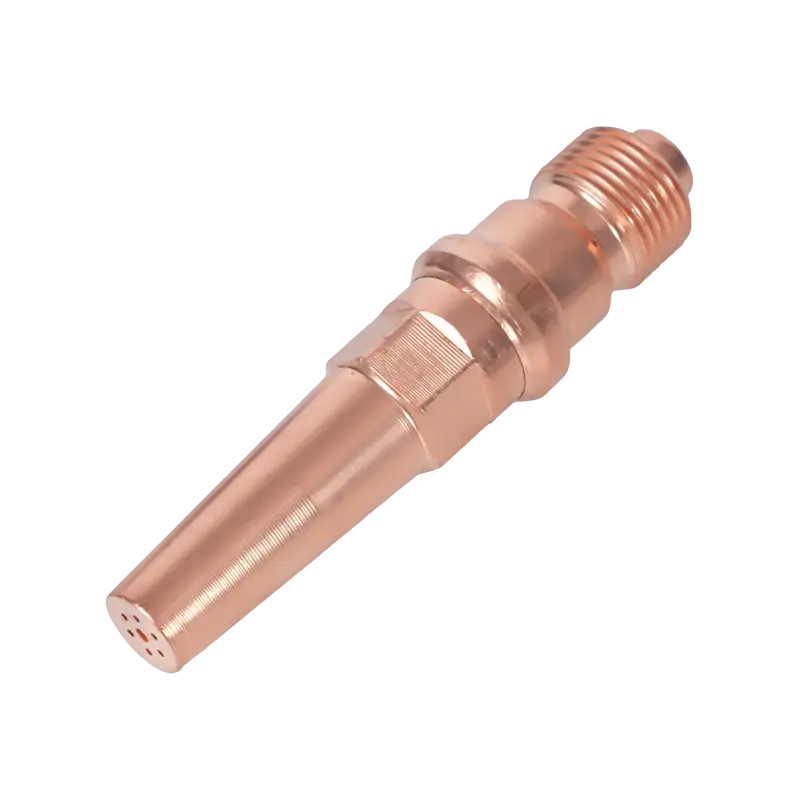
Zum masuk dan gambar rajah menjadi himpunan kecil: badan hex atau knurled, tempat duduk tirus, gelang orifis prapanas — lazimnya empat hingga enam, lebih banyak pada saiz besar — dan satu orifis pemotong tengah. Nombor hujung dicop pada badan, dan nombor itu mengawal keseluruhan persediaan.
Memotong tidak mencair. Nyalaan prapanas menaikkan tompokan keluli ke suhu pencucuhannya, kira-kira 870 °C (1,600 °F), dan jet oksigen kemudiannya mengoksidakan besi dan meletupkan oksida keluar dari kerf. Itulah sebabnya keadaan orifis prapanas lebih penting daripada jangkaan kebanyakan pengendali: lubang yang sebahagiannya tersumbat menjadikan satu sisi potongan menjadi sejuk, dan alur melengkung menjauhi garisan.
Padanan Saiz Petua, Ketebalan dan Tekanan
Carta yang diterbitkan berbeza-beza mengikut pengilang, gas bahan api dan siri hujung, tetapi hubungannya adalah konsisten: nombor hujung meningkat dengan ketebalan plat, tekanan oksigen pemotongan meningkat dengan nombor hujung dan kelajuan perjalanan menurun.
| Ketebalan plat | Nombor tip biasa | Memotong tekanan oksigen |
|---|---|---|
| 3 mm (1/8 inci) | 000 | 20–25 psi |
| 6 mm (1/4 inci) | 00 | 20–25 psi |
| 10 mm (3/8 inci) | 0 | 25–30 psi |
| 20 mm (3/4 inci) | 1 | 30–35 psi |
| 25 mm (1 inci) | 2 | 35–40 psi |
| 50 mm (2 in) | 3 | 40–45 psi |
| 100 mm (4 in) | 5 | 45–55 psi |
Dua nota praktikal. Petua propana membawa laluan prapanas yang lebih besar dan menggunakan lebih banyak oksigen daripada hujung asetilena dengan nombor yang sama, jadi carta yang ditulis untuk satu bahan api adalah tidak sah untuk yang lain. Dan setiap tekanan dalam mana-mana carta diukur pada pengawal selia melalui panjang hos tertentu; semasa berjalan lebih lama daripada 25 kaki, tambahkan sedikit tekanan penghantaran dan periksa semula nyalaan sebelum menyalahkan hujungnya.
Empat Butiran Lukisan Yang Biasanya Ditinggalkan
- Penempatan penangkap. Penangkap hujung pengawal selia melindungi silinder; injap sehala hujung obor melindungi pengendali. Banyak rajah menunjukkan satu dan bukan yang lain. Di bangku yang sibuk, muat kedua-duanya.
- Petua kebuntuan. Kon dalam hendaklah terletak 1.5 hingga 3 mm dari plat. Sesentuh memanaskan hujung dan memulakan kitaran pop yang tiada pelarasan injap akan sembuh.
- Sudut seret dan petunjuk. Garisan seret condong dengan arah perjalanan, dan plumbum 10 hingga 15 darjah mengimbangi pada plat yang lebih tebal. Gambar rajah yang menunjukkan kerf menegak sempurna menunjukkan ideal, bukan hasil.
- Pembersihan orifis. Lubang panaskan dahulu dibersihkan dengan pembersih hujung bersaiz betul, jangan sekali-kali dengan mata gerudi. Penggerudian mengeluarkan tepi pemeteran dan menghentikan hujungnya.
Disiplin pengendalian gas tergolong dalam lukisan yang sama. Panduan kami untuk langkah keselamatan semasa menggunakan obor pemotong meliputi ujian kebocoran, urutan pencahayaan dan penutupan mengikut susunan yang sepatutnya berlaku.
Menentukan Obor Terhadap Rajah
Setelah aliran jelas, keputusan membeli menjadi lebih mudah. Tiga soalan menentukan kebanyakannya. Apakah kelas tugas yang diperlukan oleh kerja — berat, sederhana atau ringan, tercermin dalam ketebalan dinding, batang injap dan loyang palsu berbanding pemegang aluminium? Piawaian serantau yang manakah mengikut petua dan tempat duduk, memandangkan corak AS, Australia, British dan Jepun tidak bertukar? Dan siapa yang membekalkan bahan habis - petua, kacang, cincin-O dan elemen penangkap - lima tahun dari sekarang?
Bagi pembeli yang mendapatkan sumber daripada pengilang, gambar rajah berfungsi sebagai helaian spesifikasi. Pembekal yang boleh menempa, memesin dan memasang dalaman boleh menahan toleransi pada tirus tempat duduk dan jet pengadun, dua ciri yang paling menjejaskan kualiti potongan. Pengeluaran kami sendiri di Ningbo meliputi pembuatan die, penempaan, kemasan permukaan, pemesinan CNC dan pemeriksaan di bawah satu bumbung, dengan kira-kira dua dekad dalam alat kimpalan dan pemotongan, dan kami memesinan lukisan pelanggan apabila corak standard tidak sesuai.
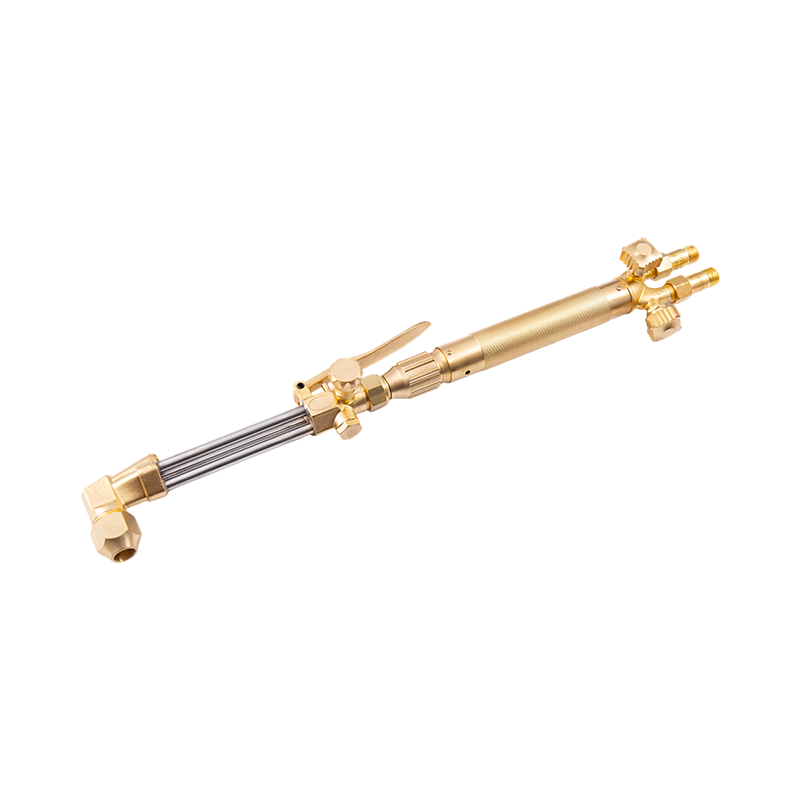
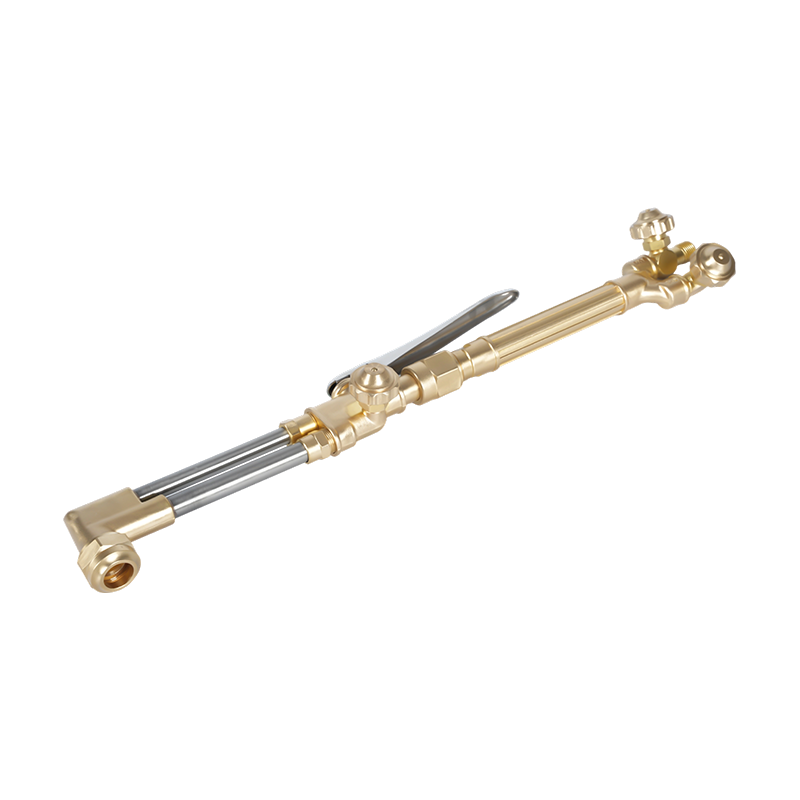 A217 Kit Obor Pemotong Tugas Berat Oksi-Asetilena/Propana Kit tugas berat dengan lampiran pemotongan A212 dan pemegang A211, dinilai kepada 200 mm dan serasi dengan oksiasetilena atau propana untuk pemotongan industri, pematerian dan pemanasan. Lihat Produk →
Jika anda memadankan set obor dengan hos, pengawal selia dan inventori hujung sedia ada, hantar lukisan atau nombor bahagian melalui kami halaman kenalan dan kami akan mengesahkan jenis tempat duduk, bentuk benang dan keserasian hujung sebelum memetik.
Cetak rajah, kemudian anotasinya: tulis tekanan pengawal selia sebenar, nombor hujung yang anda gunakan pada setiap ketebalan plat dan tarikh penangkap terakhir diperiksa. Lukisan yang membawa nombor anda sendiri berhenti menjadi poster dan mula menjadi helaian persediaan — dan apabila potongan menjadi kasar, jawapannya biasanya hanya satu baris.