Kimpalan Kayu lwn Kimpalan Arka: Menghapuskan Kekeliruan
Perbandingan ini mengecewakan orang sebelum ia bermula, kerana kedua-dua perkara yang dibandingkan sebenarnya bukanlah kategori yang berasingan. Kimpalan kayu adalah sejenis kimpalan arka — bukan proses bersaing yang duduk di sebelahnya. "Kimpalan arka" ialah istilah payung untuk sebarang proses yang menggunakan arka elektrik untuk mencairkan logam, dan melekat, MIG, TIG, dan teras fluks semuanya berada di bawah payung itu.
Apa yang kebanyakan orang maksudkan apabila mereka bertanya "melekat vs. arka" adalah benar-benar "melekat vs. proses kimpalan arka yang lain" — biasanya MIG atau TIG. Nama rasmi Stick ialah kimpalan arka logam terlindung (SMAW), kadangkala dipanggil kimpalan arka logam manual di luar AS. Ia mendapat nama jolokan "kimpalan arka" dalam kalangan peniaga yang lebih tua kerana, selama beberapa dekad, ia adalah proses arka yang digunakan oleh semua orang secara lalai.
Bagaimana Kimpalan Kayu (SMAW) Sebenarnya Berfungsi
Pengimpal kayu mengalirkan arus melalui elektrod boleh guna — batang logam yang disalut fluks — dipegang dalam pengapit. Memukul rod terhadap bahan kerja menghasilkan arka, dan haba mencairkan kedua-dua logam asas dan rod itu sendiri. Apabila salutan fluks terbakar, ia menghasilkan gas pelindung di sekeliling kolam kimpalan dan meninggalkan lapisan sanga di atas logam penyejuk, yang kedua-duanya menghalang oksigen dan nitrogen atmosfera daripada mencemari sendi.
Lapisan sanga itu adalah pertukaran untuk bagaimana memaafkan proses itu. Tidak seperti MIG atau TIG, yang memerlukan gas pelindung yang disalurkan melalui pistol dan permukaan yang agak bersih untuk berfungsi dengan baik, elektrod kayu boleh terbakar terus melalui skala kilang, karat ringan atau cat dan masih menghasilkan kimpalan bunyi. Kosnya ialah langkah mencacah dan memberus wayar selepas setiap pas untuk membersihkan sanga sebelum yang seterusnya turun.
Stick vs. Proses Kimpalan Arka Lain: MIG, TIG, Teras Fluks
Sebaik sahaja kayu dirangka dengan betul sebagai satu proses kimpalan arka antara beberapa, perbandingan yang lebih berguna ialah cara ia bertindan berbanding yang lain pada metrik yang sebenarnya mempengaruhi kerja.
| Faktor | Tongkat (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Kos peralatan | Terendah | Sederhana | Tertinggi |
| Penggunaan luar/berangin | Cemerlang | miskin | miskin |
| Persediaan permukaan diperlukan | minima | Ketara | Ketara |
| Pembersihan selepas kimpalan | Serpihan sanga diperlukan | minima | minima |
| Terbaik pada material tebal | Ya, lebih ⅜ inci | Lebih baik pada bahan nipis | Lebih baik pada bahan nipis |
| Keluk pembelajaran | Sederhana to steep | paling mudah | paling curam |
Kelebihan struktur terbesar Stick ialah berdikari — tiada botol gas pelindung bermakna tiada gas yang diterbangkan angin, dan mesin kayu boleh cukup kecil untuk dibawa ke tapak kerja dan bukannya beroda ke sana. MIG memperdagangkan kemudahalihan itu untuk kepantasan dan keluk pembelajaran yang lebih pendek, itulah sebabnya ia mendominasi kerja fabrikasi kedai. TIG memperdagangkan kelajuan untuk kawalan dan kualiti kimpalan, menjadikannya pilihan apabila penampilan dan ketepatan lebih penting daripada kadar pengeluaran.
Apabila Kimpalan Kayu Adalah Panggilan yang Tepat
Stick memperoleh simpanannya dalam situasi di mana proses lain bergelut. Kerja struktur luar, pembaikan ladang dan ladang, pembinaan saluran paip, dan kerja lapangan secara amnya diutamakan kerana tiada gas pelindung yang hilang dengan mudah. Keluli struktur yang lebih tebal — plat dan rasuk melebihi ⅜ inci — mengambil kimpalan kayu dengan baik, dan prosesnya mengendalikan logam yang kotor, berkarat atau dicat yang akan merosakkan kualiti kimpalan MIG tanpa pengisaran yang meluas terlebih dahulu.
Ia juga menang atas kesederhanaan peralatan. Pengimpal kayu, segelintir kotak elektrod dan pengapit tanah ialah persediaan lengkap yang sesuai dengan katil trak, yang penting bagi sesiapa yang melakukan kerja pembaikan jauh dari kedai tetap.
Beyond the Arc: Apa Lagi Yang Diperlukan oleh Kedai Kimpalan
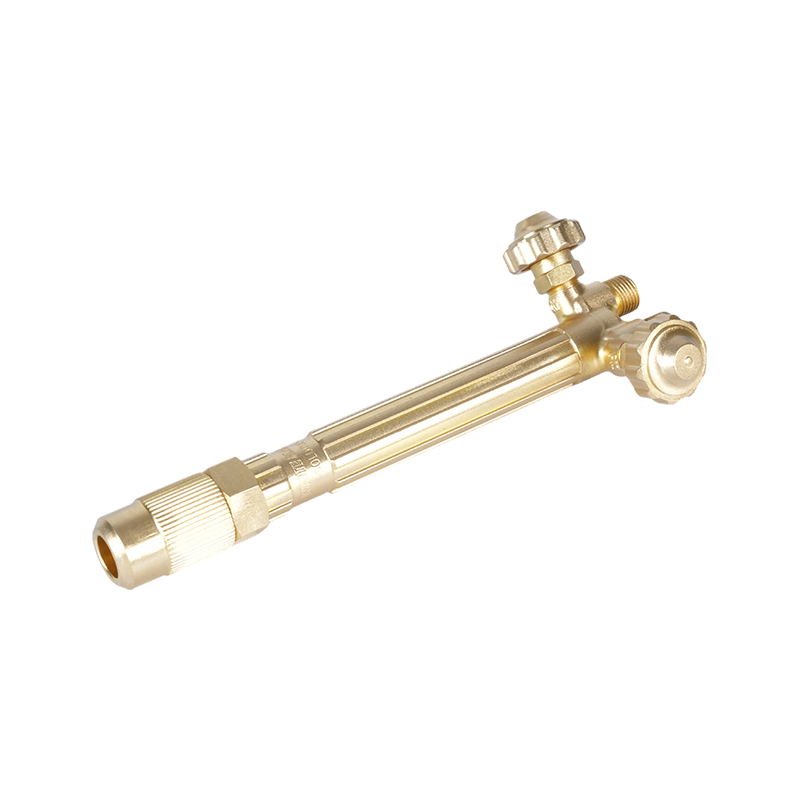
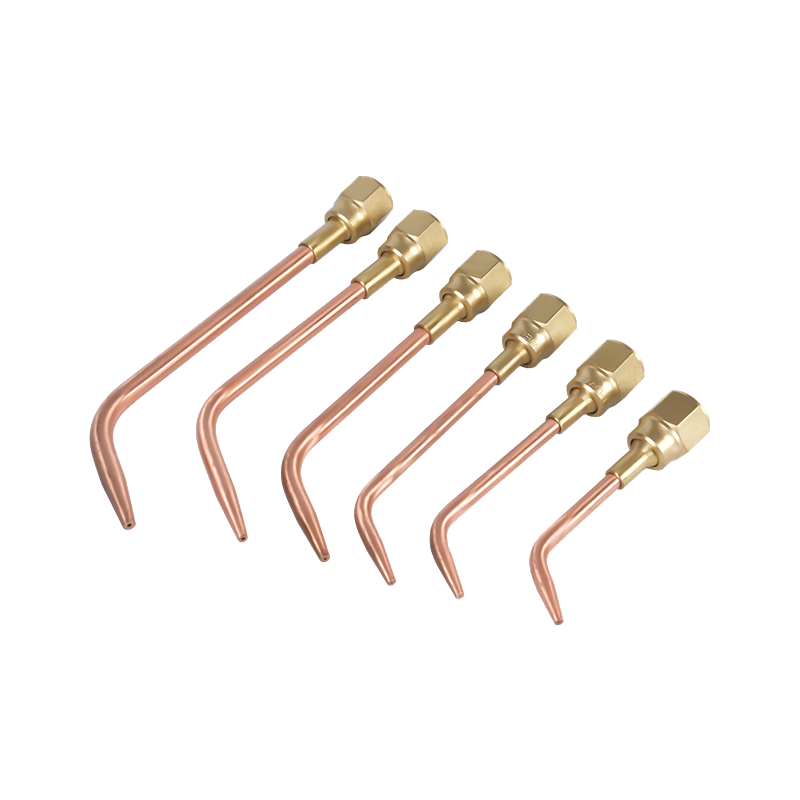
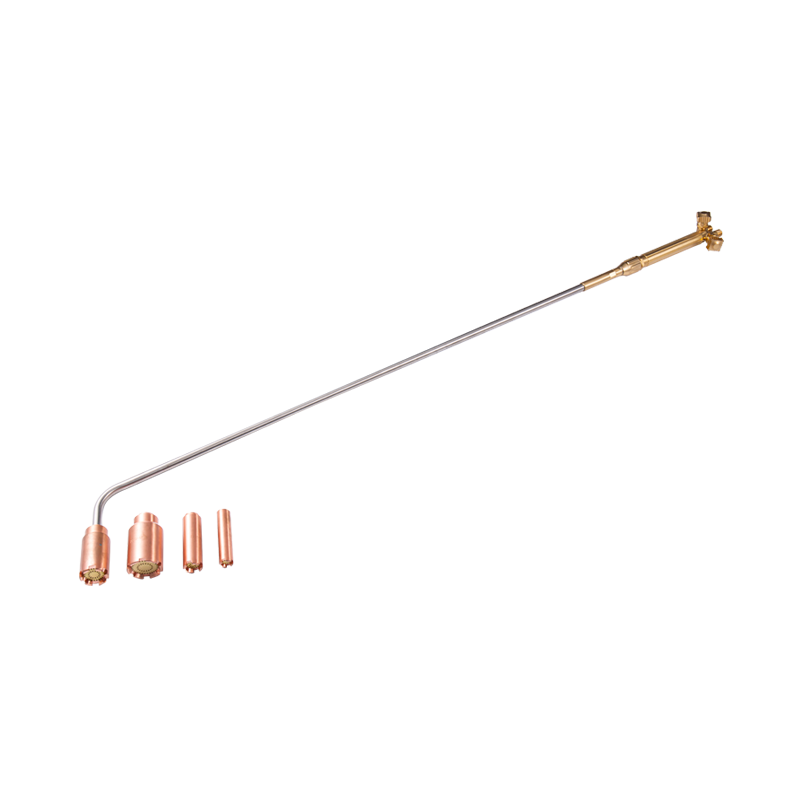
Memilih proses arka hanyalah satu bahagian aliran kerja. Kebanyakan kerja kimpalan kayu bermula dan berakhir dengan langkah-langkah yang tiada kaitan dengan arka itu sendiri. Keluli biasanya perlu dipotong mengikut saiz sebelum ia sampai ke meja kimpalan, iaitu di mana obor pemotong tangan untuk penyediaan dan saiz keluli sebelum kimpalan masuk — pemotongan bahan api oksi kekal sebagai cara standard untuk memotong plat tebal di tapak tanpa meja plasma.
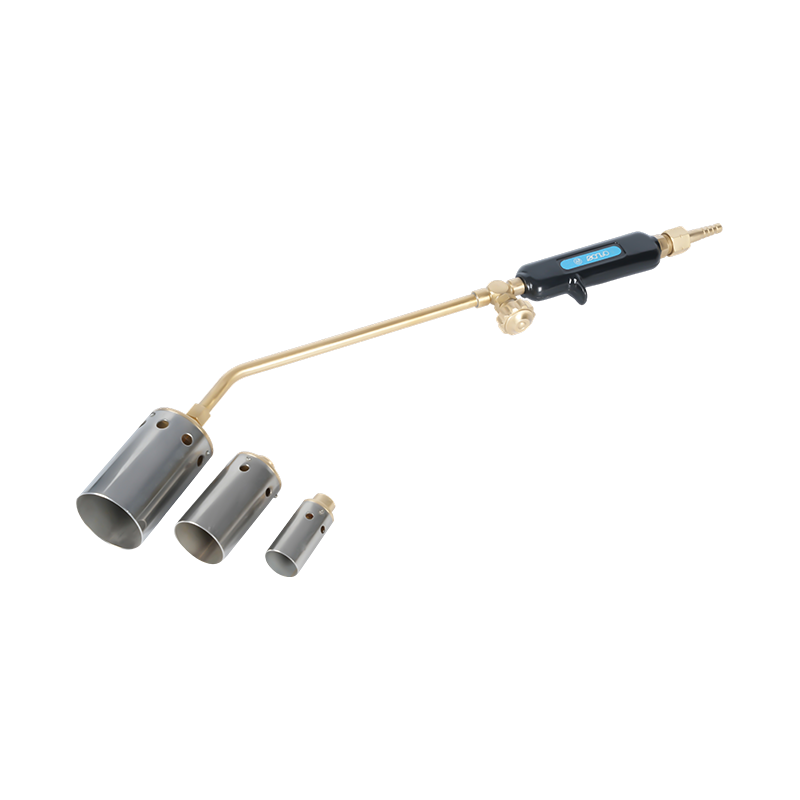
Bahagian tebal juga mendapat manfaat daripada pas prapanas sebelum elektrod pernah menyentuh sambungan, kerana membawa keluli sejuk ke suhu mengurangkan risiko retak apabila kimpalan sejuk. Obor pemanas bahan api oksi untuk memanaskan keluli tebal sebelum dikimpal mengendalikan yang memijak bahan terlalu berat untuk hujung obor yang mudah dipanaskan secara sekata. Mendapatkan saiz nyalaan yang sesuai untuk kerja juga penting — hujung obor pemotong dipadankan dengan ketebalan logam pastikan potongan bersih dan kurangkan gas terbuang pada kerja pemangkasan persediaan dan selepas kimpalan.
Kekal Selamat Di Sekitar Peralatan Kimpalan Arka
Kimpalan arka membawa bahayanya sendiri yang berasingan daripada mana-mana kerja bahan api oksi yang berlaku di kedai yang sama. Kejutan elektrik adalah kebimbangan utama dengan peralatan kayu secara khusus, dan Standard kimpalan arka dan pemotongan OSHA menetapkan keperluan untuk pembumian, penempatan pemegang elektrod, dan keadaan kabel secara khusus untuk mengurangkan risiko tersebut.
Apabila kimpalan kayu berkongsi ruang kerja dengan peralatan pemotongan bahan api oksi atau pemanasan, keselamatan sisi gas memerlukan perhatian yang sama. A dinilai dengan betul pengatur tekanan gas mengekalkan tekanan silinder dalam had selamat untuk obor di hilir, dan penangkap imbas kembali yang menghentikan api daripada bergerak kembali ke saluran gas tidak boleh dirunding pada mana-mana hos yang berjalan ke api terbuka. Untuk melihat lebih dekat pada langkah berjaga-jaga khusus obor, panduan langkah berjaga-jaga keselamatan kami untuk operasi obor memotong meliputi pemeriksaan PPE, pengurusan gas dan penyelenggaraan dengan lebih mendalam.