Apabila anda berdiri di hadapan jadual pengeluaran dan pengimpal sedang menunggu obor yang betul, soalan pertama bukanlah proses mana yang kelihatan lebih baik di atas kertas. Ia adalah yang mana satu pengendali anda boleh berjalan secara konsisten, dan berapa kos pilihan itu untuk anda mengolah semula. Jawapan ringkasnya ialah: pada MIG, wayar yang disuap secara berterusan meleleh ke dalam sambungan, yang menjadikannya lebih cepat dan lebih mudah untuk dipelajari. Pada TIG, elektrod tungsten kekal pepejal dan rod pengisi ditambah secara berasingan, yang memberi anda lebih kawalan tetapi memerlukan lebih kemahiran. Perbezaan tunggal itu mendorong setiap perbandingan lain di antara mereka.
Apa yang Sebenarnya Berlaku di Arka
MIG adalah singkatan kepada Metal Inert Gas dan juga dipanggil GMAW. Satu gelendong wayar pepejal disuap melalui pistol, satu arka terbentuk di antara wayar dan bahan kerja, dan wayar itu sendiri cair ke dalam kimpalan. Anda menetapkan kelajuan suapan wayar dan voltan; gas pelindung, sama ada argon, CO2, atau campuran, melindungi kolam lebur daripada udara. Ini mewujudkan proses pemendapan yang bersih dan tinggi.
TIG adalah singkatan kepada Tungsten Inert Gas dan juga dipanggil GTAW. Arka dipukul di antara elektrod tungsten dan bahan kerja, tetapi tungsten tidak cair. Kolam kimpalan dibuat dengan mencairkan logam asas, dan anda menambah pengisi dari rod berasingan dengan tangan bebas anda. Argon tulen ialah gas pelindung biasa, dan pedal kaki atau picu mengawal amperage semasa kimpalan berjalan.
Kerana pengisi adalah berasingan dalam TIG, input haba lebih mudah diurus. Oleh kerana wayar makan sendiri dalam MIG, arka dikekalkan oleh suapan wayar dan pengendali tidak perlu memikirkannya. Itu menjelaskan mengapa MIG secara semula jadi sesuai untuk kerja yang lebih panjang, tebal, volum lebih tinggi, manakala TIG mencari nichenya dalam logam nipis atau sukar dikimpal yang tepat.
| Aspek | Kimpalan MIG | Kimpalan TIG |
|---|---|---|
| Elektrod | Wayar boleh guna, disuap secara berterusan | Elektrod tungsten yang tidak boleh digunakan |
| Bahan pengisi | Kawat lebur adalah pengisi | Batang pengisi ditambah dengan tangan secara berasingan |
| Gas pelindung | Argon, CO2, atau gas bercampur | Argon atau argon-helium |
| Kawalan ampere | Tetapan suapan voltan dan wayar | Kawalan pedal kaki atau hujung jari |
| Keperluan kemahiran | Lebih rendah, lebih pemaaf | Lebih tinggi, memerlukan koordinasi tangan-mata-kaki |
Bagaimana Perbezaan Mempengaruhi Kedai Anda
Kelajuan kimpalan dan kadar pemendapan
MIG mengisi sambungan dengan cepat kerana wayar menghantar logam tanpa henti. Dalam keluli karbon 5 mm, pengendali MIG yang berkebolehan selalunya boleh membuat satu hantaran pepejal, manakala TIG memerlukan berbilang hantaran dan lebih banyak masa. MIG juga berjalan dengan baik pada kelajuan perjalanan yang lebih tinggi, itulah sebabnya ia adalah pilihan biasa untuk fabrikasi struktur dan panel badan.
Kualiti, kerja semula dan keluk pembelajaran pengendali
TIG tidak menghasilkan percikan, yang bermaksud tiada pengisaran atau wayar memberus antara pas, dan ia meninggalkan permukaan bersih yang sesuai dengan lukisan dan tahan karat yang digilap. MIG kadangkala akan merecik, dan percikan menjadi kos apabila produk memerlukan kemasan kosmetik. TIG lebih mudah dikawal pada pas akar dan pada logam yang sensitif kepada haba, tetapi ia lebih sukar untuk dipelajari kerana ia menggunakan kedua-dua tangan dan satu kaki.
Di mana setiap proses lebih masuk akal
- Lembaran nipis dari kira-kira 0.5 hingga 3 mm biasanya lebih suka kepada TIG, kerana input haba yang lebih rendah mengurangkan pembakaran.
- Plat dari kira-kira 3 mm dan lebih tebal biasanya memihak kepada MIG, kerana produktiviti lebih penting dan bahan boleh menyerap haba lebih cepat.
- Aluminium dalam tolok yang lebih tebal selalunya MIG dengan pistol kili; bahagian aluminium yang lebih nipis selalunya TIG untuk kawalan yang lebih baik terhadap kolam kimpalan.
- Keluli tahan karat yang mesti kelihatan seragam di bahagian dalam tiub atau bekas adalah aplikasi TIG.
Peralatan dan Bahan Habis: Kos Bersebelahan
Harga pembelian mesin hanya satu bahagian dalam gambar. Dalam pengeluaran, bahan habis pakai, gas dan waktu buruh biasanya menentukan proses mana yang lebih menjimatkan untuk kedai anda.
| Faktor kos | MIG | TIG |
|---|---|---|
| Jenis sumber kuasa | Voltan malar / penyuap wayar | Arus malar |
| Mesin tambahan | Pengumpan wayar dan pistol | Obor; penyejukan air untuk kitaran tugas tinggi |
| Bahan habis pakai | Gegelung wayar, petua kenalan, pelapik | Elektrod tungsten, rod pengisi, cawan gas |
| Penggunaan gas | 15 hingga 25 CFH argon/CO2 | 10 hingga 20 CFH argon tulen |
| Kos operator | Lebih rendah dengan pengendali yang kurang berpengalaman | Lebih tinggi apabila pengimpal mahir diperlukan |
Jika buruh mahal dan daya pengeluaran adalah kritikal, MIG menang pada kebanyakan keluli dan beberapa kerja tahan karat. Jika kerja semula dan penampilan adalah yang mendorong belanjawan, TIG selalunya ternyata lebih murah bagi setiap kimpalan yang boleh diterima, walaupun kosnya lebih sejam.
Prapemanasan, Kawalan Gas dan Peralatan Sekitar Kimpalan
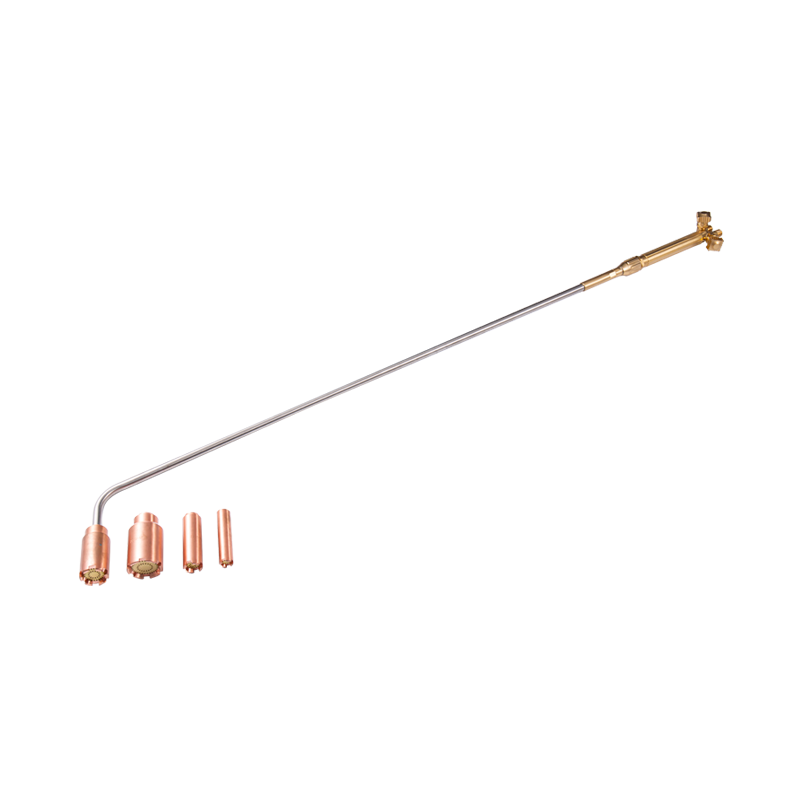
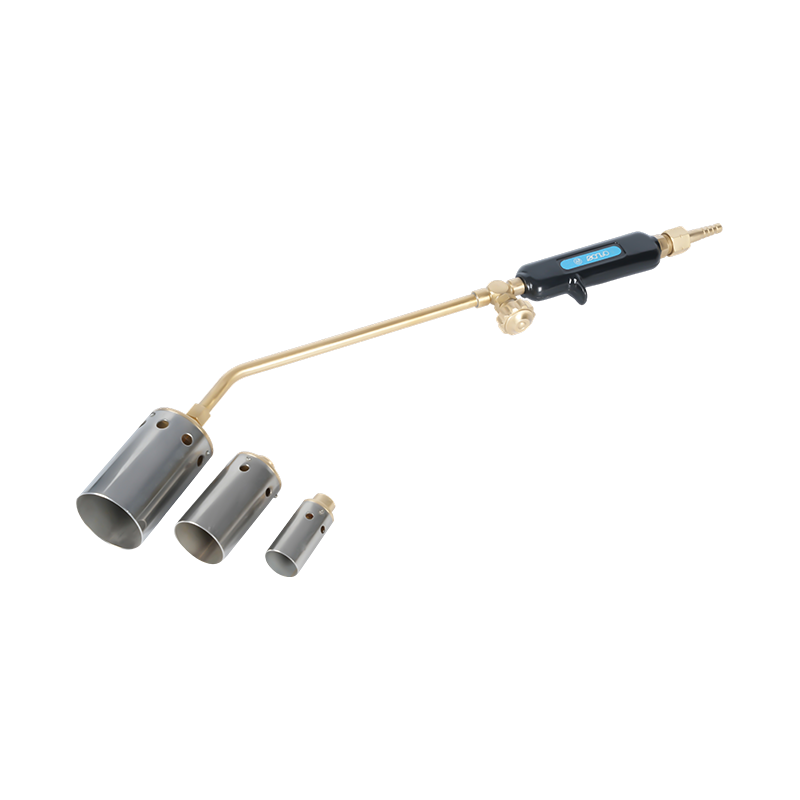
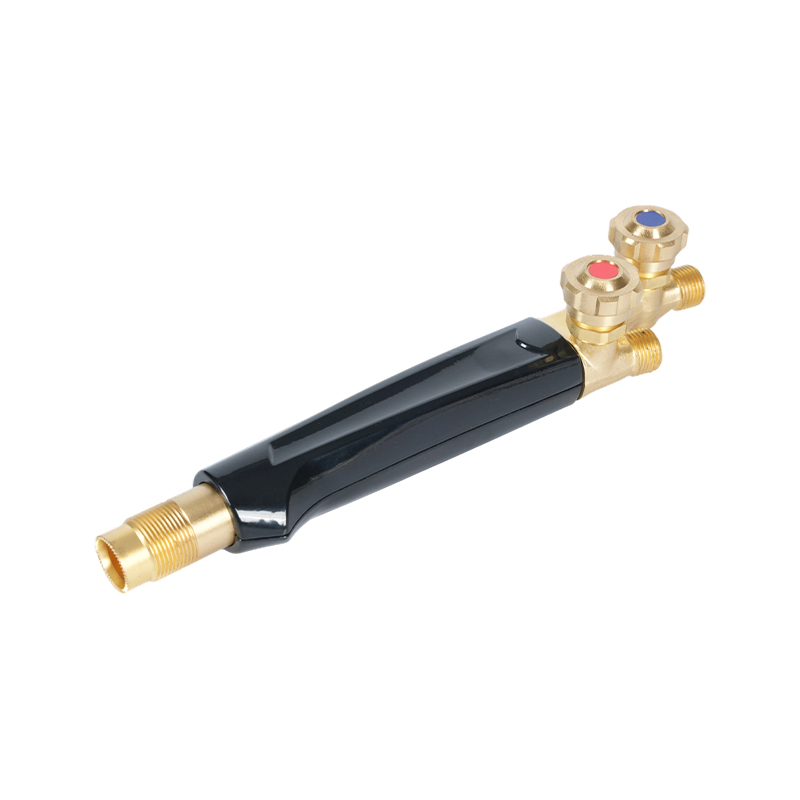
Walaupun gabungan sebenar adalah MIG atau TIG, sel kerja bukan sekadar mesin kimpalan. Contoh biasa ialah aluminium berat atau bahagian tahan karat tebal yang memerlukan pemanasan awal sebelum laluan akar, untuk mengurangkan risiko keretakan kimpalan dan menjadikan kolam duduk dengan betul. Obor pemanasan oksi-asetilena padat ialah cara biasa untuk menaikkan bahagian ke suhu di atas lantai tanpa merumitkan persediaan kimpalan.
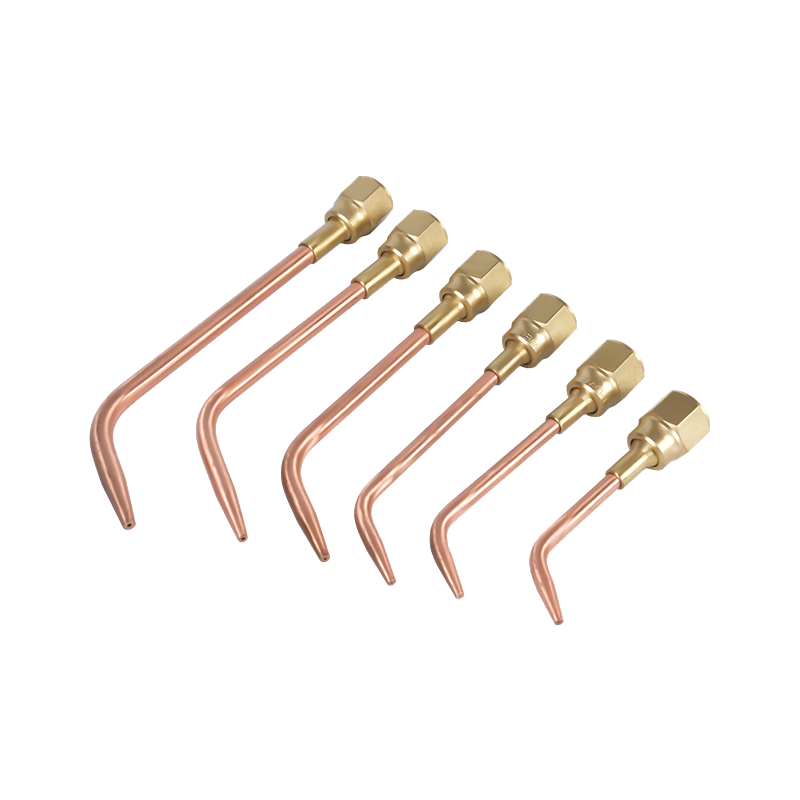
 Obor Pemanas Oksi Asetilena Tugas Berat HE-505 untuk Prapemanasan dan Kimpalan Obor padat ini menyediakan nyalaan terkawal untuk memanaskan logam tebal sebelum dikimpal, mengurangkan risiko retak. Ia juga mengendalikan pematerian, penyepuhlindapan, pelurus dan pencairan, menjadikannya tambahan serba boleh pada sel kerja anda. Lihat Produk →
Obor pemanas dan peralatan kawalan gas selalunya dibekalkan oleh pengeluar yang sama yang membuat lampiran pemotong, pemegang obor dan pengawal selia tekanan. Proses yang anda pilih bukan satu-satunya keputusan: alatan sokongan perlu boleh dipercayai apabila jadual padat.
Membuat Keputusan: Perkara yang Perlu Diberitahu Pasukan Pembelian Anda
Pilih MIG apabila volum pengeluaran tinggi, ketebalan bahan melebihi kira-kira 3 mm, percikan boleh diterima, dan anda mempunyai kumpulan pengendali berkemahiran tinggi yang terhad. Pilih TIG apabila penampilan kimpalan adalah keperluan, ketebalan dinding rendah, bahannya sensitif haba, atau sambungan siap mesti berfungsi dalam perkhidmatan yang menghakis atau menuntut secara mekanikal.
Di kedai campuran, banyak pasukan memastikan kedua-dua proses tersedia. TIG boleh mengendalikan pas akar pada paip dan kerja tahan karat yang perlu kelihatan licin, manakala MIG membawa kimpalan fillet berat. Pertukaran bukan tentang mencari satu proses yang sempurna; ia adalah mengenai memadankan proses dengan bahagian, kelantangan dan operator yang tersedia.
Apabila anda menilai pembekal peralatan kimpalan atau pemotongan untuk barisan pengeluaran OEM, nilainya adalah dalam mencari pengilang yang mengawal proses pemesinan dan penempaan penuh. Keupayaan untuk membina pemegang obor tersuai, obor pemanasan dan komponen pemotongan gas secara dalaman adalah yang menjadikan perolehan lebih mudah diramal. Jika anda membincangkan susunan bekalan tersuai, berbincang dengan pasukan kejuruteraan kami tentang lukisan dan keperluan pengeluaran anda.