Mengapa Keluli Tahan Karat Memerlukan Pendekatan Berbeza
Keluli tahan karat tahan kakisan kerana kandungan kromiumnya - biasanya 10% atau lebih tinggi - yang membentuk lapisan oksida pasif pada permukaan. Lapisan yang sama itulah yang menjadikannya tidak boleh dimaafkan di kedai kimpalan. Haba ialah masalah utama: keluli tahan karat mengalirkan haba kira-kira satu pertiga lebih cekap daripada keluli lembut, yang bermaksud tenaga daripada arka kekal tertumpu berhampiran zon kimpalan dan bukannya tersebar. Hasilnya ialah pembentukan haba yang cepat, peningkatan risiko meledingkan, dan - jika suhu ditolak terlalu tinggi - fenomena yang dipanggil pemekaan, di mana kromium karbida mendakan pada sempadan butiran dan logam kehilangan rintangan kakisannya tepat di tempat yang paling anda perlukan.
Pencemaran adalah pembolehubah utama kedua. Berus dawai keluli karbon, cakera pengisar yang sebelum ini menyentuh keluli lembut, atau minyak dari tangan kosong pada logam asas semuanya boleh memasukkan bahan asing ke dalam zon kimpalan, keliangan pembenihan atau pengaratan akhirnya. Kimpalan keluli tahan karat ialah proses di mana penyediaan mengambil kira kebanyakan kualiti kimpalan akhir — mendapatkan pembolehubah haba dan pencemaran di bawah kawalan sebelum arka dimulakan adalah perkara yang memisahkan kimpalan yang bersih dan tahan karat daripada yang gagal dalam perkhidmatan.
Berita baiknya ialah proses itu boleh dipelajari. TIG, MIG dan kimpalan kayu semuanya berfungsi pada tahan karat, masing-masing sesuai dengan ketebalan bahan dan konteks aplikasi yang berbeza. Memahami proses yang mana untuk digunakan — dan mengapa — ialah keputusan pertama yang betul.
Memilih Proses Kimpalan yang Betul
Tiga proses mendominasi kimpalan keluli tahan karat dalam amalan. Masing-masing mempunyai titik manis yang ditentukan.
Kimpalan TIG (GTAW) adalah pilihan yang tepat. Elektrod tungsten yang tidak boleh digunakan menghasilkan arka manakala rod pengisi disuap secara manual, memberikan pengimpal kawalan bebas sepenuhnya ke atas input haba dan kadar pemendapan pengisi. Dijalankan pada DCEN (elektrod arus terus negatif) dengan perisai argon 100%, TIG menghasilkan kimpalan paling bersih pada tahan karat — hampir bebas percikan, penampilan manik yang sangat baik, dan zon terjejas haba yang minimum apabila tekniknya bagus. Ia adalah standard untuk kepingan nipis (di bawah 3 mm), kerja paip, peralatan gred makanan, dan sebarang aplikasi di mana kimpalan siap akan kelihatan. Pertukaran adalah kelajuan: TIG adalah perlahan, dan ketangkasan manual yang diperlukan memerlukan latihan untuk berkembang.
Kimpalan MIG (GMAW) sesuai dengan bahagian yang lebih berat dan jumlah pengeluaran yang lebih tinggi. Suapan wayar secara berterusan, yang meningkatkan kadar pemendapan dengan ketara berbanding dengan TIG. Pada tahan karat, teknik tolak adalah standard — memegang pistol pada kira-kira 90 darjah dengan sudut perjalanan 5–15 darjah — yang mengekalkan liputan gas yang lebih baik di atas lopak. Pemilihan gas pelindung adalah lebih kompleks daripada keluli karbon: CO₂ tulen merosakkan tahan karat, dan argon tulen menghasilkan arka yang sejuk dan lembap. Gas kerja yang paling biasa ialah campuran tiga 90% helium / 7.5% argon / 2.5% CO₂ untuk pemindahan litar pintas, atau campuran 98% argon / 2% oksigen untuk pemindahan arka semburan. Mendapatkan campuran gas yang salah adalah salah satu punca paling biasa keputusan MIG tahan karat yang buruk.
Kimpalan kayu (SMAW) adalah yang paling memaafkan daripada ketiga-tiganya dari segi penyediaan permukaan, dan ia berdaya maju untuk kerja lapangan atau bahagian yang lebih tebal di mana peralatan TIG atau MIG tidak praktikal. Elektrod (E308, E316, atau E309 untuk sambungan logam yang tidak serupa) mengandungi fluks yang menghasilkan perisainya sendiri, menghapuskan keperluan untuk gas luaran. Input haba adalah lebih tinggi dan kurang terkawal daripada TIG, yang menjadikan meleding pada bahagian nipis sebagai risiko sebenar. Untuk pembaikan struktur dan fabrikasi berat, tongkat adalah pilihan yang praktikal dan berkesan.
| Proses | Julat Ketebalan Terbaik | Gas Perisai | Kawalan Haba | Tahap Kemahiran |
|---|---|---|---|---|
| TIG (GTAW) | Nipis hingga sederhana (<3 mm ideal) | 100% Argon | Cemerlang (kayuh kaki / nadi) | tinggi |
| MIG (GMAW) | Sederhana hingga tebal (3 mm) | Campuran tiga atau campuran Ar/O₂ | Baik (kelajuan wayar / voltan) | Sederhana |
| Tongkat (SMAW) | Pembaikan bahagian tebal / medan | Tiada (terlindung fluks) | Terhad | Sederhana |
Penyediaan Permukaan dan Kawalan Pencemaran
Persediaan untuk kimpalan tahan karat adalah lebih ketat daripada keluli karbon, dan peraturannya patut dianggap sebagai tidak boleh dirunding. Yang pertama ialah pengasingan alat: simpan set khusus berus, pengisar dan pengapit untuk tahan karat sahaja. Sebaik sahaja berus dawai atau cakera pelelas menyentuh keluli karbon, ia membawa pencemaran besi yang akan dipindahkan ke tahan karat pada sentuhan, membenamkan zarah yang menghakis dan menjejaskan lapisan pasif. Labelkan alat dan kuatkan pengasingan secara konsisten.
Permukaan itu sendiri perlu bersih daripada minyak, gris, cat, tanda dakwat, dan pengoksidaan sebelum dikimpal. Aseton atau degreaser tahan karat khusus pada kain bersih mengendalikan pencemaran organik. Untuk pengoksidaan atau skala kilang pada tepi yang dipotong, gunakan pelelas bebas besi atau cakera kepak yang dinilai untuk tahan karat — jangan sekali-kali cakera yang telah menyentuh keluli karbon. Kaedah pemotongan juga penting: pemotongan plasma dan pemotongan laser lebih diutamakan berbanding pemotongan oksi-asetilena untuk tahan karat kerana ia mengelakkan pencemaran karbon pada tepi potong. Jika pemotongan oksi-asetilena tidak dapat dielakkan, tepi mesti dikisar semula sebelum dikimpal.
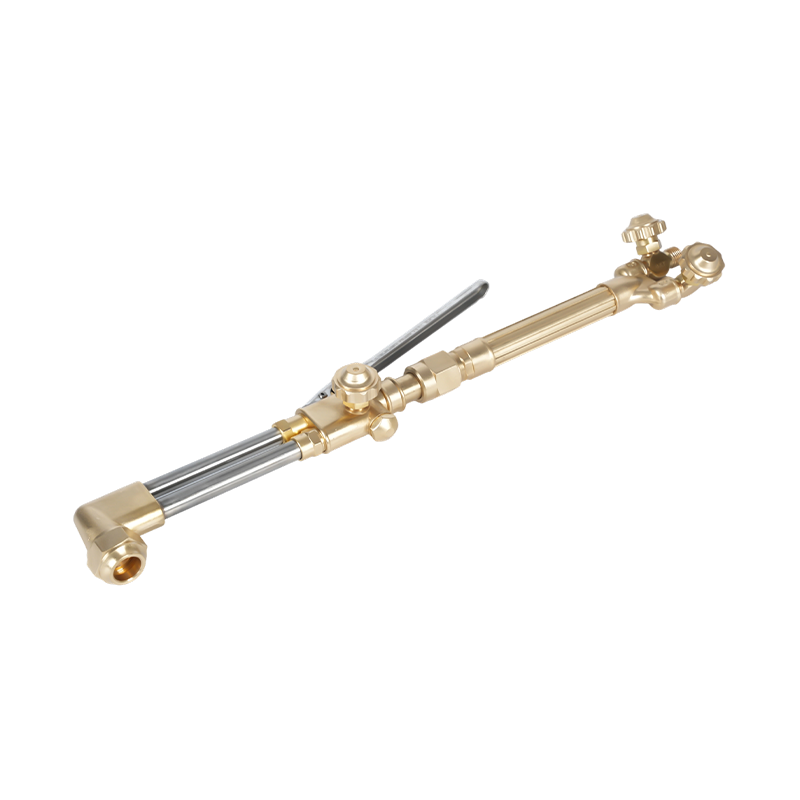
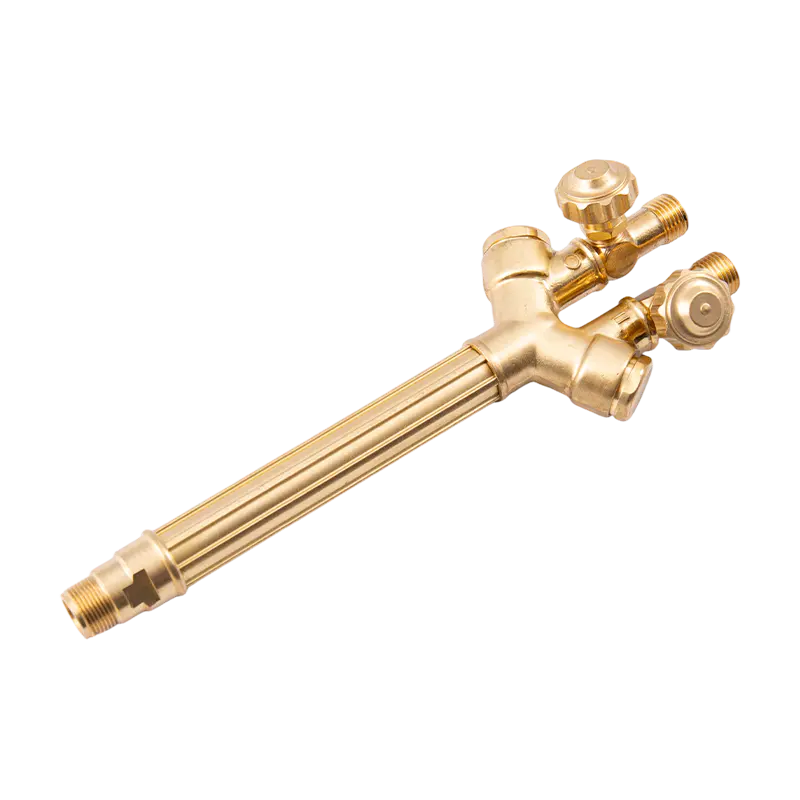
Pemasangan sendi hendaklah ketat. Jurang akar melebihi 1.5 mm meningkatkan risiko penembusan akar terbakar dan tidak konsisten, terutamanya pada bahan nipis. Kimpalan tekukan pada selang 50 mm atau kurang memegang sendi pada kedudukannya dan mengurangkan herotan semasa larian kimpalan utama. A lampiran pemotongan dan sistem pemegang obor dinilai untuk kawalan gas ketepatan ialah alat yang sesuai untuk sebarang kerja pemotongan bahan api oksi atau pra-panas yang mendahului kimpalan tahan karat, memastikan penghantaran nyalaan yang konsisten tanpa mencemarkan zon pemotongan.
Kawalan Haba: Cabaran Teknikal Teras
Pengurusan haba dalam kimpalan keluli tahan karat datang kepada dua objektif: mencapai gabungan penuh tanpa terlalu panas logam asas, dan mengagihkan haba secara sama rata untuk mengelakkan herotan. Kedua-duanya memerlukan teknik yang disengajakan dan bukannya bergantung pada mesin untuk mengimbangi.
Suhu antara laluan ialah pembolehubah kawalan utama pada kimpalan berbilang laluan. Suhu interpass maksimum untuk keluli tahan karat austenit (gred 304 dan 316 yang paling biasa ditemui) biasanya dipegang pada 150°C (300°F). Melebihi ini berisiko pemendakan karbida dan pemekaan. Pada TIG, tetapan nadi mengurangkan input haba purata tanpa mengorbankan penembusan — arus puncak mencapai pelakuran manakala arus latar belakang membenarkan logam menyejukkan sedikit antara denyutan. Pada MIG, kelajuan suapan wayar dan pelarasan voltan mencapai kesan yang sama; diameter wayar yang lebih sempit juga mengurangkan arus yang diperlukan untuk kedalaman penembusan tertentu.
Untuk larian kimpalan yang lebih lama, langkau kimpalan (bergerak ke bahagian sambungan yang berbeza secara berkala daripada mengimpal secara berterusan dalam satu arah) mengagihkan haba dengan lebih sekata dan mengurangkan kecerunan terma yang menyebabkan ledingan. Kimpalan langkah belakang — mengimpal kenaikan pendek ke arah yang bertentangan dengan kemajuan kimpalan keseluruhan — merupakan satu lagi teknik yang berkesan untuk menguruskan pembentukan haba dalam bahagian terkurung. Bar sejuk, plat sokongan tembaga dan sink haba yang diletakkan bersebelahan dengan zon kimpalan juga menyerap tenaga berlebihan dan mengekalkan suhu interpass dalam julat.
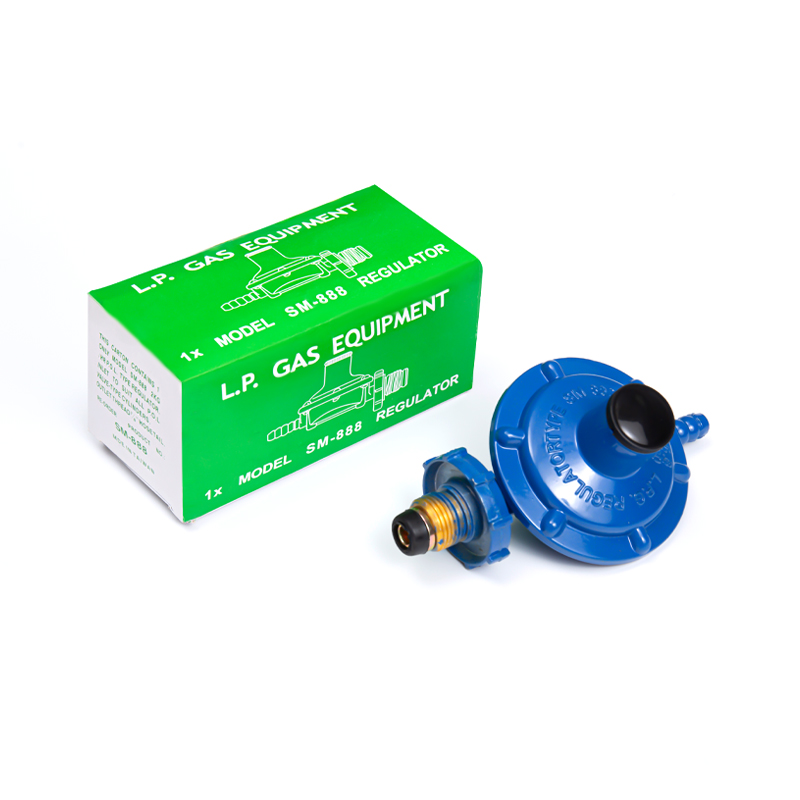
Tekanan gas yang tepat pada pengawal selia adalah sama pentingnya dengan teknik kimpalan itu sendiri. Aliran gas pelindung yang tidak mencukupi menyebabkan kolam kimpalan tidak dilindungi, menyebabkan pengoksidaan dan keliangan. Aliran berlebihan menghasilkan pergolakan yang menarik udara atmosfera ke dalam perisai. A ditentukur pengatur tekanan gas dipadankan dengan proses kimpalan dan keperluan kadar aliran ialah kawalan garis dasar untuk mengekalkan liputan gas yang konsisten sepanjang kimpalan.
Keperluan Peralatan: Obor, Petua dan Keselamatan
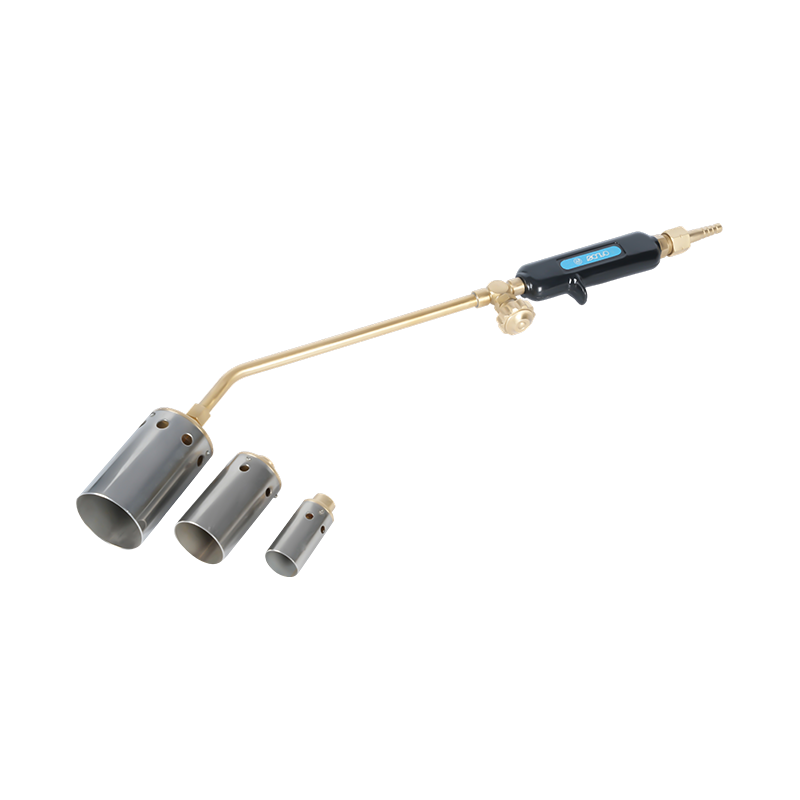
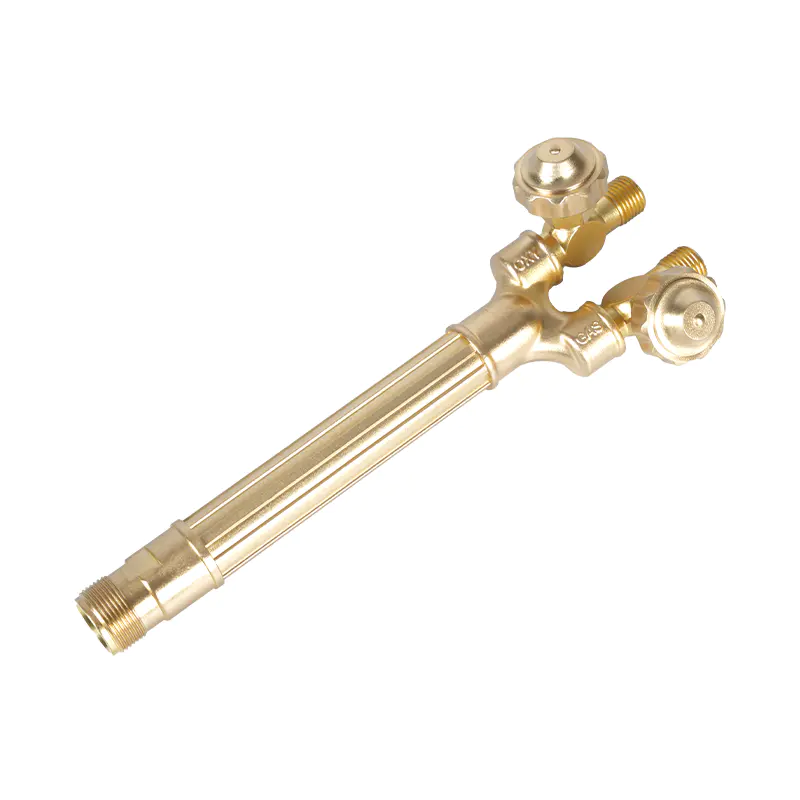
Obor dan bahan habis gunanya adalah tempat teknik dan peralatan bersilang. Untuk kerja bahan api oksi bersebelahan dengan fabrikasi tahan karat — gred ferit atau martensit pra-pemanasan, pelepasan tegasan selepas kimpalan, atau operasi pemotongan pada bahan kerja sebelum mengimpal — kualiti obor dan penyelenggaraan secara langsung mempengaruhi hasil. A yang terpelihara dengan baik obor pemanasan direka untuk kawalan nyalaan yang tepat dalam aplikasi kerja logam menyampaikan input haba yang terkawal dan konsisten yang memerlukan tahan karat, tanpa lonjakan atau serangan balik yang mencemarkan kawasan kerja atau merosakkan logam asas.
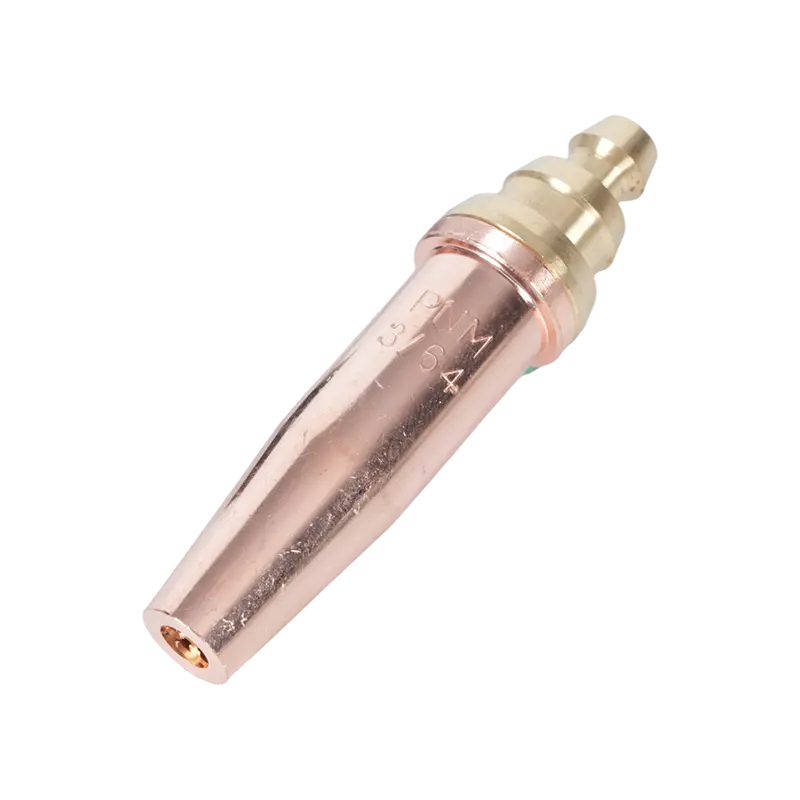
Petua obor menentukan ciri nyalaan. Saiz hujung yang betul untuk ketebalan bahan dan jenis gas mempengaruhi kecekapan pemanasan dan kualiti tepi potong jika pemotongan terlibat. Petua obor pemotong dan muncung dipilih untuk gabungan gas dan bahan tertentu memastikan kelebihan bersih, bebas pengoksidaan yang memerlukan kerja semula minimum sebelum mengimpal. Menggunakan hujung bersaiz kecil untuk stok tebal menyebabkan pemotongan tidak lengkap; hujung bersaiz besar memperkenalkan haba berlebihan yang mengganggu bahan sekeliling.
Kilas balik — keadaan di mana nyalaan merambat kembali ke badan obor atau hos — merupakan risiko keselamatan yang serius dalam sebarang persediaan bahan api oksi, dan persekitaran fabrikasi tahan karat tidak terkecuali. Penangkap imbas kembali dipasang pada sambungan obor dan pengawal selia mengganggu perjalanan nyalaan terbalik sebelum ia sampai ke hos atau bekalan gas. Peranti ini adalah komponen keselamatan wajib dalam persekitaran kimpalan profesional, bukan peningkatan pilihan. Panduan kawal selia daripada badan termasuk American Welding Society memperkukuh penggunaannya sebagai amalan standard pada mana-mana sistem obor bahan api oksi. Untuk gambaran menyeluruh mengenai pemilihan proses kimpalan dan keserasian logam pengisi untuk aplikasi tahan karat, Panduan kimpalan lengkap NS ARC meliputi gas pelindung, pemilihan wayar dan amalan terbaik untuk tahan karat ialah titik rujukan yang berguna untuk penentu dan pembikin.